玻璃磨边全流程磨轮选型:金刚轮‑树脂轮‑BD 轮‑抛光轮‑羊毛轮怎么搭配?
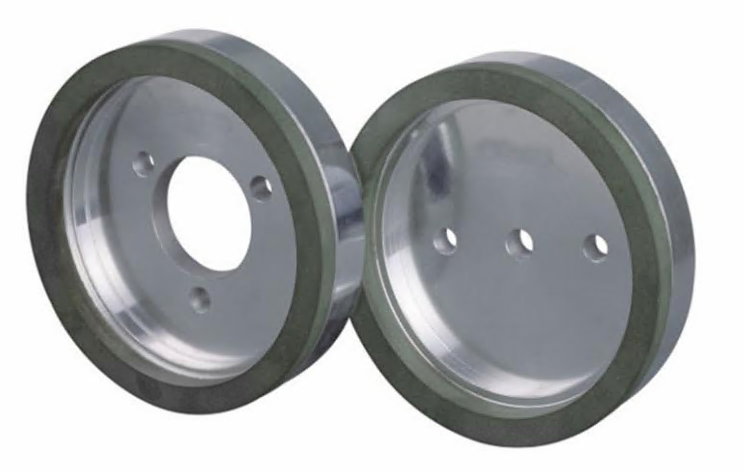
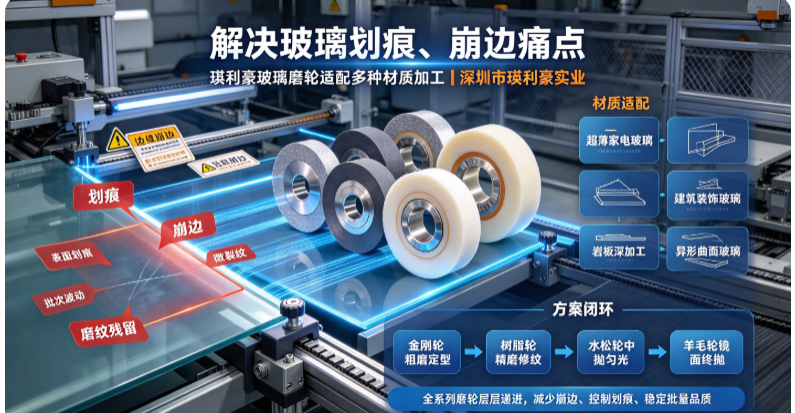
玻璃磨边的磨轮选型,核心不是“轮子越多越好”,而是要让粗磨负责吃料、精磨负责修痕、抛光负责提亮。对于直边、斜边、异形等不同工艺,配置会有所区别。
一、先记住最核心的搭配逻辑
通常可以理解为:
金刚轮 → 树脂轮 → BD/BK抛光轮 → 羊毛轮
但并不是每一道都必须使用。
| 磨轮 | 主要作用 | 工艺定位 | 是否必须 |
|---|---|---|---|
| 金刚轮 | 粗磨、开形、快速去除余量 | 粗加工 | 基本必须 |
| 树脂轮 | 去除金刚轮留下的磨痕、细磨 | 精加工 | 根据成品要求 |
| BD轮 | 进一步细磨/抛光,提高光泽 | 抛光过渡/精抛 | 视设备和工艺 |
| 抛光轮 | 提高边缘透明度和光亮度 | 精抛 | 镜面边需要 |
| 羊毛轮 | 配合抛光液做最终提亮 | 精抛/终抛 | 高亮要求时使用 |
不同设备的轮位定义并不完全一致,尤其是BD、BK、抛光轮、羊毛轮在不同厂家设备上的叫法和材料体系可能不同,因此不能只根据轮子的名称选型。
二、金刚轮:第一道,主要负责“吃料”
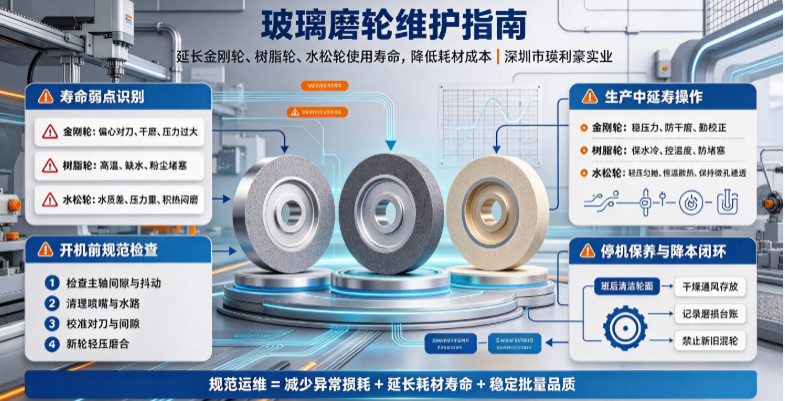
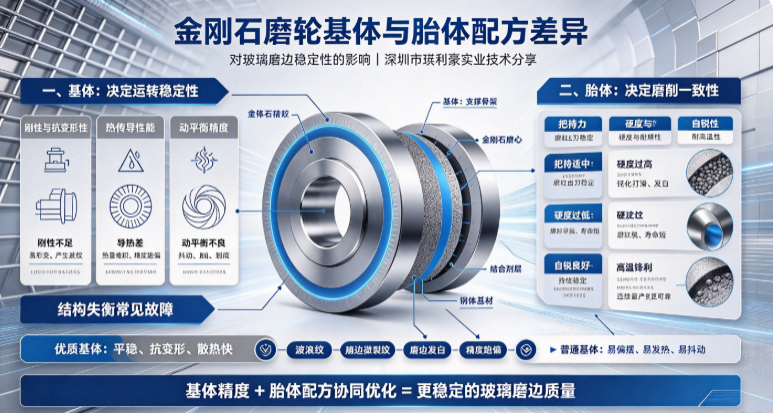
金刚轮一般采用金属结合剂金刚石磨轮,特点是切削能力强、耐磨,适合粗磨和成形。
典型逻辑:
粗金刚轮 → 中目金刚轮 → 细金刚轮
例如:
- 80#:快速去余量、粗磨
- 100#~150#:中粗磨
- 180#~240#:进一步修整
- 325#附近:较细的金刚磨削
实际目数不能机械套用,需要根据玻璃厚度、加工余量、设备转速、进给速度、边型和冷却条件调整。玻璃加工资料中也常见金属结合剂金刚轮按粗、中、细逐级加工,再进入树脂精磨的工艺。
一个重要原则
不要让BD轮、抛光轮去承担金刚轮的工作。
如果前面的金刚轮留下很深的划痕或崩边,后面的抛光轮很难完全补救,反而会导致抛光时间增加、轮耗增加、光泽不稳定。
三、树脂轮:第二道,负责“修痕”
树脂金刚石轮主要作用是:
把金刚轮留下的粗磨纹、细小崩边进一步处理掉,为抛光创造条件。
典型搭配:
180#金刚轮 → 240#树脂轮
或者:
240#金刚轮 → 320#树脂轮
如果要求更高,还可以继续增加树脂精磨级别。
需要注意一个容易混淆的问题:
“树脂轮目数越高越好”并不成立。
它必须和前一道金刚轮形成合理的粒度梯度。如果前一道是很粗的80#金刚轮,后面直接上很高目数的树脂轮,容易出现加工效率低、磨痕去除不充分的问题。
所以应当遵循:
粗 → 中 → 细,逐级过渡。
四、BD轮:属于抛光/精加工环节,不建议把它简单理解成“更细的树脂轮”
BD轮主要用于玻璃边缘的进一步加工和抛光,特点是能够在前道精磨基础上继续改善表面质量和光泽。
例如一些异形磨边工艺会采用:
100#金刚轮 → 240#金刚轮 → BD抛光轮
这种配置可以用于一些普通玻璃边缘的加工。
所以如果你的目标是:
普通磨边
可以采用:
金刚轮 → BD轮
而如果要求更好的镜面效果,则可能需要:
金刚轮 → 树脂轮 → BD/其他抛光轮
具体是否使用BD,要看机器轮位、BD轮类型以及最终光泽要求。
五、抛光轮:最终把“磨砂面”变成“亮面”
抛光轮的工作方式与金刚轮、树脂轮不同。
它的重点已经从:
去除大量玻璃
转变为:
微量去除 + 表面修饰 + 提高光泽。
常见的抛光体系包括不同类型的BD/BK、氧化铈类、抛光剂配合轮等。实际设备中也会根据边型采用不同的抛光轮。
因此:
抛光轮不是用来弥补前面粗磨错误的。
前面精磨做得越好,最后抛光越容易达到高亮效果。
六、羊毛轮:最后一道“提亮”
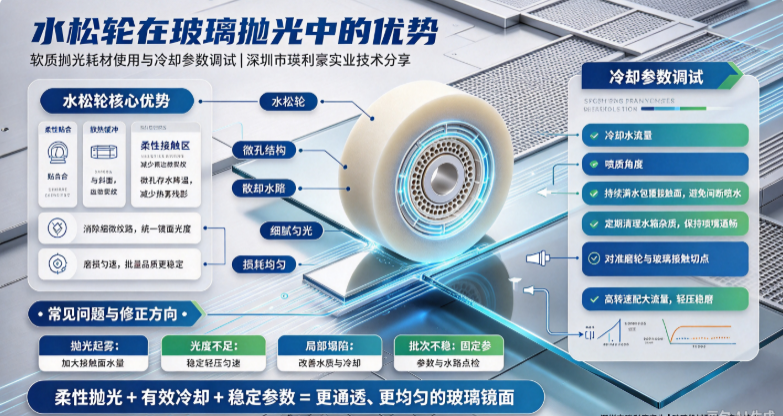
羊毛轮通常属于更偏向最终精抛的环节。
它通常不是单独工作的,而是:
羊毛轮 + 抛光液/抛光粉
共同完成最终的光泽提升。
尤其是在一些需要高亮、镜面效果的玻璃加工中,羊毛轮可以作为最后一道精抛。
例如某些斜边镜面工艺中,可以采用:
100#金刚轮 → 240#粗磨金刚轮 → 3色树脂轮 → 羊毛抛光轮
这样的组合。
七、不同产品应该怎么搭?
这是实际生产中最有价值的一部分。
① 普通直边玻璃
如果只要求磨掉锋利边缘、倒角或者普通磨边:
金刚轮 → BD轮
可以做到比较经济的配置。
例如资料中直线直边玻璃就有采用180目金刚轮 + BD抛光轮的配置案例。
② 普通亮边
如果需要比较明显的光亮效果:
80/100#金刚轮
180/240#金刚轮
240/320#树脂轮
BD/抛光轮
这是比较典型的:
粗磨 → 精磨 → 抛光
三级思路。
③ 镜面/高亮边
如果最终要求接近镜面:
粗金刚轮
中目金刚轮
树脂轮
BD/抛光轮
羊毛轮 + 抛光剂
这时候不能只盯着最后的羊毛轮,而应该重点控制前面的金刚轮崩边和树脂轮磨痕。
④ 斜边/倒角玻璃
斜边通常比普通直边更加注重轮型与角度匹配。
典型思路:
粗金刚轮 → 中/细金刚轮 → 树脂轮 → 抛光轮
如果是镜面斜边,可以进一步采用:
金刚轮 → 树脂轮 → 羊毛轮
不同机器的轮型可能是杯型、平行轮、异形轮等,不能单纯按直边机的轮子照搬。
八、如果是生产企业,我建议按“轮位”来设计产品体系
如果你是磨轮、磨具磨料生产企业,做玻璃磨边轮产品时,可以把产品体系设计成下面这个逻辑:
第一系列:金刚轮
金属结合剂
- 80#
- 100#
- 120#
- 150#
- 180#
- 240#
- 325#
重点突出:
锋利度、寿命、稳定性、崩边控制、切削效率
第二系列:树脂金刚轮
树脂结合剂
- 180#
- 240#
- 320#
- 更高粒度按工艺定制
重点突出:
磨痕细化、表面质量、自锐性、抛光前处理效果
第三系列:BD/BK等抛光轮
根据:
- 直边机
- 双边机
- 异形机
- CNC
- 玻璃边型
进行分类,而不要只按照“目数”分类。
第四系列:羊毛轮
主要定位:
终抛、高亮、镜面效果
并与对应抛光液/抛光粉形成组合销售。
九、最简单的选型口诀
可以直接记成:
金刚轮负责“磨”——快速去料、开形。
树脂轮负责“细”——消除磨痕、细化表面。
BD轮负责“抛”——进一步改善边缘光泽。
抛光轮负责“亮”——提升最终表面质量。
羊毛轮负责“精”——配合抛光剂做最终提亮。
最终组合则是:
经济型:
金刚轮 → BD轮
常规亮边:
金刚轮 → 树脂轮 → 抛光轮
高亮/镜面:
粗金刚 → 中细金刚 → 树脂 → BD/抛光 → 羊毛轮
但要强调:80#、100#、180#、240#等具体目数只能作为常见工艺参考,不能脱离玻璃厚度、边型、设备型号、主轴转速、进给速度和冷却水量直接定规格。 不同设备厂商的实际轮位配置差异很大。