深圳市瑛利豪实业:玻璃磨轮存放、装配规范,避免耗材变形影响成品良率
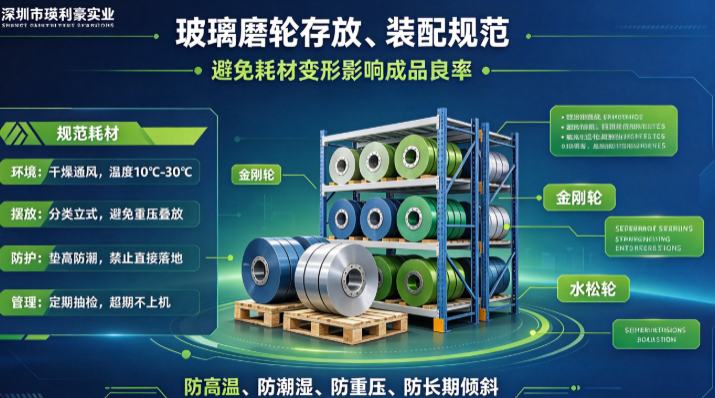
深圳市瑛利豪实业:玻璃磨轮存放、装配规范,避免耗材变形影响成品良率
很多玻璃加工厂长期陷入一个误区:玻璃磨边不良、抛光波纹、崩边、光影不均,只排查设备与工艺,忽略磨轮存放与装配问题。事实上,金刚轮、树脂轮、水松轮、羊毛轮等耗材,从入库存放、搬运堆放、上机装配到试机校准,每一个环节的不规范操作,都会引发磨轮偏心、变形、松垮、受力不均等问题,直接导致批量磨边瑕疵、良品率下滑、耗材早衰损耗,是车间隐形降本的核心漏洞。
玻璃磨轮属于精密磨削耗材,树脂材质、多孔抛光材质对温度、湿度、压力、装配精度极其敏感。轻微变形、端面不平整、安装偏心,上机后都会被高速旋转放大,转化为玻璃磨边纹路、波浪纹、局部过磨、边角崩损等工艺缺陷。深圳市瑛利豪实业结合多年源头生产与一线落地服务经验,整理一套可直接落地的磨轮存放、搬运、装配、上机标准化规范,从耗材管理源头规避变形问题,稳定产线成品良率。
一、磨轮存放不规范,是批量瑕疵的隐形根源
多数磨轮变形并非使用导致,而是存放不当长期累积造成。树脂轮、水松轮等柔性耗材极易受重压、潮湿、高温、倾斜堆放影响,出现轮体翘曲、端面凹凸、孔隙变形、材质软化硬化等问题,后续无论如何调机,都无法实现均匀磨削与抛光效果。
1、环境存放标准:恒温干燥,规避材质老化变形
磨轮需存放于干燥、通风、洁净的室内环境,稳定温度保持在10℃-30℃,杜绝高温暴晒、低温冻害、长期潮湿环境。高温会加速树脂结合剂软化,导致轮体变形失圆;低温会让耗材材质变脆,上机易掉砂、崩裂;潮湿环境会引发磨轮内部材质受潮变质、法兰接触面氧化,装配后贴合不紧密,高速运转产生抖动偏心。同时严禁与酸碱、腐蚀性物料混放,避免侵蚀磨轮结构,影响磨削稳定性。
2、堆放摆放标准:分类立式,杜绝重压叠放
不同品类磨轮需分类存放,严格区分金刚轮、树脂轮、水松轮、羊毛轮,避免混放挤压、尺寸错乱。大直径、厚款磨轮优先采用专用货架立式倾斜存放,禁止平躺大面积叠压,防止轮体受压翘曲变形;薄款树脂轮、柔性抛光轮如需叠放,需上下铺垫平整光滑隔板,堆叠高度不超过200mm,杜绝单侧受力、局部凹陷变形。
所有磨轮禁止直接落地摆放,需借助木托、货架垫高10-15cm,隔绝地面潮气与平整度误差,同时避免磨轮滚动磕碰、边缘受损。严禁斜靠墙面、单点支撑摆放,长期受力会导致磨轮圆心偏移,形成永久性偏心变形。
3、库存周期管理:定期抽检,杜绝超期耗材上机
树脂、水松、羊毛轮等有机结合剂磨轮,存在稳定使用周期,长期存放会出现材质老化、性能衰减、结构松弛等问题。库存超过一年的磨轮,上机前必须进行圆度、硬度、平整度抽检,确认无变形、无老化、无开裂后方可使用,杜绝超期、未检测耗材直接投产,从源头规避量产品质隐患。
二、搬运与预处理规范:杜绝外力损伤变形
磨轮属于脆性精密耗材,搬运过程的磕碰、挤压、摔落,看似无明显破损,实则会产生内部暗裂、端面微变形、磨料层松动等隐形损伤。上机高速运转后,微小变形会被成倍放大,引发磨削抖动、纹路不均、崩边频发等问题。
搬运时需轻拿轻放,禁止抛掷、拖拽、堆叠重压;转运过程全程保留原装包装,避免磨轮端面、磨削面直接摩擦磕碰。新磨轮上机前需提前检查:外观无缺口、无裂纹、端面平整、圆度正常,重点排查边缘微变形、表层掉砂等问题,不合格耗材坚决不上机。
三、上机装配标准化:精度不够,一切工艺都是徒劳
80%的磨轮上机抖动、磨削不均问题,源于装配不规范、贴合不严密、锁紧不平衡。磨轮本身品质完好,却因安装偏差出现偏心、倾斜、受力失衡,最终造成玻璃批量不良,这也是车间最容易忽视的提质降本漏洞。
1、装配前清洁:杜绝杂质垫起导致偏心
安装磨轮前,必须彻底清理设备主轴、法兰盘、垫片接触面的粉尘、玻璃碎屑、油污、锈迹,保证贴合面绝对平整干净。微小杂质都会垫高局部接触面,导致磨轮安装倾斜、圆心偏移,高速旋转产生周期性跳动,直接磨出波浪边、粗细纹路不均等缺陷。
2、垫片与贴合标准:平整适配,均匀受力
装配时选用平整、适配的专用垫片,保证磨轮两端贴合均匀、间隙一致,禁止使用变形、残缺、厚薄不均的垫片。磨轮居中安装,无偏移、无倾斜,确保主轴、法兰、磨轮圆心完全重合,从结构上杜绝偏心抖动隐患。
3、锁紧方式:对角均匀锁紧,杜绝单边受力
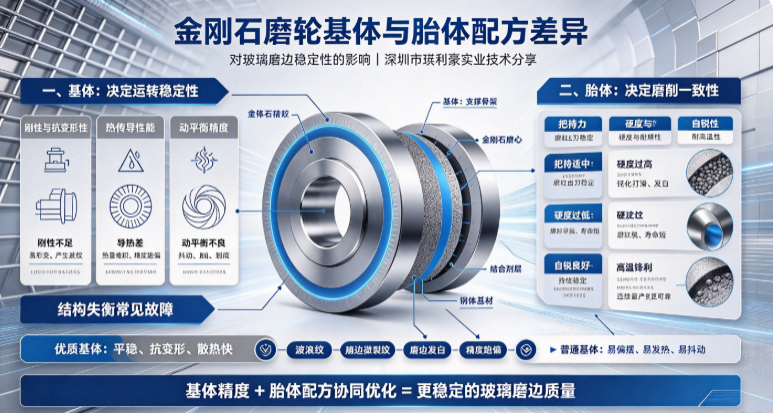
磨轮锁紧需遵循对角均匀紧固原则,分步均匀发力,禁止单边一次性锁紧、用力过猛。单边锁紧会导致法兰受力倾斜,挤压磨轮产生人为变形,轮体应力失衡,上机后持续抖动、磨削不稳定,既影响成品品质,还会加速磨轮局部早衰。
4、转速与限位规范:严禁超参数运行
严格按照磨轮标注额定转速运行,禁止超转速、超负荷作业,避免高速运转下磨轮离心变形、结构松动。同时确认磨轮限位精准、无旷量,主轴间隙正常,杜绝设备机械间隙叠加磨轮变形,加剧加工瑕疵。
四、上机试机与日常巡检:提前规避批量不良
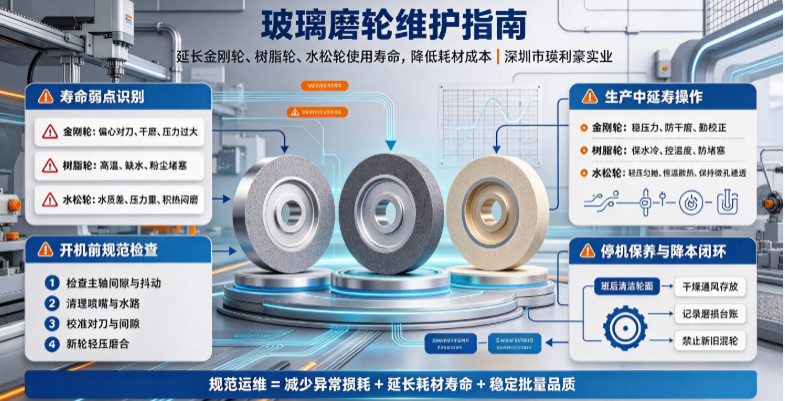
新磨轮装配完成后,严禁直接量产投产,必须执行试机校准流程。空载试运行检查磨轮运转是否平稳、有无异常抖动与异响,确认圆度、跳动达标后,再低速试磨几片玻璃,检测磨边平整度、纹路均匀度,无崩边、无波纹、无明暗差后方可批量生产。
日常生产中定时巡检磨轮状态,发现运转抖动、磨削纹路突变、抛光效果不均等问题,及时停机排查,检查是否出现磨轮松动、轻微变形、局部磨损不均等情况,及时修整或更换,避免持续产出不良品,减少返工报废损耗。
五、规范管理的核心价值:从耗材端稳住良率、降低损耗
玻璃磨边抛光的品质稳定,七分靠耗材品质,三分靠存放装配工艺。很多工厂耗材成本居高不下、良品率波动大、频繁调试停机,本质是耗材管理标准化缺失。磨轮轻微变形带来的后果,远不止磨轮早衰,更会引发批量玻璃崩边、纹路残留、抛光发雾、波浪纹等问题,大幅增加返工、报废、停机损耗,隐形生产成本远超耗材本身价值。
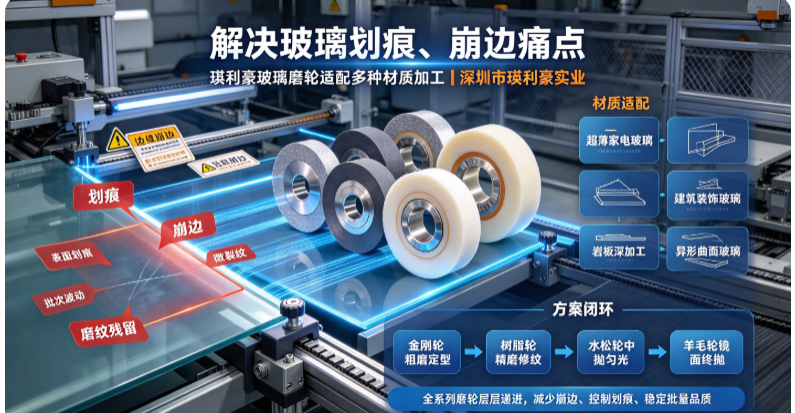
瑛利豪全系列玻璃磨轮,出厂均经过精度校准、品质检测,性能稳定、批次统一。配合标准化的存放、搬运、装配、上机流程,可最大程度保留磨轮原始精度与磨削性能,杜绝人为变形损耗,让每一套磨轮都能稳定发挥梯度磨削优势,实现磨边均匀、纹路细腻、抛光通透、寿命稳定,助力工厂标准化量产、提质降本、稳定良率。
总结
玻璃深加工精细化生产时代,耗材管理细节决定量产效益。规范磨轮存放与装配,看似是基础管理工作,实则是提升成品良率、减少隐形损耗、稳定产线效率的最低成本手段。把控好耗材储存、搬运、装配、试机每一个细节,才能最大化发挥优质磨轮的性能优势,从源头规避工艺缺陷,实现高品质、低成本、稳量产的生产目标。
如需了解更多磨轮选型、搭配、上机调试与耗材精细化管理方案,可联系深圳市瑛利豪实业技术团队,获取一对一落地指导。