深圳市瑛利豪实业:玻璃磨轮跳动超标,怎么快速解决?
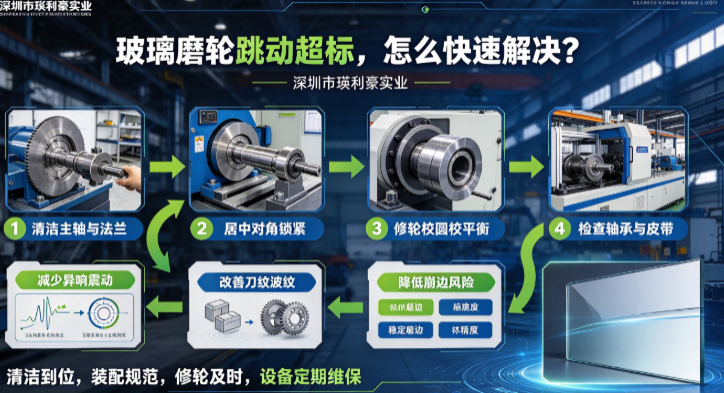
深圳市瑛利豪实业:玻璃磨轮跳动超标,怎么快速解决?
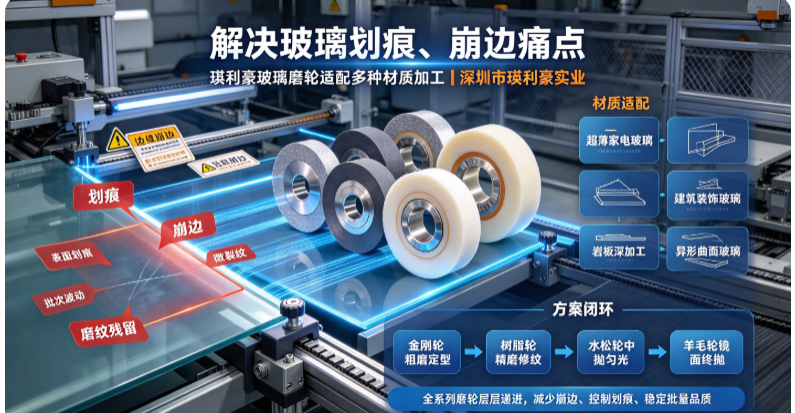
玻璃磨边生产中,磨轮跳动超标是最常见、也最容易被忽视的工艺隐患。磨轮径向、端面跳动一旦超出标准范围,高速运转下会直接引发玻璃崩边、周期性刀纹、波浪纹路、尺寸偏差、镜面明暗色差等批量不良问题,同时加剧磨轮局部早衰、设备异响震动,大幅提升试机报废与量产损耗。
一、先懂标准:磨轮跳动多少算超标?
玻璃深加工量产通用行业标准:金刚轮、树脂轮、抛光轮等常规磨轮,上机稳定运转后,径向跳动误差需控制在≤0.03mm以内。超过该数值,就会逐步出现磨边纹路不均、边角微崩、抛光发雾等问题;跳动量越大,批量品质波动越明显,高端精品玻璃生产几乎无法达标。
二、3分钟快速排查:找准跳动核心诱因(从易到难)
车间处理跳动问题无需盲目拆机,遵循先简易排查、后深度检修的顺序,最快锁定问题根源。
1、接触面杂质堆积(最高发、最易忽略)
主轴端面、法兰盘、垫片表面残留玻璃粉末、油污、水垢、细小砂粒,会在磨轮装配后形成微小垫高,导致磨轮轻微倾斜、圆心偏移,高速运转产生持续性跳动。这是新机换轮后跳动超标的首要原因。
2、装配受力不均、锁紧方式错误
单边锁紧、用力过猛、对角锁紧不同步,会挤压磨轮产生结构性应力变形,尤其是树脂轮、抛光轮等柔性磨轮,极易出现端面不平整、运转偏心,引发跳动与振动。
3、磨轮存放变形、端面不平整
磨轮长期叠压、斜放、受潮,会出现肉眼难辨的翘曲、端面凹凸、圆度偏差,新轮上机后直接表现为跳动超标,调试参数也无法弥补硬件偏差。
4、磨轮磨损不均、局部缺损
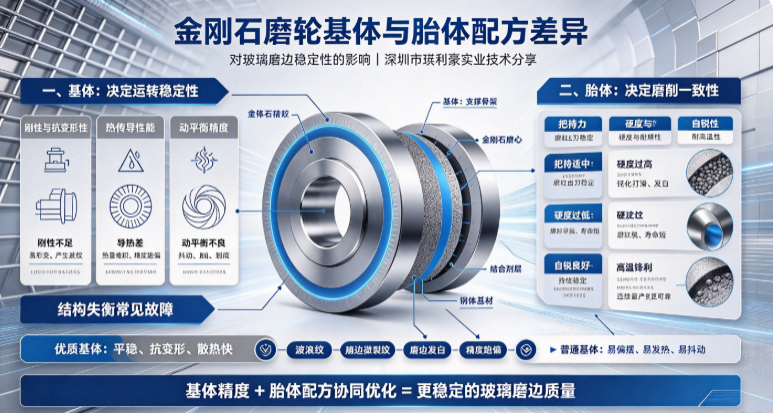
长期量产使用后,磨轮单边磨损、边缘掉砂、局部凹陷,导致轮体配重失衡、运转偏心,越用到后期跳动越严重,磨边瑕疵持续放大。
5、设备机械间隙超标
主轴轴承磨损、皮带松动、主轴间隙过大,设备自身运转存在抖动,叠加磨轮偏差,形成复合型跳动问题,也是反复调机无效的核心原因之一。
三、针对性快速解决办法(车间直接落地)
1、彻底清洁接触面,根除垫高偏心(首选方案)
拆卸磨轮后,用专用工具彻底打磨、擦拭主轴、法兰盘、垫片所有贴合面,确保无粉尘、无油污、无杂质、无氧化层,保证接触面绝对平整干净。装配前二次复检,从源头杜绝微小异物导致的跳动偏差,多数轻微跳动问题可一次性解决。
2、标准化对角锁紧,修正装配应力
磨轮居中对位,选用平整、无变形、厚度均匀的专用垫片。严格执行对角分步均匀锁紧,多次轻微发力、同步紧固,禁止单次单边锁紧到位,避免磨轮受挤压变形、圆心偏移。装配后手动盘轮,确认转动顺畅、无卡点、无晃动再开机。
针对轻微变形、端面不平整、磨损不均的磨轮,无需直接更换,通过专业修轮装置校圆、修平端面,修正轮体偏心与配重失衡问题,恢复标准圆度与运转精度,快速消除跳动、振动、纹路不均等问题,大幅降低耗材更换成本。
3、修轮校圆,恢复磨轮平衡精度
4、规范耗材选型与存放,预防先天偏差
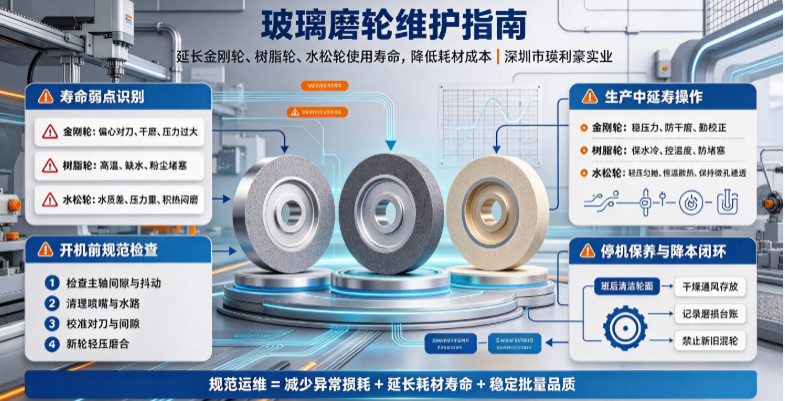
日常存放严格采用立式分类摆放,禁止重压叠放、斜靠摆放、落地受潮。瑛利豪全系磨轮出厂均经过精度校准与平衡检测,上机前只需做好常规预检,杜绝变形、老化、破损磨轮上机,从耗材端规避跳动隐患。
5、设备定期维保,消除机械振动叠加
若以上操作完成后跳动仍超标,及时检查主轴轴承、皮带松紧、主轴间隙,更换磨损配件、校准设备精度,杜绝设备机械故障与磨轮跳动叠加,彻底根治反复性磨边不良。
四、避坑提醒:跳动超标常见错误操作
1、单纯加大磨削压力、降低转速掩盖跳动,治标不治本,还会加剧磨轮早衰、玻璃热变形;
2、频繁微调参数不排查装配与清洁问题,导致批次品质持续波动、试机报废增多;
3、忽视柔性磨轮变形特性,树脂轮、抛光轮未按标准锁紧,长期应力失衡运转。
五、瑛利豪工艺总结:跳动可控,良率可稳
磨轮跳动超标从来不是疑难故障,而是细节管理与标准化操作缺失导致的量产通病。清洁到位、装配规范、定期修轮、设备维保,四步落地即可快速解决99%的跳动问题,有效杜绝崩边、刀纹、波纹、色差等批量瑕疵,减少试机报废与耗材浪费。
深圳市瑛利豪实业不仅提供高圆度、高平衡度的金刚轮、树脂轮、水松轮、抛光轮全系产品,更配套落地式工艺调试服务,针对产线跳动、振动、纹路不良等问题,提供一对一现场排查与工艺优化方案,助力玻璃工厂标准化量产、提质降本、稳定精品良率。
如需磨轮精度校准、产线跳动问题排查、专属磨轮配套工艺优化,可随时联系瑛利豪技术团队。