玻璃磨削热应力控制:如何减少磨轮发热带来的品质缺陷
玻璃磨削热应力控制:如何减少磨轮发热带来的品质缺陷
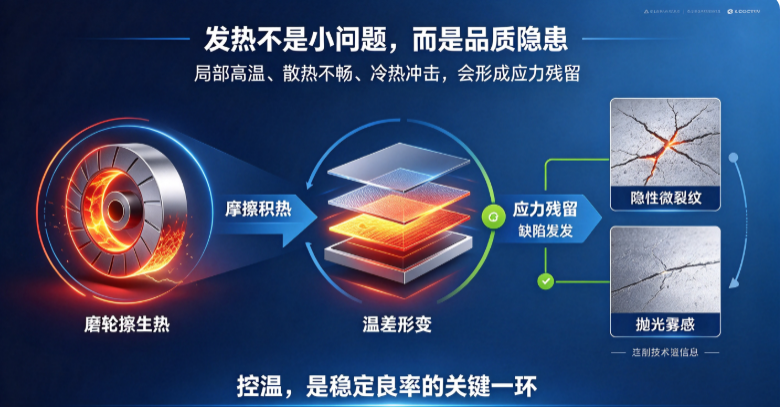
在玻璃深加工磨边、磨角、精磨抛光工序中,高温热应力是最隐蔽、最高发的品质杀手。很多工厂遇到的玻璃隐性微裂纹、钢化后自爆、板面雾感发白、边缘透亮不均、抛光抛不干净等问题,并非设备精度问题,而是磨削区域瞬间高温、散热不畅、冷热交替产生的热应力残留导致。
玻璃属于典型脆硬材料,对温度变化极度敏感。磨轮高速摩擦产生的局部高温,会让玻璃表层与内部产生温差形变,形成肉眼不可见的亚表层裂纹与应力残留,后续经过钢化、清洗、贴合工序,极易出现开裂、爆片、良品率跳水。深圳市瑛利豪实业结合一线量产工况,深度拆解磨轮发热诱因,分享可直接落地的热应力控制方案,从耗材、工艺、冷却、参数多维度规避发热缺陷。
一、磨削热应力带来的四大核心品质缺陷
多数隐性不良都源于磨削高温,症状隐蔽、返工损耗大:
1、隐性微裂纹:局部高温挤压+快速冷却,玻璃表层产生应力裂纹,肉眼无法识别,钢化后集中爆片;
2、板面雾感、磨痕发亮:磨轮高温釉化、摩擦打滑,玻璃表面被热灼伤,后续抛光难以修复;
3、边缘崩白、通透度差:边角散热差,热量堆积导致材质脆化,磨后发白发蒙;
4、批次稳定性差:磨轮越磨越热、性能衰减,前后批次玻璃质感、良率差异明显。
二、磨轮发热的核心诱因(量产高频问题)
热应力产生的根源,大多不是设备故障,而是耗材适配与工艺匹配不当:
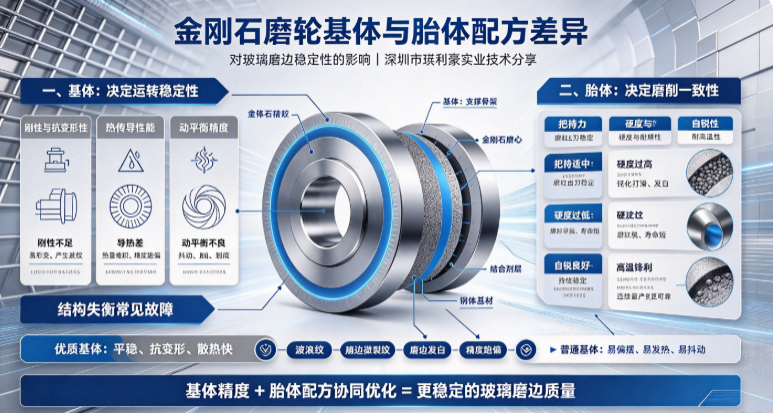
1、磨轮硬度选型错位:薄玻璃、超白玻璃误用过硬树脂轮/金刚轮,切削变挤压,摩擦热急剧飙升,无法及时散热;
2、磨轮钝化、堵粉釉化:磨轮表面磨粒钝化、孔隙被玻璃粉堵塞,失去自锐性,由“切削”变为“摩擦打磨”,瞬间积热;
3、工艺参数不合理:进给过快、吃刀量过大、磨头压力偏高,单区域磨削时间过长,热量集中无法扩散;
4、冷却不到位:冷却水流量不足、喷嘴偏移、水质浑浊、水温波动,磨削接触面得不到持续降温,冷热冲击产生热应力;
5、设备跳动与偏差:磨轮偏心、主轴跳动,局部过度摩擦,局部高温集中爆发。
三、瑛利豪热应力控制方案:从耗材源头降温减损
控制磨削热应力,最直接有效的方式是选对适配磨轮+优化耗材特性,从源头减少摩擦积热。
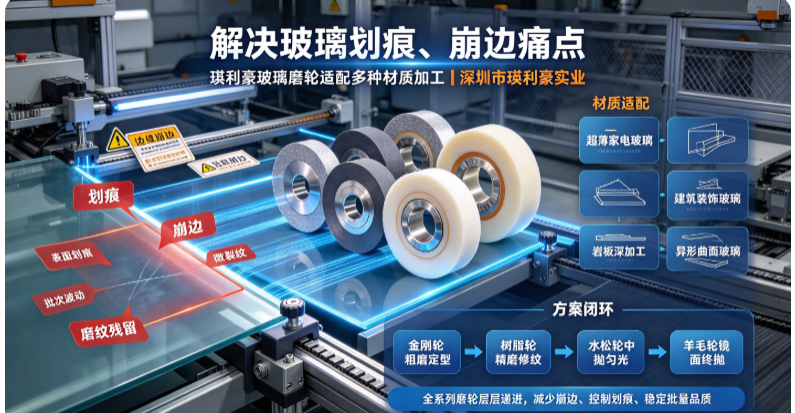
1、脆薄玻璃:高自锐软质树脂轮+细粒度金刚轮
针对超薄、超白、家电玻璃,搭配软质、高自锐性磨轮,磨粒可及时脱落更新,始终保持锋利切削状态,避免钝化摩擦生热。切削轻快、排粉顺畅,大幅降低磨削阻力与局部积热,杜绝热裂纹与雾感问题。
2、厚板/建筑玻璃:中硬耐磨梯度磨轮
厚玻璃吃刀量大、磨削时间久,适配中硬耐磨磨轮,磨损均匀、不易变形,避免磨轮快速损耗导致的摩擦发热,兼顾加工效率与低温磨削效果,保障批量生产品质稳定。
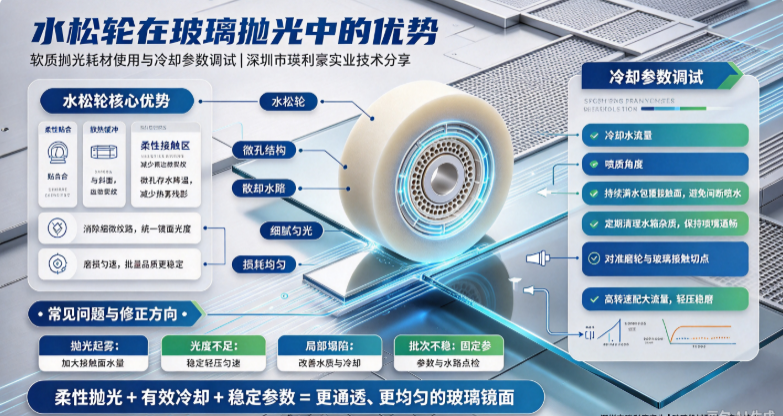
3、抛光工序:高孔隙水松轮、柔性羊毛轮
抛光发热极易造成玻璃发雾、亮度不均。瑛利豪高孔隙抛光耗材散热、排粉性能优异,磨削柔和不积热,可快速带走磨削热量,避免抛光热灼伤,保证镜面通透均匀。
四、工艺实操优化:四步稳住低温磨削
耗材适配后,搭配标准化工艺调整,可彻底杜绝热应力残留问题:
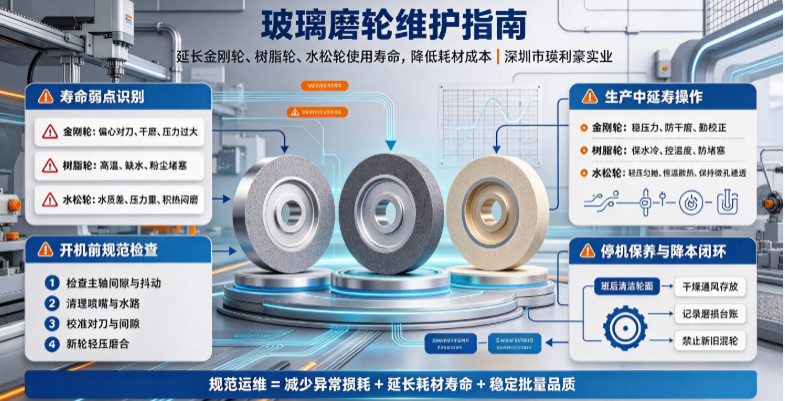
1、规范冷却系统:冷却水精准对准磨轮与玻璃接触区域,保证充足流量,采用过滤净水,避免杂质二次摩擦划伤、积热;稳定水温,杜绝冷热交替冲击产生应力。
2、微调磨削参数:采用“小余量、多次走刀、匀速进给”模式,减少单次磨削负荷,避免瞬间热量堆积;严控磨头压力,杜绝硬压摩擦。
3、定期检修磨轮状态:及时修整钝化、堵粉、偏心磨轮,避免磨轮带病作业导致的持续高温摩擦;统一换轮标准,保证批次磨削温度一致。
4、粗细磨工序梯度搭配:粗磨预留合理精磨余量,避免单工序过度磨削,通过工序配合分散磨削热量,层层消除应力。
五、总结:控住温度,就是稳住良率
玻璃深加工的隐性报废成本,大多来自热应力残留。看似正常的磨边抛光,高温积热会悄悄埋下裂纹、自爆、雾感不良的隐患,严重影响成品交付与口碑。
瑛利豪实业不止提供全系列玻璃磨轮耗材,更依托量产工况经验,为客户提供热应力管控工艺方案。通过精准的磨轮硬度选型、梯度工序搭配、现场参数调试,帮助工厂有效降低磨削温度、消除隐性应力、减少不良报废,实现稳定精品量产。
如果您的产线存在玻璃微裂纹、钢化自爆、抛光雾感、边缘发白等问题,可联系瑛利豪技术团队,免费工况诊断,定制专属降温提质、控应力磨抛方案。