耐磨不钝化、磨边更稳定,瑛利豪金刚轮助力玻璃量产无忧
耐磨不钝化、磨边更稳定,瑛利豪金刚轮助力玻璃量产无忧
在玻璃深加工生产线中,金刚轮作为磨边第一道工序,承担着去除余量、定型修边的核心任务。很多工厂在连续量产时经常遇到金刚轮快速钝化、锋利度衰减,磨边出现崩边、刀纹深浅不一、尺寸波动等问题,不得不频繁停机修整、更换磨轮,打断生产节奏,增加玻璃报废与人工成本。
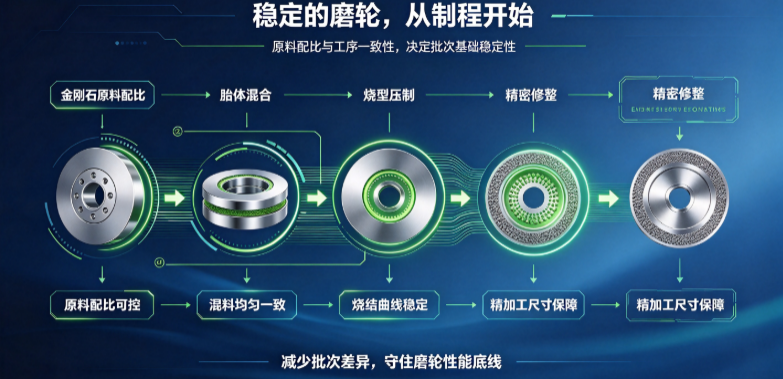
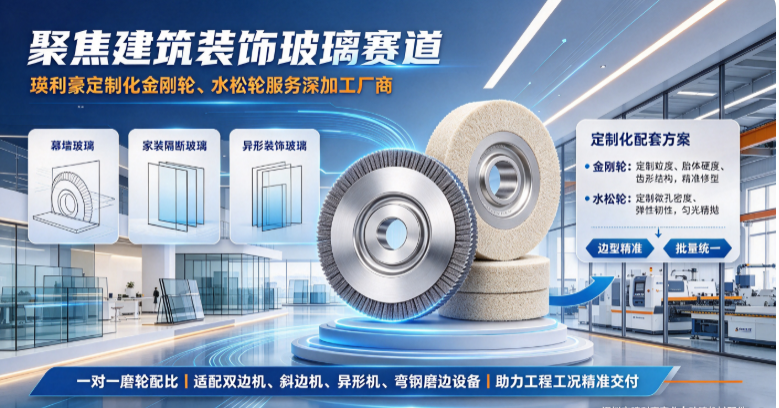
深圳市瑛利豪实业研发生产的金刚轮,以优化金刚石配比与胎体结合配方,实现耐磨不钝化、切削持久稳定,适配直边机、双边机、斜边机等各类设备,助力玻璃加工厂实现连续稳定量产。
普通金刚轮在长时间高速磨削后,金刚石磨粒容易过早脱落或者被胎体包裹钝化,切削由 “磨削” 变成摩擦挤压,不仅磨边质量下降,还会产生大量磨削热,造成玻璃边缘脆化,引发崩边、隐性微裂纹,后续钢化后存在自爆风险。
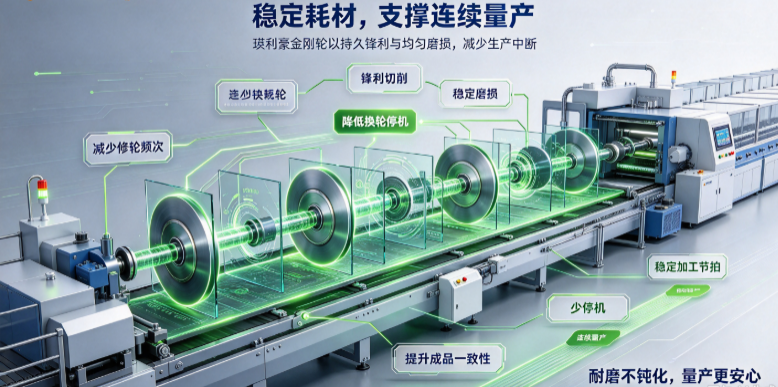
瑛利豪金刚轮采用科学的胎体配方,兼顾胎体把持力与自锐性能。在磨削过程中,钝化的磨粒可以有序脱落,持续露出新的锋利金刚石颗粒,长久保持切削能力,不容易出现大面积钝化打滑。磨损均匀,不会出现局部快速损耗,长时间连续加工,磨边尺寸、边型保持稳定,有效减少崩边、锯齿边等不良,降低玻璃报废率。
不管是建筑大板玻璃大批量连续磨边,还是家电、卫浴薄板、斜边玻璃的精密加工,瑛利豪金刚轮都可以稳定输出。持久的耐磨性能,拉长磨轮使用寿命,减少换轮频次,降低耗材采购成本;更少的停机修整,让产线节拍更连贯,减少试机废片,降低人工调试成本。
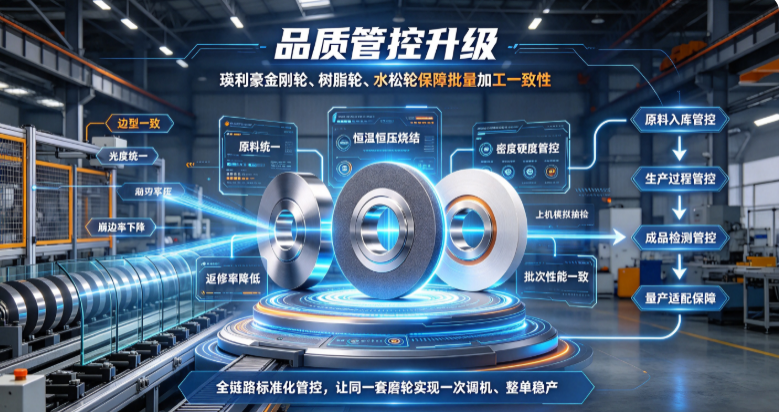
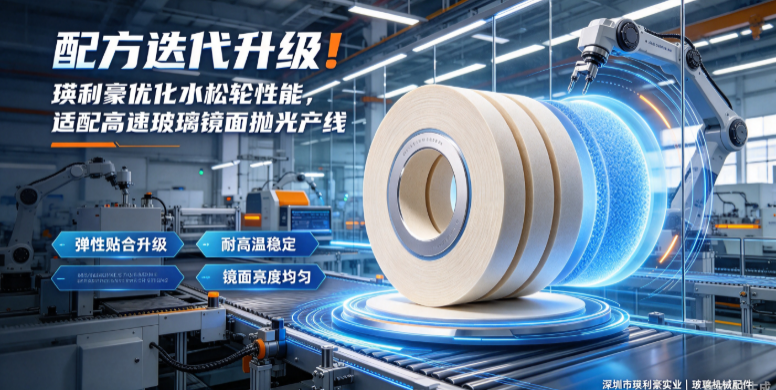
除了高性能金刚轮产品,瑛利豪配套完整的工艺技术支持。技术团队可根据客户玻璃材质、板材厚度、设备参数,给出金刚轮粒度、齿形选型建议,搭配树脂轮、抛光轮整套工序方案,优化进给、冷却等参数,最大化发挥金刚轮切削性能,从粗磨源头把控边缘品质。
量产的稳定,始于第一道粗磨工序。瑛利豪金刚轮凭借耐磨自锐、磨边稳定的优势,减少崩边报废、降低停机损耗,为玻璃深加工企业保驾护航,实现量产无忧。
如需金刚轮试样或者整套磨轮工艺方案,可联系瑛利豪技术团队,结合产线工况提供适配方案。