金刚石磨轮基体与胎体配方差异,对玻璃磨边稳定性的影响
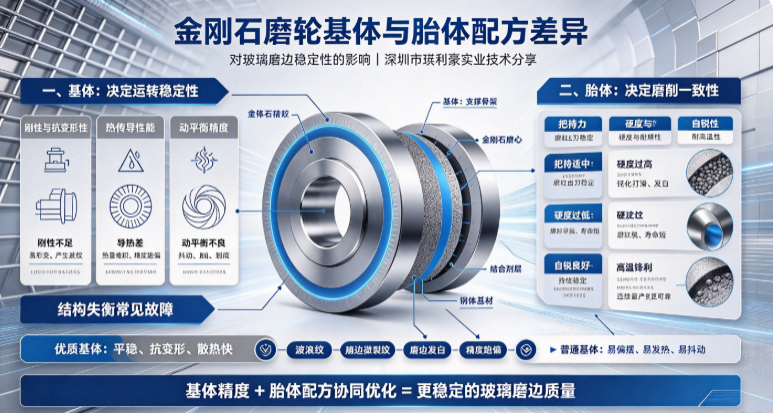
金刚石磨轮基体与胎体配方差异,对玻璃磨边稳定性的影响
在玻璃深加工磨边工序中,磨边稳定性直接决定玻璃成品良率,也是影响产线效率、耗材成本的核心关键。很多玻璃加工厂常会遇到批次磨边波纹、边角崩裂、磨轮偏摆、后期磨削力度衰减、镜面亮度不均等问题,多数人会归咎于设备参数、操作调试或玻璃材质,却忽略了金刚石磨轮基体结构与胎体配方的核心影响。
深圳市瑛利豪实业深耕玻璃磨轮研发生产多年,针对直边机、双边机、斜边机等各类玻璃加工设备工况,精准优化磨轮基体材质与胎体结合剂配方。本文从技术角度拆解基体、胎体的核心差异,详解二者对玻璃磨边稳定性的作用机制,为工厂磨轮选型、工艺优化、降本增效提供专业实操参考。
一、核心认知:金刚石磨轮基体与胎体的本质区别
金刚石磨轮的整体稳定性由基体(轮体基材)和胎体(结合剂层)两大核心结构共同决定,二者分工不同、性能互补,任一环节出现配方或工艺偏差,都会直接破坏磨边精度与稳定性。
1. 基体:磨轮的“支撑骨架”
基体是金刚石磨轮的基础载体,多采用优质钢材加工成型,核心作用是承载胎体与金刚石磨料,保障磨轮高速运转时的同轴度、刚性与结构稳定性。基体不直接参与磨削作业,但决定了磨轮运转的基础精度,其材质硬度、韧性、热传导性、热膨胀系数,直接影响磨轮是否出现变形、偏摆、抖动等问题。
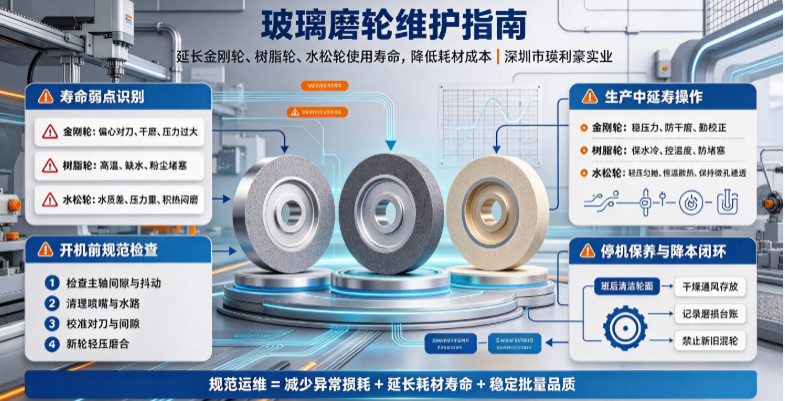
市面上低端磨轮常采用劣质杂钢基体,材质密度不均、刚性不足,高速磨削受热后易发生轻微形变,导致磨轮运转偏心,最终引发玻璃磨边波浪纹、边角打磨不均匀等缺陷。而瑛利豪金刚石磨轮均采用高精密定制基材,经过调质、精车、动平衡校正处理,从根源保障磨轮高速运转无抖动、不变形。
2. 胎体:磨轮的“磨削核心”
胎体即金刚石结合剂层,是包裹、固定金刚石磨粒的功能性涂层,也是直接接触玻璃、完成磨削作业的核心结构。胎体的配方成分、硬度、耐磨性、把持力、自锐性,直接决定磨轮的磨削锋利度、使用寿命、磨削均匀度,是影响玻璃磨边质量、良品率的关键因素。
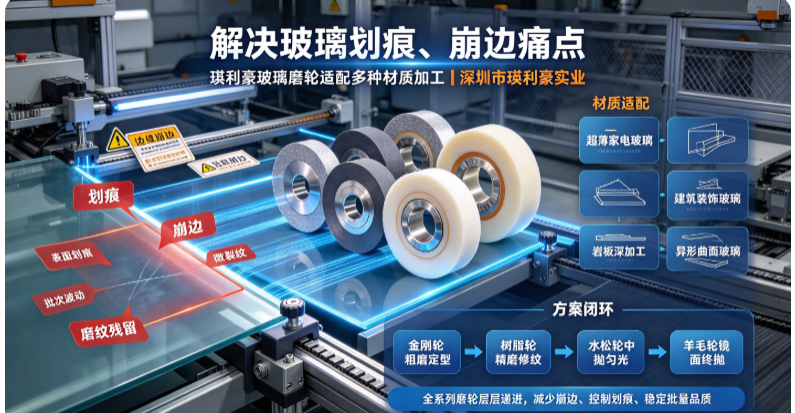
胎体配方没有通用标准,需根据玻璃材质(薄玻璃、厚玻璃、岩板、家电玻璃)、加工工艺(粗磨、精磨、斜边磨)、设备转速精准调配。配方失衡会出现两大极端:胎体过硬会导致金刚石颗粒无法正常出刃,磨轮钝化、磨削打滑,玻璃磨边发白、亮度不足;胎体过软则对磨粒把持力不足,金刚石颗粒过早脱落,磨轮损耗快、寿命骤减,且磨削过程受力不均,极易造成玻璃崩边、划痕。
二、基体材质差异:如何影响玻璃磨边稳定性?
玻璃磨边属于高速连续磨削作业,磨轮长期处于高速旋转、高温摩擦、持续受力的工况,基体的综合性能是磨边稳定的基础保障,核心影响集中在三点。
1. 刚性与抗变形性,决定磨边平整度
优质基体刚性强、结构稳定,高速磨削时不会发生弹性形变,磨轮端面、外圆精度恒定,打磨出的玻璃边缘平整笔直,无弯曲、无波浪纹。而劣质基体刚性差,受力后轻微形变,磨轮运转轨迹偏移,加工后的玻璃边缘会出现肉眼可见的波纹与高低差,大幅增加后续精磨、抛光难度。
2. 热传导性能,规避高温变形缺陷
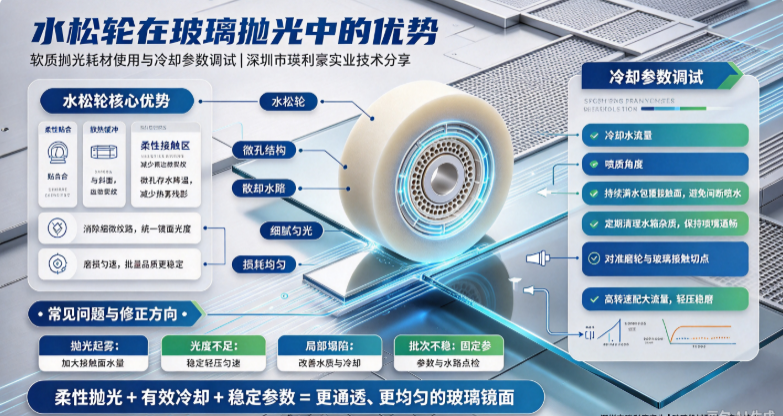
玻璃磨削过程会产生大量热量,基体的热传导效率直接决定磨轮散热速度。高导热基体可快速带走磨削热量,避免胎体结合剂高温软化、基体热变形,持续保障磨削精度。反之,导热差的基体热量堆积,会导致磨轮局部过热、微变形,出现前期磨边正常、中后期精度跑偏的问题,同时容易引发玻璃热炸裂、边角微裂纹。
3. 动平衡精度,杜绝磨削抖动
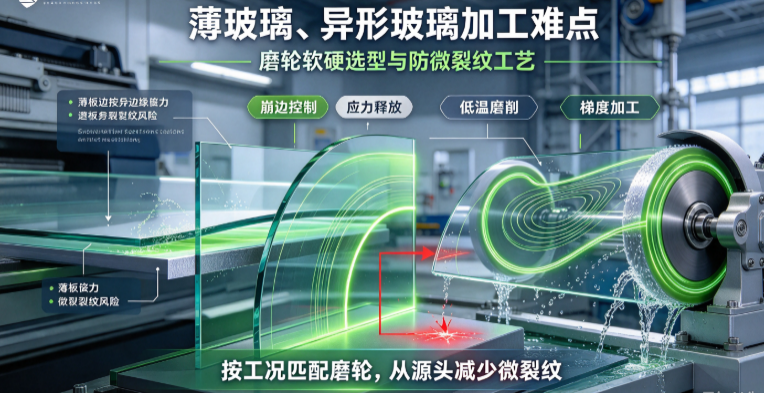
正规磨轮基体均经过精密机加工与动平衡校正,运转平稳无抖动。非标劣质基体存在壁厚不均、圆心偏移问题,高速旋转时产生持续抖动,直接导致玻璃磨边出现细密划痕、崩边,尤其适配薄玻璃、光学玻璃加工时,不良率会大幅攀升。瑛利豪所有金刚石磨轮基体均采用标准化精密加工工艺,严控同轴度误差,适配各类高精度玻璃深加工产线。
三、胎体配方差异:直接决定磨边质量与工艺稳定性
相较于基体的结构性影响,胎体配方是决定磨轮磨削性能、适配不同玻璃加工场景的核心变量,也是行业内磨轮品质差异化的关键,其配方差异带来的稳定性影响主要分为四大维度。
1. 胎体把持力:杜绝磨粒脱落与磨削失效
胎体核心作用是牢牢固定金刚石磨粒,保证磨粒在磨损过程中逐步出刃,持续保持锋利度。优质配比的金属胎体,对金刚石颗粒把持力度适中,既不会过早脱落,也不会包裹过度导致钝化。配方失衡时,若结合剂比例偏低,把持力不足,磨粒批量脱落,磨轮快速失锋,后期磨削无力、玻璃磨边毛刺增多;若结合剂比例过高,磨粒被紧密包裹无法出刃,出现打滑、磨不动的情况,严重影响加工效率与边缘平整度。
2. 硬度与耐磨性:保障批次加工一致性
不同配方的胎体硬度、耐磨度差异极大,直接影响整批玻璃的磨边一致性。适配粗磨工序的胎体配方,硬度高、耐磨性强,可快速去除玻璃余量,耐受高强度磨削,长期作业损耗均匀,不会出现局部过度磨损;适配精磨工序的胎体配方,韧性更佳、硬度适中,磨削细腻,可有效规避崩边、啃边问题。
很多通用型劣质磨轮胎体配方单一,粗磨易崩边、精磨易钝化,批次加工中磨轮损耗不均,导致前后批次玻璃磨边深浅、亮度不一致,良品率波动极大。瑛利豪针对粗磨、精磨、斜边磨等不同工序,定制差异化胎体配方,实现全程磨削稳定、损耗均匀、批次零差异。
3. 自锐性:平衡锋利度与使用寿命
优质胎体具备良好的自锐性,可随着金刚石磨粒磨损,同步缓慢脱落,让新的锋利磨粒持续露出,实现长期稳定磨削。自锐性差的胎体,表层磨损后磨粒钝化、无法更新,磨轮越用越钝,玻璃磨边从平整光滑逐渐变为粗糙、发白,需要频繁停机修轮、换轮,严重影响产线连续性。
4. 耐高温性能:适配连续量产工况
工业化玻璃深加工为连续量产模式,磨轮长期高温作业。优质胎体配方经过高温烧结优化,热稳定性强,高温下不会软化、变形、脱层,可长时间保持稳定磨削性能。低端磨轮胎体配方杂质多、烧结区间窄,高温环境下易出现局部软化、剥落,导致磨轮工作面凹凸不平,引发玻璃批量磨边缺陷。
四、基体+胎体匹配失衡,常见玻璃磨边故障汇总
玻璃加工厂多数磨边稳定性问题,均来自基体与胎体的性能不匹配、配方不合理,核心常见故障如下:
- 磨边波浪纹、平整度差:基体刚性不足、动平衡差,高速运转抖动变形
- 频繁崩边、微裂纹多:胎体过硬、磨削冲击力大,或磨粒出刃不均、受力失衡
- 磨边发白、亮度不足:胎体自锐性差、磨粒钝化,磨削打滑、切削不彻底
- 磨轮寿命参差不齐:胎体配方不均、把持力不稳定,磨粒脱落速度不一致
- 后期加工精度跑偏:基体导热差、高温变形,胎体高温软化磨损异常
五、瑛利豪配方优化逻辑:双结构协同,实现磨边全程稳定
作为专注玻璃机械磨轮配件的源头厂家,深圳市瑛利豪实业摒弃通用化磨轮配方模式,基于不同玻璃材质、加工设备、工序场景,实现基体结构定制+胎体配方精准适配的双重优化。
在基体层面,采用高精密刚性基材,通过调质处理、精车加工、全域动平衡校正,严控磨轮同轴度与抗变形能力,保障高速量产工况下长期运转平稳,从结构端杜绝抖动、偏心、热变形问题。
在胎体层面,自主研发差异化金属结合剂配方,针对粗磨、精磨、斜边磨、岩板磨削等不同场景,精准调控胎体硬度、把持力、自锐性与耐高温性能,让金刚石磨粒出刃均匀、磨损同步,既保障磨削锋利高效,又杜绝崩边、划痕、波纹缺陷,同时大幅延长磨轮使用寿命。
依托双结构协同优化优势,瑛利豪金刚石磨轮可完美适配双边机、直边机、斜边机等各类设备,适配家电玻璃、建筑玻璃、岩板、薄玻璃等全品类加工场景,助力玻璃工厂实现高良品率、低耗材成本、连续稳定量产。