玻璃磨边全工序磨轮搭配:金刚轮、树脂轮、水松轮、羊毛轮如何组合?
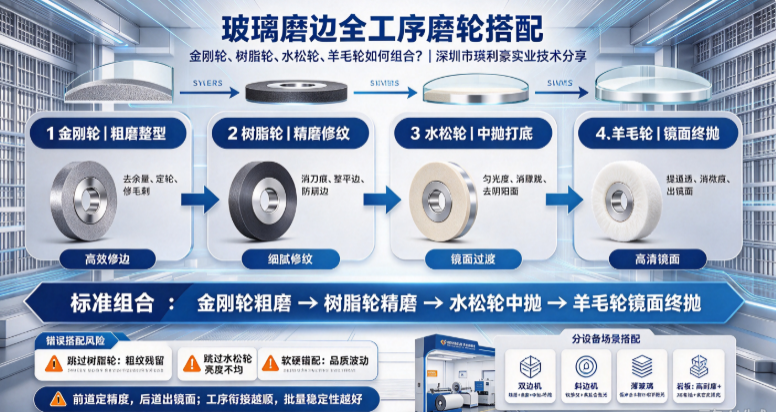
玻璃磨边全工序磨轮搭配:金刚轮、树脂轮、水松轮、羊毛轮如何组合?
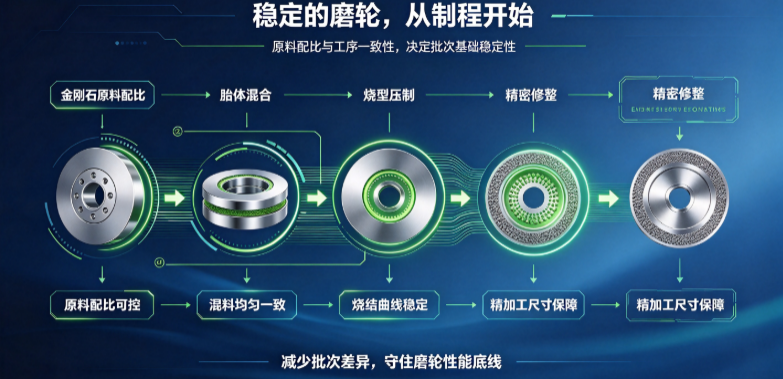
玻璃磨边加工并非单一磨轮完成,而是一套由粗到精、逐级递进的标准化工序链路。很多玻璃工厂出现崩边、刀纹残留、镜面发雾、亮度不均、批次色差等问题,核心原因并非设备故障,而是磨轮工序搭配错乱、前后工序不承接、抛光耗材选型不匹配。
玻璃深加工完整磨边流程分为:粗磨整型→精磨修纹→中抛找平→镜面精抛四大阶段,对应金刚轮、树脂轮、水松轮、羊毛轮四大核心磨轮。深圳市瑛利豪实业结合双边机、直边机、斜边机、异形机量产工况,拆解全工序标准搭配逻辑,帮助加工厂理清每款磨轮的分工、顺序与适配场景,实现磨边稳定、良品率提升、耗材成本可控。
一、四大磨轮核心分工:各司其职,不可颠倒
整套磨边体系中,四类磨轮性能与功能完全不同,顺序一旦调换或混用,会直接导致加工瑕疵与耗材浪费。
1. 金刚轮:粗磨整型,负责“去余量、定轮廓”
作为第一道工序耗材,金刚轮主打高锋利度、高切削力,主要用于快速切除玻璃边缘切割毛刺、多余余量、崩口与尖角,完成玻璃直边、斜边、异形边的基础轮廓定型。金刚轮磨削力度大、切削效率高,但磨削纹路较粗,会留下明显刀纹与细微磨削痕迹,仅适合粗整型,不可直接用于抛光。
2. 树脂轮:精磨修纹,负责“平刀痕、防崩边”
树脂轮承接金刚轮粗磨后的表面,属于承上启下的关键精磨工序。相较于金刚轮,树脂轮磨削更柔和、颗粒更细腻,可彻底消除粗磨残留的深浅刀纹、凹凸痕迹,修整玻璃边缘平整度,同时缓冲磨削冲击力,大幅减少薄玻璃、家电玻璃崩边、微裂纹、烧边问题,为后续抛光打下平整基础。
3. 水松轮:中抛打底,负责“消朦胧、匀光度”
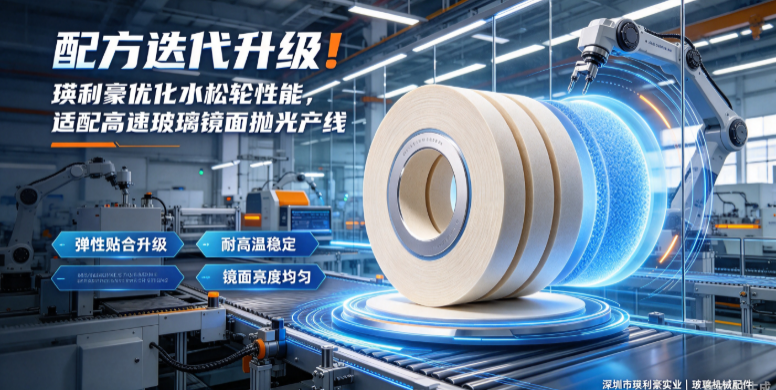
水松轮(BD轮)是玻璃抛光的核心中转耗材,软硬适中、贴合性强,专门用于精磨后的中抛工序。可有效去除树脂轮磨削后的细微磨砂感、朦胧感,抹平细微纹路,统一玻璃边缘光度,解决局部发亮、局部发蒙的阴阳面问题。它是实现从哑光到镜面过渡的关键磨轮,没有水松轮打底,羊毛轮终抛极易出现亮度不均、光圈杂乱缺陷。
4. 羊毛轮:镜面终抛,负责“高透亮、超镜面”
羊毛轮属于终道精抛耗材,质地柔软、抛光细腻度极高,无切削余量,只做提亮与镜面还原。主要用于收尾抛光,进一步细化纹理、提升玻璃通透度,消除轻微水波纹与抛光痕迹,最终实现玻璃边缘高清镜面效果,适配高端家电玻璃、岩板、装饰玻璃的高品质出货标准。
二、全工序标准组合公式(通用所有玻璃深加工场景)
工业化量产最优搭配逻辑:金刚轮粗磨 → 树脂轮精磨 → 水松轮中抛 → 羊毛轮镜面终抛,四级工序层层递进,前道瑕疵后道兜底、后道效果依托前道精度,是目前双边机、直边机、斜边机通用的成熟工艺组合。
完整工序作用拆解:
1、金刚轮:快速修边、去毛刺、定外形,提升加工效率;
2、树脂轮:细化磨面、消除粗磨刀纹,稳定边缘平整度;
3、水松轮:中和磨砂质感、统一光度,消除朦胧雾感;
4、羊毛轮:极致提亮、还原高清镜面,满足高端成品外观要求。
三、分设备场景专属搭配方案(精准适配量产)
1. 双边机直边加工(建筑玻璃、大板玻璃)
搭配方案:粗磨金刚轮 + 精磨树脂轮 + 水松轮中抛 + 羊毛轮终抛
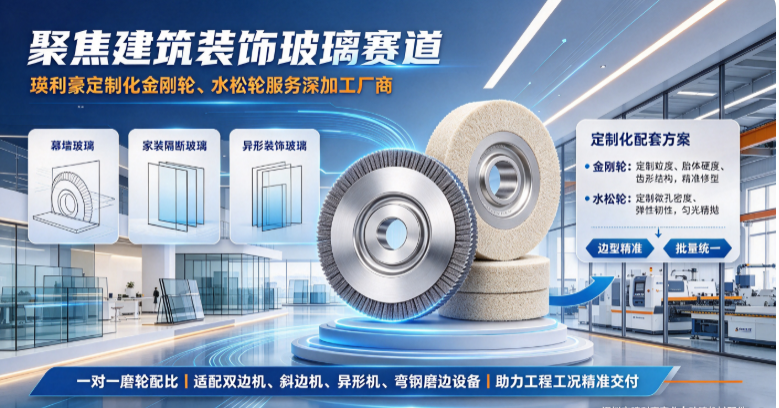
双边机加工板材面积大、走刀速度快,对磨轮均匀损耗性要求极高。金刚轮保证高效去量,树脂轮避免大板崩边,水松轮解决整板光度不均,羊毛轮统一镜面亮度,整套组合可实现大批量连续加工,无波浪纹、无阴阳面,成品一致性极强。
2. 斜边机45°斜面加工(装饰玻璃、柜门玻璃)
搭配方案:细粒度金刚轮定型 + 软质树脂轮修纹 + 高贴合水松轮 + 细腻羊毛轮
斜边为斜面受力结构,极易出现边角崩裂、光圈偏移。瑛利豪适配斜边工况的磨轮组合,树脂轮柔和修边保护尖角,水松轮贴合斜面弧度均匀抛光,彻底解决斜边发白、倒角不亮、抛光纹路杂乱等行业常见问题。
3. 薄玻璃/家电玻璃加工(2–6mm超薄玻璃)
搭配方案:低冲击力金刚轮 + 高韧性树脂轮 + 软弹水松轮 + 细密羊毛轮
薄玻璃脆性大、极易崩边与自爆,严禁强切削、硬磨削。整套组合弱化磨削力度、强化平整度与贴合度,在保证加工效率的前提下,最大程度减少微裂纹,提升钢化后成品率。
4. 岩板厚材深加工
搭配方案:高耐磨金刚轮强力去量 + 耐磨树脂轮整平 + 加厚水松轮稳抛 + 高密度羊毛轮提亮
岩板硬度高、磨削阻力大,对磨轮耐磨性与刚性要求更高,适配强化版磨轮组合,兼顾切削效率与镜面效果,避免磨轮快速损耗、岩板边缘发白、抛光不透等问题。
四、常见错误搭配及产生的工艺缺陷
多数工厂磨边不良,均来自工序搭配错误,以下为高频问题汇总:
1、跳过树脂轮,金刚轮直接上水松轮:粗磨刀纹过深,水松轮无法彻底修复,成品残留粗大纹路,抛光后依然发蒙;
2、跳过水松轮,树脂轮直接上羊毛轮:没有中间匀光工序,玻璃表面磨砂感重,羊毛轮抛光吃力、损耗极快,亮度不均匀;
3、全程只用单一抛光轮:效率极低、瑕疵极多,既有崩边风险,又无法做出通透镜面效果;
4、前后磨轮软硬不匹配:前软后硬修不到位、前硬后软留纹路,批次品质波动大。
五、瑛利豪全工序磨轮搭配优势
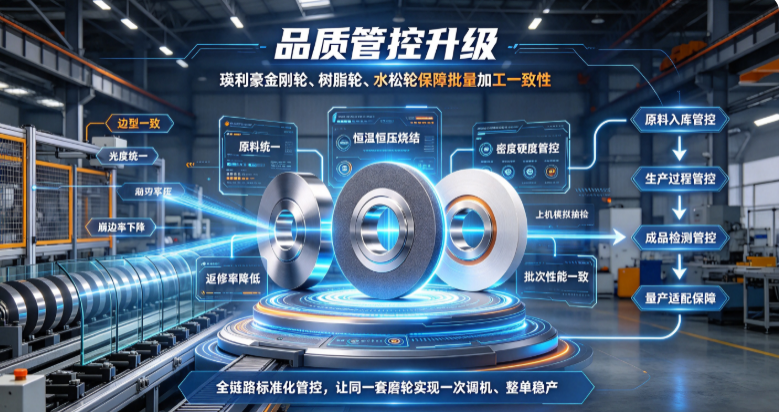
作为玻璃磨轮源头生产厂家,深圳市瑛利豪实业主打全品类工序配套、场景化精准匹配,金刚轮、树脂轮、水松轮、羊毛轮全系自主配方优化,严格匹配前后工序衔接性。
从粗磨的高效定型、精磨的细腻修纹,到中抛的匀光打底、终抛的镜面提亮,整套磨轮损耗同步、性能互补,适配新旧双边机、直边机、斜边机、异形机全系列设备。帮助玻璃加工厂减少试机调试成本、降低不良率、延长磨轮整体寿命、稳定批量镜面品质,实现磨边工艺标准化、量产高效化。