玻璃磨轮维护指南:延长金刚轮、树脂轮、水松轮使用寿命,降低耗材成本
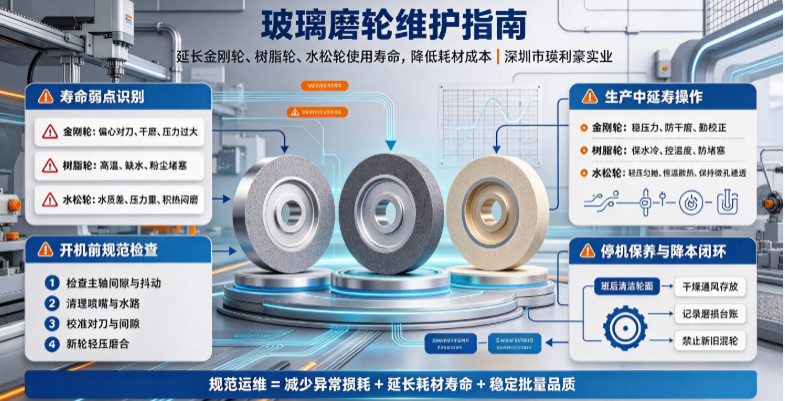
玻璃磨轮维护指南:延长金刚轮、树脂轮、水松轮使用寿命,降低耗材成本
在玻璃深加工生产成本结构中,磨轮耗材支出长期占据重要比例。很多加工厂普遍存在磨轮早衰、损耗不均、寿命参差不齐、无故报废等问题,明明选用优质磨轮,却始终无法压低耗材成本。多数情况下,磨轮寿命短并非产品品质问题,而是日常使用、冷却、对刀、保养、储存不规范导致的人为损耗。
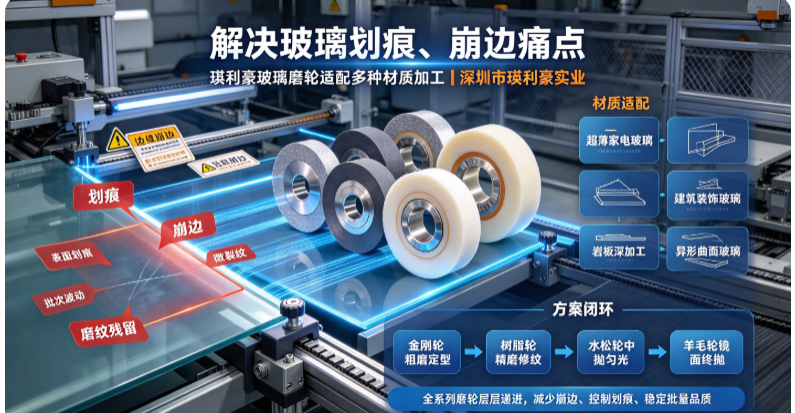
深圳市瑛利豪实业结合金刚轮、树脂轮、水松轮全品类量产应用经验,整理出一套可直接落地的标准化磨轮维护手册。覆盖开机调试、生产管控、日常保养、停机储存、故障纠错全流程,帮助工厂有效延长各工序磨轮使用寿命,稳定加工品质、减少频繁换轮停机损耗,从细节降低整体耗材成本。
一、核心认知:不同磨轮的“寿命杀手”各不相同
想要精准延寿,首先要分清三类核心磨轮的损耗弱点,针对性规避工况风险,避免统一粗放式管理导致的耗材浪费。
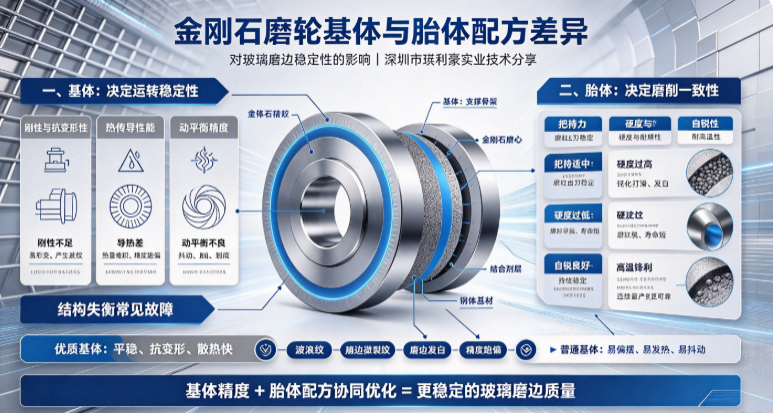
1. 金刚轮(粗磨):最怕偏心对刀、干磨、压力过大
金刚轮依靠金刚石颗粒切削去余量,刚性强、耐磨性高,但对机械精度极其敏感。对刀偏差、磨头抖动、压力过载、短时干磨,会直接造成磨轮单边偏磨、出刃不均、胎体受力开裂,出现前期锋利、后期磨削无力、批量崩边等问题,大幅缩短正常使用寿命。
2. 树脂轮(精磨):最怕高温、缺水、粉尘堵塞
树脂结合剂耐高温性有限,是三类磨轮中最容易“热衰退”的耗材。冷却不足、水质浑浊、长时间连续高温磨削,会导致树脂表层碳化、硬化打滑、微孔堵塞,出现磨轮抛不动、纹路修复差、快速钝化早衰等问题,也是多数工厂树脂轮寿命折半的主要原因。
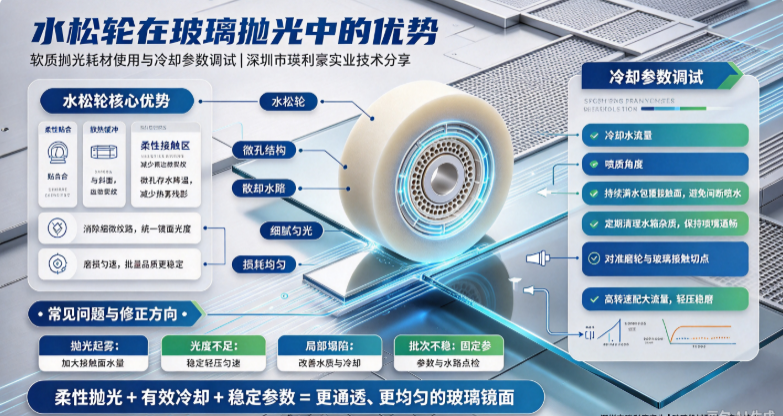
3. 水松轮(中抛):最怕水质差、压力过重、积热闷磨
水松轮依靠均匀微孔储水散热、柔性贴合抛光。水质含砂、玻璃粉末堆积会堵死微孔,丧失散热与抛光能力;重压磨削、水流不足会造成局部积热变形,出现抛光发雾、光度不均、局部塌陷损耗,严重影响使用寿命与抛光稳定性。
二、开机前规范检查:从源头避免异常损耗
绝大多数磨轮非正常损耗,都源于开机前的细节疏漏。标准化开机检查,是性价比最高的延寿方式。
1、设备与同轴度检查:每日开机检查磨头主轴间隙、轴承抖动情况,杜绝主轴偏心、晃动运行。设备轻微震动,会持续磨损磨轮工作面,造成单边损耗、磨轮偏磨报废。
2、水路与水质检查:清理喷嘴堵塞、疏通水路,保证冷却水清澈无杂质、出水顺畅。浑浊水质携带玻璃微粉,会持续磨损、堵塞磨轮,加速耗材老化。
3、对刀与间隙校准:严格按照工艺标准对刀,禁止强行压轮、过度进给。精准对刀可保证磨轮整体均匀磨损,避免局部超负荷磨削,延长整体使用寿命。
4、新旧磨轮区分使用:新磨轮初期轻压磨合,避免开机重压高速作业,让磨轮表层均匀出刃、贴合工况,规避初期崩边、快速磨损问题。
三、生产中工况管控:三类磨轮专项延寿操作
1. 金刚轮延寿要点:稳压力、防干磨、勤校正
金刚轮核心损耗来自受力不均与干磨作业。生产过程中严禁空转干磨、突发断水加工;厚玻璃、岩板磨削避免一次性大余量进给,采用分层磨削方式,减轻磨轮瞬时负荷。定期检查磨轮工作面平整度,出现局部磨损、沟槽及时校正修轮,避免磨轮偏磨加剧,导致批量玻璃崩边、纹路异常,提前报废。稳定的设备转速与均匀进给,可让金刚轮使用寿命提升20%–30%。
2. 树脂轮延寿要点:保水冷、控温度、防堵塞
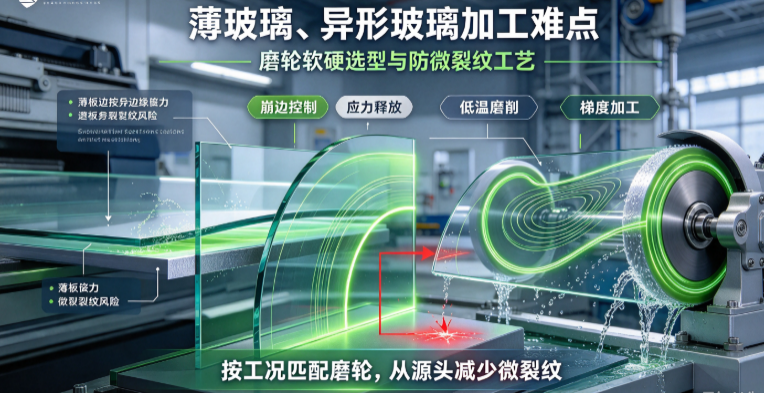
高温是树脂轮最大寿命杀手。全程保持冷却水充足包覆磨削接触面,杜绝高温堆积导致的树脂硬化、打滑钝化。批量生产中定时停机清理表面玻璃粉尘,防止微孔堵塞、磨削失效;针对薄玻璃加工,降低磨削压力、放缓进给速度,避免树脂轮表层挤压压实、快速老化。稳定低温、洁净工况,可有效避免树脂轮早衰、寿命腰斩问题。
3. 水松轮延寿要点:轻压匀抛、恒温散热、保持微孔通透
水松轮无需重压磨削,过重压力会直接压实微孔、破坏弹性结构,导致散热失效、抛光发雾。生产全程保持轻压匀速抛光,保证冷却水精准对准摩擦切点,带走高温热量;定时清理轮面积尘与玻璃粉末,保持微孔通透储水。杜绝长时间连续闷磨、缺水抛光,防止轮体热变形、局部塌陷,维持长期稳定的抛光性能与使用寿命。
四、停机保养与日常维护:减少隐性耗材浪费
1、班后清洁:每日停机后清理各磨轮表面残留玻璃粉末与污垢,保持磨轮工作面干净通透,避免粉尘长期附着硬化,影响下次磨削抛光效果。
2、干湿季分区存放:拆卸备用磨轮存放于干燥、通风、避光环境,避免潮湿氧化、暴晒老化。树脂轮、水松轮长期受潮、暴晒会导致材质变形、性能衰减,上机后极易出现不良损耗。
3、定期磨损记录:建立磨轮使用台账,记录上机时间、加工米数、损耗状态。提前预判磨轮寿命节点,避免超期服役导致的品质异常与二次报废损耗。
4、禁止混用新旧磨轮:新旧磨轮磨损量、出刃状态、弹性性能不一致,混用上机会导致磨削受力失衡,新旧磨轮同步加速损耗,大幅增加耗材成本。
五、常见错误操作(高耗损行为)及时纠正
- 长期缺水干磨:瞬间高温损伤磨轮结构,是所有磨轮早衰的首要原因,必须杜绝
- 一味加大压力求速度:重压加工只会加速磨轮磨损,无法提升效率,反而增加崩边、报废风险
- 水质长期不更换、水路不清理:硬质粉尘持续打磨磨轮,造成非正常磨损与微孔堵塞
- 超期继续使用:磨轮过度磨损后精度失效,不仅不良率飙升,还会彻底报废无法二次利用
六、瑛利豪耗材维护总结:规范运维=直接降本
玻璃工厂耗材成本管控,不在于一味压低磨轮采购单价,而在于用好每一轮、减少无效损耗。同款瑛利豪金刚轮、树脂轮、水松轮,在规范维护工况下,使用寿命可显著提升,批次加工稳定性更强,大幅降低换轮频次、停机工时与报废成本。
深圳市瑛利豪实业始终坚持“产品+工艺+运维指导”配套服务,不仅为客户提供全品类高稳定磨轮产品,更通过标准化运维指导,帮助深加工工厂规范生产工艺、优化耗材管理、精准控制生产成本,实现品质稳定、效率提升、耗材降本的多重收益。