
玻璃加工崩边、划痕频发?解析金刚轮与树脂轮的工艺适配要点
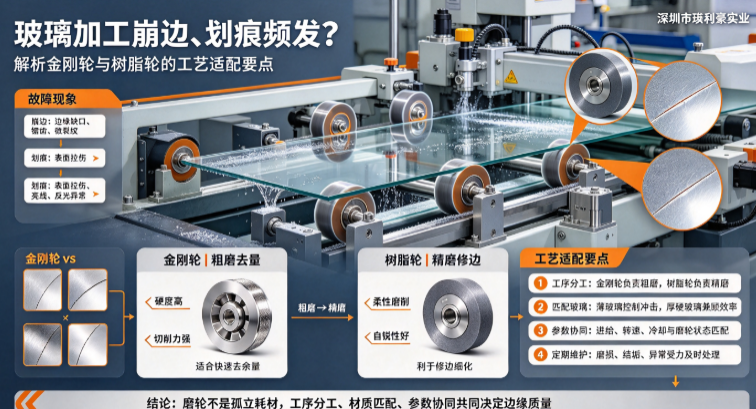
玻璃加工崩边、划痕频发?解析金刚轮与树脂轮的工艺适配要点
在玻璃深加工量产环节中,崩边、边角缺损、表面划痕是最常见、最影响良品率的核心问题。很多玻璃工厂常会陷入误区:将加工瑕疵全部归咎于设备故障或操作失误,却忽略了磨轮选型不匹配、粗细磨工艺搭配失衡、磨轮工况适配不当等核心耗材工艺问题。
玻璃属于脆性硬质材料,磨削过程极易产生微裂纹、崩边、划痕等缺陷,而金刚轮与树脂轮作为玻璃磨边粗磨、精磨工序的核心耗材,二者的性能特性、加工分工、工艺参数适配,直接决定玻璃成品的边缘质量与表面光洁度。深圳市瑛利豪实业结合多年玻璃磨轮配套实战经验,针对量产高频瑕疵问题,拆解两大核心磨轮的工艺适配要点,帮助工厂精准解决崩边、划痕难题,提升加工良品率。
一、认清核心差异:金刚轮、树脂轮各司其职,不可混用
玻璃磨边完整工序分为粗磨去余量、精磨修边、细化纹理三大阶段,金刚轮与树脂轮的材质结构、磨削特性截然不同,对应加工工序、适配场景差异极大,错配、乱配是瑕疵频发的首要原因。
1. 金刚轮:粗磨主力,高效去料但需控力
金刚轮以金刚石磨料为核心,硬度高、切削能力强,主打大余量快速去除,主要用于玻璃磨边第一道粗磨工序,负责去除玻璃毛坯边缘余量、修正基础轮廓。其刚性结构切削力度大、磨削效率高,但接触玻璃瞬间冲击力较强。
若选型、调试不当,极易引发批量瑕疵:粒度偏粗会直接造成玻璃边缘崩口、锯齿边;磨轮齿形不规整、转速不匹配会产生深浅不一的粗磨划痕;单轮磨削余量过大,会超出玻璃承压极限,产生隐性微裂纹,后续钢化、打磨后集中爆边。
2. 树脂轮:精磨核心,柔性修边杜绝划痕
树脂轮采用树脂结合剂包裹磨料,整体质地更柔和、自锐性优异,磨削过程无硬性冲击,主打细化磨痕、修复崩边、平整表面,适配粗磨后的精磨、修边工序。它可以精准填补金刚轮加工后的粗糙纹理,钝化锋利边角,消除细微崩边隐患。
树脂轮的核心优势是柔性磨削、发热低、不易损伤玻璃基体,但如果用于粗磨工序,会出现切削力不足、磨轮快速钝化、堵轮积屑等问题,进而产生大面积拉丝划痕、磨边不均匀等瑕疵,完全无法满足量产效率与质量要求。
二、高频瑕疵溯源:崩边、划痕的核心工艺适配问题
结合瑛利豪实业终端工厂落地案例,绝大多数玻璃崩边、划痕问题,均来自金刚轮与树脂轮的工序错配、参数失衡、选型不符三大问题,具体可分为四类核心场景。
1. 粗细磨工序颠倒、轮组搭配失衡
部分工厂为节省耗材成本、简化工序,跳过树脂轮精磨环节,仅依靠金刚轮一次性完成磨边,或减少树脂轮磨削余量。金刚轮硬性切削的残留崩边、粗糙磨痕无法被修复,最终成品普遍存在边角缺损、边缘锯齿问题。反之,若粗磨金刚轮余量预留过小,树脂轮负载过大,会导致树脂轮快速磨损、磨削不均,产生密集细微划痕。
2. 磨轮粒度、硬度与玻璃品类不匹配
厚玻璃、建筑玻璃、岩板玻璃硬度高、承压能力强,适配中粗粒度金刚轮快速去料;而薄玻璃、家电盖板玻璃、超白玻璃脆性极强,若使用高硬度、粗粒度金刚轮,磨削冲击力会直接引发崩边、微裂纹。
同时,树脂轮硬度选型至关重要:硬度过高的树脂轮柔性不足,精磨时无法贴合玻璃边缘轮廓,修边不彻底;硬度过低的树脂轮耐磨性差,快速损耗后会出现磨削偏移,产生不规则划痕。
3. 磨轮转速、进给速度与耗材工况不兼容
金刚轮高速运转、进给过快时,瞬时切削力剧增,玻璃边缘受力过载,极易出现批量崩边;进给过慢则会导致磨轮持续摩擦玻璃,产生高温灼伤与细微热划痕。而树脂轮对转速敏感度更高,转速过高会造成磨料脱落、轮面不平整,转速过低则自锐性失效,积屑堵轮后形成拉丝划痕。
4. 磨轮老化、维护不当引发次生瑕疵
金刚轮长期使用后磨料磨损、齿形钝化,切削力不均,会出现局部过磨、局部未磨的情况,产生台阶划痕与边角崩缺;树脂轮长期工作会出现轮面结垢、磨料堵塞,失去柔性磨削能力,不仅无法修复粗磨瑕疵,还会二次划伤玻璃表面。
三、精准适配方案:金刚轮+树脂轮工艺优化要点
针对上述行业共性痛点,瑛利豪实业基于全品类磨轮研发与终端服务经验,总结出适配不同玻璃、不同设备的粗细磨工艺适配标准,从耗材选型到工艺调试全方位规避瑕疵。
1. 工序分工标准化:严格区分粗细磨职能
金刚轮专注粗磨:承担80%以上的磨削余量,仅负责去除玻璃多余边角、修正基础尺寸,不追求表面光洁度,重点把控切削均匀性,避免单边受力过载。
树脂轮专攻精磨:承接金刚轮加工后的玻璃,负责钝化边角、修复细微崩边、抹平粗磨纹理,彻底消除显性划痕与隐性微裂纹,为后续抛光工序奠定基础。
2. 分品类选型:匹配玻璃材质与厚度
薄玻璃/家电玻璃(2-6mm):选用细粒度、低冲击金刚轮,降低粗磨切削力度;搭配高柔性、高自锐树脂轮,小幅多次精磨,杜绝崩边与微裂纹。
常规建筑玻璃(8-25mm):选用中粗粒度耐磨金刚轮,提升去料效率;搭配中硬度树脂轮,兼顾修边效果与使用寿命,适配高速量产产线。
岩板/厚硬玻璃:采用高强度金刚石金刚轮,保证切削稳定性;搭配耐磨型树脂轮,抵御高负荷磨削,避免轮体快速损耗引发的加工瑕疵。
3. 工艺参数精准调试,规避磨削损伤
粗磨阶段控制金刚轮进给速度,避免瞬时大余量切削,减少玻璃边缘冲击损伤;精磨阶段适度提升树脂轮转速,激活轮体自锐性,防止积屑堵轮。同时匹配充足冷却循环,降低磨削高温,避免玻璃热变形、热划痕与磨轮老化加速问题。
4. 定期运维更换,稳定加工品质
建立磨轮定期检测机制:金刚轮出现齿形磨损、切削不均时及时修整或更换;树脂轮出现轮面结垢、磨削划痕、柔性下降时立即替换。避免老旧磨轮带病工作,从源头杜绝批量不良品。
四、总结:选对磨轮工艺,才是降本提效核心
玻璃加工崩边、划痕问题,看似是工艺瑕疵,本质是磨轮性能与加工场景的适配失衡。金刚轮的稳定切削、树脂轮的柔性修边,二者相辅相成、缺一不可,只有精准匹配工序、玻璃材质、设备参数,才能彻底解决量产高频瑕疵。
深圳市瑛利豪实业深耕玻璃机械配件领域,依托终端量产场景持续优化金刚轮、树脂轮产品性能,可针对不同产线、不同玻璃品类提供定制化磨轮选型+工艺适配方案,兼顾加工效率、成品良率与耗材使用寿命,助力玻璃深加工企业降本增效、稳定量产。



