
深圳市瑛利豪实业:玻璃磨轮冷却水路、压力调试:减少烧边、延长磨轮寿命
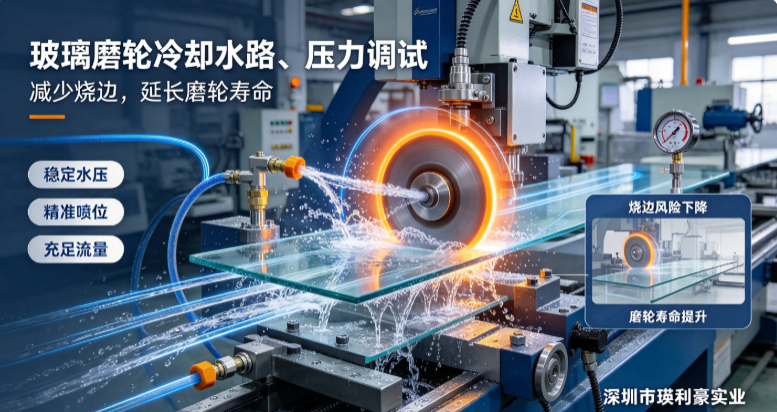
深圳市瑛利豪实业:玻璃磨轮冷却水路、压力调试:减少烧边、延长磨轮寿命
玻璃磨边加工属于高强度摩擦磨削作业,金刚轮、树脂轮、抛光轮在高速运转切削时会瞬间产生大量磨削高温。绝大多数玻璃烧边、边角发蓝、局部雾化裂纹,以及磨轮提前钝化、结合剂老化、寿命腰斩等问题,并非磨轮品质缺陷或设备精度问题,而是冷却水路流量不足、喷淋压力不稳、喷嘴对位偏差、管路堵塞导致的散热失效。
很多玻璃工厂只关注磨轮选型与加工参数,却忽视冷却系统的精细化调试,长期处于“冷却缺失式生产”状态:短期出现批量烧边不良、返工率飙升,长期造成磨轮高频更换、耗材成本居高不下。深圳市瑛利豪实业结合终端量产调试经验,系统化梳理玻璃磨轮冷却水路与压力标准化调试方案,通过低成本运维优化,同步实现杜绝玻璃烧边瑕疵、大幅延长磨轮使用寿命、稳定量产品质。
一、量产核心痛点:冷却异常引发的双重损耗
磨削高温是玻璃加工与磨轮损耗的核心杀手,冷却系统工况失常,会直接引发品质与耗材双重问题,贯穿粗磨、精磨、抛光全工序。
1. 玻璃成品瑕疵:批量烧边、微裂纹、雾感发蒙
冷却不到位时,磨轮与玻璃接触的磨削弧区温度急剧攀升,玻璃边缘瞬间热胀冷缩失衡,直观表现为边角烧黑、发蓝、局部透光雾感,隐性会产生大量微观热裂纹,后续钢化、清洗工序极易出现爆边、崩角、破损,造成批量报废损失。
2. 磨轮早衰损耗:寿命腰斩、性能快速衰减
高温会不可逆损伤磨轮结构:金刚轮金刚石磨料热钝化、脱落加速,切削力快速衰减;树脂轮树脂结合剂受热软化、脆化,出现轮面变形、堵轮结垢、自锐性失效;抛光轮、羊毛轮高温硬化,抛光均匀度下降、提前报废,大幅增加产线耗材成本与停机换轮频次。
二、冷却失效核心原因:不止是缺水,更是压力与对位失衡
多数工厂冷却故障并非水泵功率不足,而是细节调试与运维不当导致的系统性失效,四大高频问题最易被忽视:
1. 压力脉动不稳:水箱回水泡沫多、水泵吸入空气,造成供水气压波动,喷淋时大时小,无法形成稳定水幕覆盖磨削区,出现局部瞬时高温烧边。
2. 喷嘴错位、堵塞:长期加工积累的玻璃粉末、杂质堵塞喷嘴,或喷嘴偏移磨削切点,冷却水无法精准覆盖磨轮与玻璃接触核心区域,仅形成表面淋水,无有效散热效果。
3. 管路过滤堵塞:水路过滤器长期不更换,滤芯积垢堵塞,供水阻力增大、压力衰减,量产过程中流量持续下降,冷却效果逐步失效。
4. 水质不达标:冷却水杂质多、矿物质含量高,极易造成管路结垢、喷嘴缩孔,同时加剧磨轮表面积垢堵孔,双重影响加工品质与磨轮寿命。
三、标准化调试方案:水路+压力精准校准(可直接落地)
结合瑛利豪实业数百条玻璃深加工产线调试经验,整理出适配直边机、双边机、斜边机的通用冷却系统调试标准,简单易操作、落地见效快。
1. 水路系统清理与检查:打通冷却通路
每日开机前开展基础水路巡检,彻底杜绝堵塞隐患:拆卸喷嘴、水管进行清水冲洗,搭配软刷清理喷嘴孔、管路内壁的玻璃粉尘与硬质水垢;重点检查滤芯状态,监测过滤压差,压差超标及时更换滤材,避免管路阻力过大导致流量衰减;定期清理水箱沉淀杂质,保持冷却水洁净,从源头防止喷嘴二次堵塞。
2. 压力与流量精准调节:杜绝脉动、稳定散热
稳定的压力是冷却效果的核心保障,切忌全开或全关阀门粗放调节。标准工况下,单磨轮冷却流量需稳定维持在5–8L/min,保证充足水量覆盖磨削区域;针对高速量产产线,可适度提升供水压力,同时在管路加装蓄压装置,抵消水压脉动,避免出水忽大忽小。水泵需放置在水箱净液区,远离回水泡沫区域,防止吸气气蚀导致的压力波动。
3. 喷嘴对位校准:精准覆盖磨削弧区
冷却的核心不是大水漫灌,而是精准覆盖切点。调试标准:喷嘴出水水柱精准对准磨轮与玻璃的磨削接触弧面,而非磨轮侧面或玻璃表面,确保高温产生的瞬间被冷却水及时带走;调整喷嘴角度,形成包裹式水幕,完全覆盖磨削区域,杜绝局部干磨、半干磨状态,彻底解决间歇性烧边问题。
4. 分工序适配调节:粗细磨、抛光差异化调试
粗磨金刚轮工序:磨削余量最大、产热最高,需调大流量与压力,保证强力冲刷散热,快速带走大量磨削热量与玻璃碎屑,避免高温钝化磨轮;
精磨树脂轮工序:保持中等稳定水压,兼顾散热与润滑,防止压力过大冲刷破坏精磨纹理,同时避免压力不足导致的堵轮结垢;
抛光轮、羊毛轮工序:以均匀湿润、无干磨为标准,稳定低压恒流,防止水流过大产生水痕,同时杜绝高温导致的抛光轮硬化失效。
四、长效运维规范:稳住冷却状态,持续降本提效
1. 水质管控:定期更换冷却水,保持水体洁净,避免杂质、矿物质沉积结垢,建议管控冷却水pH值与洁净度,减少管路与磨轮积垢问题。
2. 周期巡检台账:建立每日巡检机制,检查喷嘴通畅度、水压稳定性、水泵运行状态,每周全面冲洗一次水路管路,每月更换滤芯,杜绝冷却系统带病运行。
3. 新机/换轮必调试:设备新机投产、更换新磨轮、调整加工速度后,必须重新校准喷嘴角度与水压流量,匹配最新磨削工况,避免工况适配不当引发故障。
五、调试落地收益:品质与耗材双向优化
经过标准化冷却水路与压力调试后,产线可实现明确提升:玻璃磨边烧边、热裂纹、雾化瑕疵基本杜绝,一次性良品率大幅提升;磨轮高温老化、钝化、变形问题显著减少,整套磨轮使用寿命可提升20%–35%,有效降低耗材采购成本与停机换轮损耗,适配家电玻璃、超白玻璃、岩板玻璃等全品类量产加工。
六、总结
玻璃磨边生产中,优质磨轮需要配套精准的冷却工艺,才能完全释放性能。冷却系统看似是基础辅助工序,却是控制热损伤、延长磨轮寿命、稳定量产品质的核心关键。精细化调试水路压力、喷嘴对位与运维流程,是玻璃工厂最低成本、最高回报的降本提质手段。
深圳市瑛利豪实业深耕玻璃深加工耗材领域,不仅提供高耐磨、高适配的金刚轮、树脂轮、水松轮、抛光轮、羊毛轮全品类产品,更配套专业的工艺调试、工况适配与运维指导服务,从耗材选型到工艺优化全方位赋能,助力工厂稳定品质、压缩成本、高效量产。



