精磨纹路重,后续抛光难?树脂轮选型与工艺优化方案
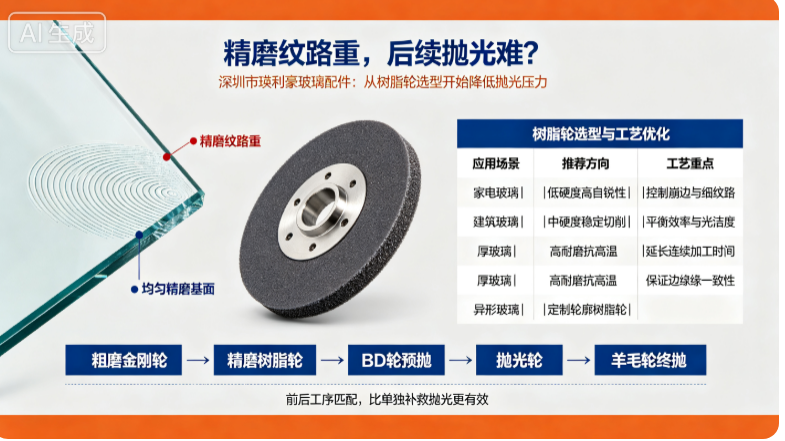
精磨纹路重,后续抛光难?树脂轮选型与工艺优化方案
深圳市瑛利豪实业|玻璃机械配件源头厂家
>
> 面向玻璃深加工、家电玻璃、家具玻璃、建筑玻璃生产企业
在玻璃磨边生产线中,很多工厂都会遇到同一个棘手问题:精磨工序留下明显纹路,后续抛光环节耗时长、抛光轮损耗快,甚至抛光后依然残留水波纹、砂痕,良品率上不去。不少生产负责人第一反应是加大抛光轮进给、延长抛光时间,结果非但没有解决根源问题,反而造成抛光耗材成本飙升,设备停机调试频繁。
实际上,玻璃抛光效果好不好,关键不在抛光工序,而在于**精磨阶段树脂轮的选型与工艺参数**。精磨是抛光的基础,树脂轮负责消除金刚轮粗磨留下的深划痕,把玻璃表面加工成均匀细腻的基面。如果树脂轮硬度、磨料粒度、结合剂匹配不当,就会产生深浅不一的精磨纹路,后续抛光轮和羊毛轮很难把痕迹完全抛掉。
一、精磨纹路重,常见根源在哪里?
1. 树脂轮粒度选型错误
粒度偏粗,磨削量大,表面刀纹深;粒度太细,切削能力不足,容易打滑、烧玻璃,同样会产生表面缺陷。双边机、异形磨边机、岩板玻璃设备对应的树脂轮粒度选型不能一概而论。
2. 树脂轮基体与结合剂不匹配
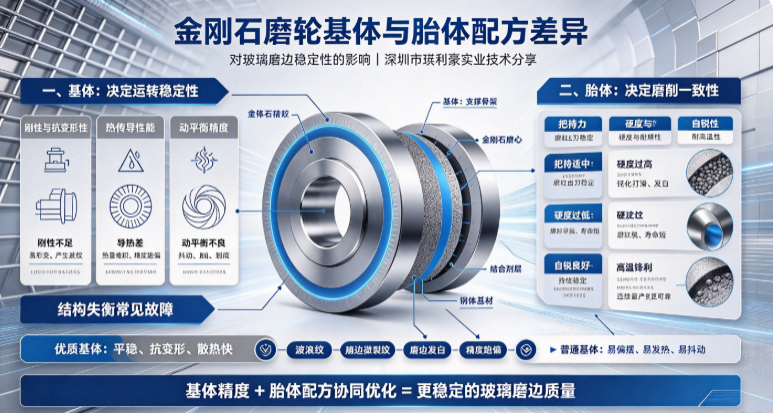
树脂轮结合剂过硬,自锐性差,磨粒钝化后不脱落,持续在玻璃表面挤压,形成连续纹路;结合剂过软,磨轮磨损过快,轮廓变形,磨边一致性变差,批次产品品质不稳定。
3. 设备工艺参数不合理
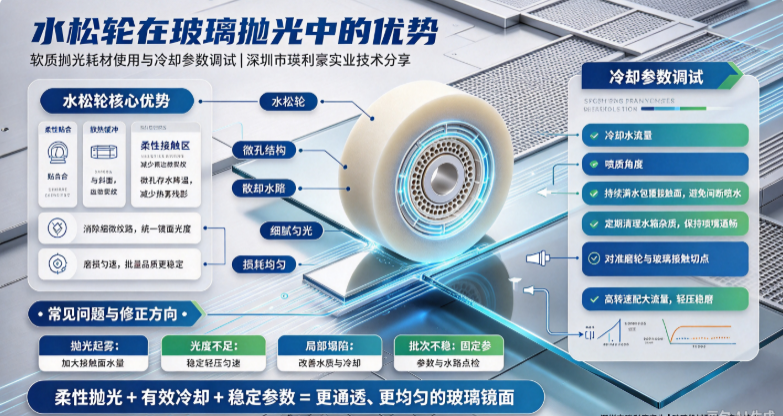
进给速度过快、磨轮压力过大、冷却水流量不足,会导致磨削热量堆积,出现玻璃表面灼伤、纹路加重;冷却水不足还会加速树脂轮老化,缩短使用寿命。
4. 磨轮搭配成套方案缺失
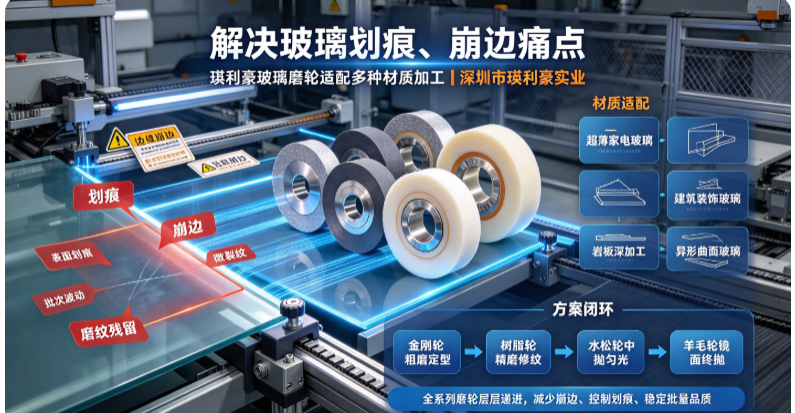
粗磨金刚轮、精磨树脂轮、BD 轮、抛光轮、羊毛轮之间没有成套匹配。只单独更换某一个磨轮,前后工序衔接断层,容易出现 “粗磨痕迹树脂轮盖不住,抛光工序疲于补救”。
二、树脂轮选型实用建议,降低精磨纹路
深圳市瑛利豪实业专注玻璃机械磨轮配件生产,金刚轮、树脂轮、BD 轮、抛光轮、羊毛轮全品类配套,针对不同玻璃加工场景,提供定制化树脂轮方案:
- 普通建筑 / 家具白玻双边磨**:选择中等硬度树脂轮,兼顾切削力与表面光洁度,稳定去除金刚轮粗磨痕迹,纹路均匀,大幅减轻抛光负荷;
- 家电盖板玻璃、超薄玻璃**:低硬度、高自锐性树脂配方,减少崩边,磨削纹路更浅,降低抛光轮与羊毛轮消耗;
- 厚玻璃、岩板复合玻璃**:高耐磨树脂轮,抗高温,不易变形,适合高速连续生产线,延长磨轮使用寿命;
- 异形玻璃、单头磨边机**:可定制异形树脂轮,保证轮廓精度,避免局部磨削过重产生纹路。
>选型核心原则:树脂轮的作用是均匀削除粗磨痕迹,而不是追求一次性镜面效果。精磨后纹路越细腻均匀,抛光成本越低、效率越高。
三、配套工艺优化要点
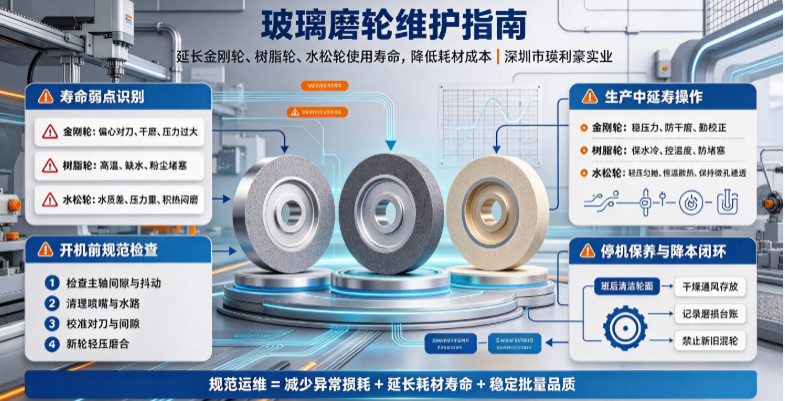
1. 保证充足冷却水,覆盖磨削接触区域,带走热量,防止玻璃烧伤与树脂轮提前老化;
2. 合理控制进给速度与磨轮进给量,避免为追求产能强行提速,造成磨削纹路加深;
3. 定期检查树脂轮磨损状态,及时修整,防止磨轮变形导致磨边纹路不均匀;
4. 整套磨轮协同搭配:粗磨金刚轮→精磨树脂轮→BD 轮预抛→抛光轮→羊毛轮终抛,整套耗材协同优化,往往比单独更换抛光耗材降本效果更明显。
四、总结
玻璃深加工行业竞争加剧,生产成本管控、良品率提升是工厂持续盈利的关键。很多企业把耗材成本重点放在抛光轮、羊毛轮上,却忽略树脂轮这个承上启下的关键配件。选对适配的树脂轮,优化精磨工艺,能够有效减少精磨纹路,缩短抛光工时,降低整套磨轮耗材综合成本。
深圳市瑛利豪实业作为玻璃机械配件源头厂家,可根据您加工的玻璃材质、厚度、设备型号,提供金刚轮、树脂轮、BD 轮、抛光轮、羊毛轮成套磨轮选型建议与试样支持,助力玻璃加工厂提升磨边品质,降本增效。
联系我们:深圳市瑛利豪实业有限公司