
深圳市瑛利豪实业:双边机、直边机磨轮匹配:从粗磨到精抛完整工艺方案解析
深圳市瑛利豪实业:双边机、直边机磨轮匹配:从粗磨到精抛完整工艺方案解析
玻璃深加工工厂里,直边机、双边机是最主流的磨边主力设备。很多工厂存在一个共性难题:磨轮搭配不合理,粗磨崩边、精磨留刀纹、抛光亮度不均,频繁调机依旧难以稳定良品率。不同设备主轴转速、进给速度、压力特性不一样,一套磨轮配方不能通用。深圳市瑛利豪实业结合大量现场落地案例,针对双边机、直边机,拆解从粗磨到精抛全工序磨轮匹配逻辑与完整工艺方案。
一、双边机与直边机工况差异,决定磨轮选型底层逻辑
双边机:玻璃两边同步磨削,进给速度快、量产效率高,多用于大批量建筑玻璃、家电玻璃。设备左右两组磨头同步作业,对磨轮同心度、动平衡、磨损一致性要求极高,一旦左右磨轮磨损速度不一致,极易出现两边磨边效果不对称、尺寸偏差。
直边机:单条单边加工,柔性更强,适合小批量、大板玻璃、异形直边加工,进给速度可调范围更大,磨头压力调节更精细,可处理厚板、薄玻璃多种规格,但对单颗磨轮自锐性、耐磨度要求更高。
>
> 核心原则:同型号磨轮,放在双边机和直边机上,工艺参数、选型规格需要区分调整。
二、双边机|粗磨→精磨→细化→抛光→终抛,整套磨轮匹配方案
工序 1:粗磨|金刚轮
作用:快速去除余量,定型玻璃边缘,控制整体尺寸。
选型要点:选用瑛利豪金刚轮,金刚石浓度、粒度适配高速连续走料,切削力强,同时降低崩边风险。双边机左右两侧金刚轮必须同批次,保证磨损同步,避免两侧磨削量不一致。
常见粒度参考:#60 / #80 粗磨金刚轮。
工序 2:精磨|树脂轮
作用:消除金刚轮留下的深刀纹,把边缘打磨平整,为后续抛光打基础。
选型要点:自锐性稳定,不易堵轮,磨削纹理均匀,减少波纹。双边机连续高速生产,优先选择耐磨型树脂轮,减少停机换轮频次。粒度可选 #180~#240。
工序 3:过渡细化|BD 轮 / 水松轮
作用:承接精磨,进一步淡化细微纹路,缓冲磨削应力,降低抛光工序压力。
选型要点:BD 轮适合精细化处理,快速把表面纹理细化;水松轮柔性更好,适合薄玻璃,防止边缘过抛。
工序 4:预抛光|抛光轮
作用:基础提亮,统一边缘质感,减少镜面抛光的工作量。
选型要点:磨料分布均匀,磨损平稳,避免局部磨削力度忽大忽小,保证批量加工效果稳定。
工序 5:终抛|羊毛轮
作用:镜面效果成型,实现高通透无雾感的抛光面。
选型要点:中硬羊毛轮为主,动平衡达标,高速运转不抖动,搭配抛光蜡使用,保障双边两边镜面亮度保持一致。
三、直边机|粗磨→精磨→细化→抛光→终抛,整套磨轮匹配方案
工序 1:粗磨|金刚轮
直边机单头磨削,单次磨削余量可控,可根据玻璃厚度选择粒度。厚板玻璃选用 #60 金刚轮;薄家电玻璃选用 #80,降低崩边概率。
工序 2:精磨|树脂轮
直边机进给速度可降低,可选用偏细腻树脂轮,重点消除粗磨刀痕。小批量多规格生产场景,优先兼顾打磨质感,耐磨度可适度让步。粒度 #240 为主。
工序 3:过渡细化|BD 轮 / 水松轮
加工异形直边、圆角边时,推荐水松轮,柔性贴合玻璃轮廓;普通平直厚边,选用 BD 轮细化纹理。
工序 4:预抛光|抛光轮
针对高端订单,可延长抛光轮加工时间,进一步提升基础光洁度,减少羊毛轮负载,延长羊毛轮使用寿命。
工序 5:终抛|羊毛轮
薄玻璃选软质羊毛轮,厚板玻璃选中硬羊毛轮。直边机可单独微调磨头压力,更容易控制镜面效果,重点规避局部过热糊边。
四、双边机、直边机磨轮匹配常见踩坑点
1. 双边机左右磨轮混用不同批次产品 → 两侧磨损不一致,玻璃两边效果不对称,尺寸超差;
2. 粗磨金刚轮粒度选择过细,去除余量不足,全部压力转移到后道抛光轮,抛光轮快速损耗,成本飙升;
3. 跳过 BD 轮 / 水松轮过渡工序,直接精磨后上羊毛轮,刀纹无法抛干净,出现发丝纹;
4. 冷却水路流量不足,高速加工磨轮升温,树脂轮快速老化、羊毛轮板结,抛光亮度衰减;
5. 新旧磨轮混合上机,新旧磨损速度差异,导致同一批次玻璃成品效果波动。
五、瑛利豪配套服务优势
深圳市瑛利豪实业可针对客户现有设备(双边机 / 直边机)、玻璃品类(家电玻璃、建筑玻璃、卫浴玻璃)、产线进给速度,提供**定制化整套磨轮搭配方案**。全系列金刚轮、树脂轮、BD 轮、水松轮、抛光轮、羊毛轮统一品控,同批次性能稳定。
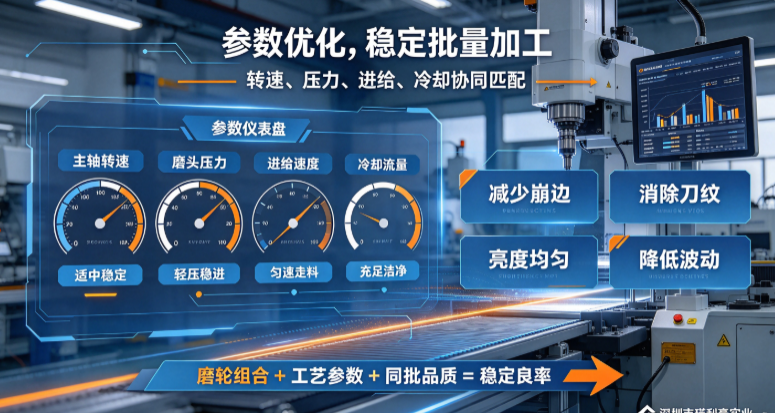
同时配套现场工艺调试支持,优化磨头压力、主轴转速、冷却流量,平衡磨轮寿命与良品率,帮助玻璃深加工企业稳定量产、降低耗材综合成本。
总结
双边机、直边机的磨轮匹配不是简单的磨轮组装,而是一套连贯的工艺体系。粗磨负责定型,精磨修纹,过渡细化减少抛光负荷,抛光轮打底,羊毛轮完成镜面终抛。选对整套磨轮组合,配合适配的工艺参数,才能减少崩边、划痕、亮度不均等不良,提升一次性良品率。瑛利豪实业深耕玻璃磨具,为各类玻璃深加工产线提供成套磨轮与工艺解决方案。



