
深圳市瑛利豪实业:双边机磨边良品率上不去?拆解金刚轮 — 树脂轮 — 水松轮 — 橡胶轮整套磨轮
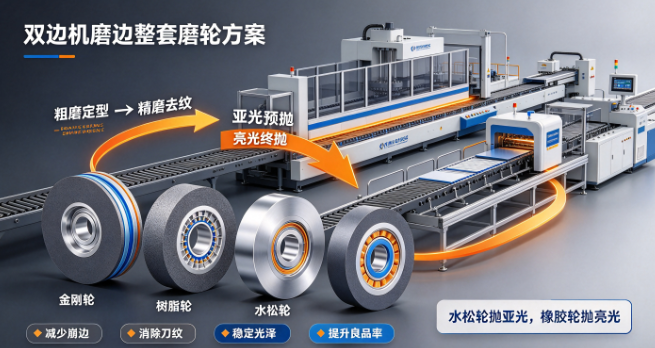
不少车间习惯只单独调整某一个磨头,却忽略整套磨轮工序是**逐级成型、分段控光**的系统工艺。深圳市瑛利豪实业结合大量现场调试经验,拆解这套「金刚轮粗磨定型→树脂轮精磨去纹→水松轮亚光预抛→橡胶轮镜面亮光终抛」完整磨削链路,把亚光、亮光分段实现的底层逻辑讲清楚,从耗材搭配上解决磨边品质波动难题。
深圳市瑛利豪实业:双边机磨边良品率上不去?拆解金刚轮 — 树脂轮 — 水松轮 — 橡胶轮整套磨轮
在玻璃深加工产线,双边机磨边直接决定玻璃尺寸精度、边缘品相与最终良品率。很多玻璃厂长期被崩边、刀纹残留、光泽不稳定、雾边发白等问题困扰,反复调机、频繁更换耗材,生产成本居高不下。
不少车间习惯只单独调整某一个磨头,却忽略整套磨轮工序是**逐级成型、分段控光**的系统工艺。深圳市瑛利豪实业结合大量现场调试经验,拆解这套「金刚轮粗磨定型→树脂轮精磨去纹→水松轮亚光预抛→橡胶轮镜面亮光终抛」完整磨削链路,把亚光、亮光分段实现的底层逻辑讲清楚,从耗材搭配上解决磨边品质波动难题。
一、普遍误区:把抛光当成单一工序,分不清亚光预抛与亮光终抛
很多工厂抛光效果不稳定,根源在于对两道抛光轮定位混淆:
1. 认为抛光轮只负责 “抛亮”,不知道水松轮是亚光打底,橡胶轮才是出高光镜面,跳过水松轮直接上橡胶轮,划痕无法清理,容易出现局部抛不亮、橘皮雾边;
2. 前后磨轮磨损速率不匹配,前道刀纹太深,后面抛光轮负荷过载,橡胶轮快速损耗、光泽一致性差;
3. 混用不同品牌磨轮,水松轮孔隙、橡胶轮抛光配方不配套,亚光过渡不均匀,成品一边亮一边发哑;
4. 不懂工艺取舍:只做亚光产品可以省去橡胶轮;要镜面亮光,水松轮的均匀亚光打底必不可少。
核心逻辑:水松轮的作用不是直接抛镜面,而是把树脂轮留下的细微刀纹转化成均匀细腻的亚光面;再由橡胶轮做终极微抛光,消除亚光纹理,形成通透亮光边。
二、四道工序逐层拆解,分段控形、分段控光泽
1、金刚轮:粗磨定型,去除余量,建立基础轮廓
作为第一道工序,金刚轮承担大余量切削,快速切掉裁片后的玻璃毛边,定好边缘外形与尺寸。
优质金刚轮金刚石分布均匀、胎体稳定,切削锋利可控。如果金刚轮粒度太粗、进给过大,会留下很深刀痕,还会在玻璃边缘埋下隐性微裂纹;粒度过细则切削慢、磨轮损耗快。
瑛利豪金刚轮分薄板、厚板专用配方,6mm 以下薄玻璃降低切削冲击力,减少崩边;8mm 以上厚板提升切削效率,为后序加工预留合理余量。
目标成果:轮廓成型,尺寸到位;允许有规则粗磨刀纹,交给下一道树脂轮修复。
2、树脂轮:精磨去刀纹,衔接粗磨与抛光的过渡核心
树脂轮承接金刚轮,核心任务是消除粗磨留下的深浅刀痕,将边缘打磨至细腻平整,是粗磨削到抛光的关键桥梁。
树脂结合剂自带弹性,自锐性稳定,高速双边机长时间作业不易开裂、变形。很多工厂抛光后还能看到细纹,根本原因就是树脂轮工序不到位,刀纹没有完全打磨干净,后续抛光只能覆盖表面,无法根除瑕疵。
目标成果:刀纹消除,表面平整;此时玻璃边是细腻磨砂质感,还没有亚光,进入水松轮做预抛。
3、水松轮:亚光预抛,均匀化表面,消除麻点(重点)
水松轮是这套工艺里的**亚光预抛工位**,很多人误以为水松轮直接抛亮光,这是常见工艺误区。
水松轮多孔柔性结构,散热好、贴合玻璃边缘,不会产生硬性切削。它不做镜面提亮,而是把树脂轮精磨后的表面进一步均质化,把残留微小麻点、局部纹路打磨成**均匀、细腻的亚光面**。
这个亚光层是亮光抛光的基础:亚光越均匀,橡胶轮终抛后光泽一致性越好;若水松轮做出来亚光忽深忽浅,后续橡胶轮抛出来就会明暗不均、出现阴阳边。
如果订单只需要亚光磨边,加工到水松轮即可出成品,无需启用橡胶轮,节省耗材成本。
目标成果:整体均匀亚光面,无局部麻点、无明显刀痕,为橡胶轮亮光终抛打好基底。
4、橡胶抛光轮:亮光终抛,镜面成型,消除雾边发白(重点)
橡胶抛光轮放在整套工序最后,负责在水松轮的均匀亚光基础上做终极微抛光,把亚光纹理完全抹平,得到通透镜面亮光边。
橡胶轮抛光依靠精细磨料的柔性摩擦,微量去除玻璃表层,消除亚光细微肌理,解决雾边、发白、侧光细纹等问题,实现高光透亮效果。
橡胶轮的抛光能力受前道水松轮状态影响极大:若水松轮亚光不均匀,橡胶轮需要加大压力去补偿,磨轮寿命大幅缩短,良品率下降。
目标成果:镜面亮光,通透无雾,光泽均匀,玻璃边缘手感顺滑,满足卫浴、家具、建筑高端玻璃的亮光磨边要求。
三、两种成品工艺方案按需选用
1. 亚光边订单(简化方案:金刚轮 + 树脂轮 + 水松轮)
不用橡胶轮,玻璃经过水松轮预抛直接下线,边缘细腻哑光,适合不需要镜面效果的装饰玻璃、背板玻璃,减少一道耗材,降低加工成本。
2. **亮光镜面边订单(完整四件套:金刚轮 + 树脂轮 + 水松轮 + 橡胶轮)**
标准全工序生产:粗磨定型→精磨去纹→水松轮打出均匀亚光基底→橡胶轮终抛镜面亮光,是家具、卫浴、超白建筑玻璃主流配置。
薄板玻璃建议降低金刚轮切削量,树脂轮、水松轮轻压加工,防止崩边,再由橡胶轮柔和提亮。
四、瑛利豪整套磨轮配套优势,实现亚光 / 亮光效果稳定可控
深圳市瑛利豪实业源头生产金刚轮、树脂轮、水松轮、橡胶抛光轮,整套磨轮按工序匹配磨损速率,专门针对双边机工况优化:
1. 工序匹配成套开发:水松轮亚光预抛特性与橡胶轮亮光抛光配方协同设计,亚光过渡均匀,成品光泽波动小;
2. 适配多种板材:建筑玻璃、家电薄玻璃、钢化玻璃、家具装饰玻璃均可适配;
3. 耐用稳定:水松轮孔隙结构稳定不易堵孔,橡胶抛光轮耐磨持久,减少停机换轮;
4. 工艺技术支持:可上门协助调试磨头压力、转速,按需调整亚光粗细与亮光通透度,提供整套磨轮选型方案。
五、总结
双边机磨边不是 “一路抛亮”,而是先定型、再去纹、水松轮做均匀亚光打底,橡胶轮完成亮光镜面终抛的分段工艺。
亚光的好坏,决定亮光成品的上限。很多工厂磨边良品率卡在抛光工位,并不是橡胶轮品质不行,而是忽略水松轮亚光预抛这道承上启下的关键工序。
选用成套匹配的磨轮,根据订单灵活选择亚光 / 亮光两套工艺,就能稳定提升良品率,减少返工,降低耗材综合成本。
深圳市瑛利豪实业,专注玻璃深加工磨轮研发制造,可提供一对一磨轮选型与现场工艺调试指导,助力玻璃加工厂稳定控品、降本增效。



