
深圳市瑛利豪实业:磨轮不是越硬越好!玻璃深加工磨具“锋利度-耐磨度”平衡原理
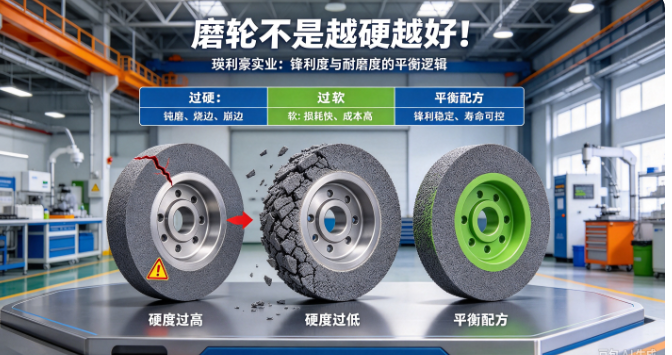
深圳市瑛利豪实业:磨轮不是越硬越好!玻璃深加工磨具“锋利度-耐磨度”平衡原理
在玻璃深加工行业,绝大多数工厂存在一个根深蒂固的选型误区:磨轮硬度越高,质量越好、越耐用。因此采购时一味追求高硬度金刚轮、树脂轮,最终却陷入“磨轮硬但切不动、容易烧边、崩边、留刀纹”的困境,要么耐磨极差频繁损耗,要么锋利度不足拖累产能,良品率与生产成本始终无法兼顾。
深圳市瑛利豪实业深耕玻璃机械磨轮配件研发生产多年,结合上千家玻璃加工厂现场调试经验,明确核心行业原理:玻璃磨轮的核心价值,从来不是单一高硬度,而是锋利度与耐磨度的动态平衡。过硬易钝化、过软易损耗,唯有精准配比两者参数,才能适配双边机、斜边机、异形机各类工况,实现高效磨削、稳定品相、长效耐用的三重效果。
一、深度拆解:为什么“磨轮越硬,反而越不好用?”
很多人误以为磨轮硬度越高,耐磨性越强、使用寿命越长,实则混淆了「胎体硬度」与「磨削性能」的核心逻辑。玻璃属于硬脆材料,磨削核心依靠磨轮表面金刚石磨料、功能性磨粒的持续切削,而非胎体的硬性挤压。
当磨轮胎体硬度过高时,结合剂夹持磨粒的力度会大幅增强。磨粒磨损钝化后,无法正常脱落更新,钝化磨粒持续挤压玻璃边缘,会直接引发一系列生产问题:磨削阻力飙升、设备负荷变大、玻璃边角发热发白、出现烧伤雾边,同时残留细微刀纹、波纹,严重降低磨边良品率。
反之,磨轮胎体过硬还会彻底丧失自锐性。优质玻璃磨轮的核心特性就是自锐更新:钝化磨粒自动脱落,表层新鲜锋利磨粒持续露出,始终保持稳定切削能力。高硬度磨轮锁死钝化磨粒,越用越钝,后期只能靠加大进给压力勉强磨削,极易造成玻璃崩边、尺寸偏差、设备异响故障。
而盲目选用偏软磨轮同样存在弊端:胎体过软、结合剂把持力不足,锋利磨粒未充分磨损就提前脱落,虽然短期切削锋利、无刀纹,但磨轮损耗极快,频繁停机换轮,大幅增加耗材成本与人工成本,生产效率大打折扣。
二、核心技术原理:锋利度与耐磨度的动态平衡逻辑
玻璃磨轮的研发与生产,本质是胎体结合剂硬度、磨料粒度、磨料浓度、自锐速率的精准配比工程。瑛利豪通过多年配方迭代,精准拿捏锋利度与耐磨度的平衡阈值,适配玻璃深加工全工序磨削需求。
1、锋利度:决定磨削效率与成品品相
锋利度由磨料颗粒大小、出刃高度、分布密度直接决定,核心作用是快速切削玻璃余量、抚平纹路、保证边缘平整。锋利度达标的磨轮,切削阻力小、散热快,磨削过程不闷烧、不挤压玻璃,从源头杜绝崩边、雾边、微裂纹问题,适配高速量产工况。
锋利度不足的磨轮,属于“钝刀硬磨”,依靠挤压剥离玻璃材质,不仅加工效率低,还会让玻璃边缘产生隐性损伤,后期钢化、运输、使用过程中极易爆边破损。
2、耐磨度:决定磨轮使用寿命与生产稳定性
耐磨度核心依托胎体结合剂的韧性与夹持稳定性,保证磨粒在有效工作周期内稳定附着、均匀磨损,避免过早脱落。耐磨度达标,磨轮轮廓损耗均匀,全程磨削效果一致,不会出现前期好用、后期品相崩盘的情况,大幅减少换轮频次与停机时间。
3、黄金平衡:可控自锐性是核心关键
真正的优质磨轮,遵循“钝则脱落、锐则自持”的黄金平衡原理。胎体硬度精准适配磨料损耗速度:磨粒锋利时,结合剂牢牢夹持稳定切削;磨粒钝化磨损后,结合剂适度剥离,自动释放全新锋利磨粒。全程无需人工频繁修轮,始终保持稳定的切削锋利度与耐磨性能,完美适配粗磨、精磨、全抛光各工序。
三、不同品类磨轮的平衡适配方案(工厂实操适配)
玻璃深加工不同工序、不同板材,对锋利度与耐磨度的配比需求完全不同,不存在通用高硬度磨轮。瑛利豪针对全系磨轮定制专属平衡配方,精准匹配各类生产场景:
1、金刚轮(粗磨定型工序)
粗磨工序需要大余量切削,优先保证耐磨稳定性,同时兼顾基础锋利度。瑛利豪金刚轮采用中等硬度胎体配方,金刚石颗粒分布均匀、把持力强,既能承受高强度切削、延长使用寿命,又能实现均匀自锐,避免钝化闷磨,快速完成玻璃定型,不产生深层粗磨裂纹。适配建筑玻璃、厚板玻璃、批量量产粗磨工况。
2、树脂轮(精磨去痕工序)
精磨工序核心是去除粗磨刀纹、细化边缘,需要高锋利度+适度耐磨度。树脂轮胎体偏柔性、硬度适中,自锐性优异,磨削细腻不残留纹路,不会硬性磕碰玻璃造成崩边,同时磨损均匀、寿命稳定,是衔接粗磨与抛光的最优平衡配比,完美解决抛光后细纹残留问题。
3、水松轮、橡胶抛光轮(亚光/亮光抛光工序)
抛光轮无需高硬度切削,核心侧重柔性锋利抛光+均匀耐磨。水松轮依靠多孔柔性结构,实现均匀亚光预抛,孔隙不堵塞、抛光效果稳定;橡胶轮通过精准软质配方,实现亮光镜面终抛,韧性充足、耐磨持久,不会划伤玻璃表层,同时规避软质耗材易损耗、抛不均匀的痛点。
四、常见工况误区对照,精准避开损耗陷阱
1、厚玻璃用超硬金刚轮:短期耐磨、长期隐患极大,磨轮快速钝化,磨削阻力剧增,玻璃边缘发热发白、隐性裂纹增多,返工率飙升;
2、薄玻璃用高硬度磨轮:薄板玻璃脆性高、受力差,硬度过高的磨轮切削冲击力强,极易批量崩边、变形,良品率大幅下降;
3、一味追求软磨轮求锋利:频繁换轮、停机调机,看似品相完美,实则耗材成本、人工成本远超预期,综合生产效率极低。
五、瑛利豪磨轮:精准平衡锋利与耐磨,适配精益化生产
作为玻璃机械磨轮源头生产厂家,深圳市瑛利豪实业摒弃行业“唯硬度论”的粗放生产模式,基于不同工序、不同玻璃材质、不同设备转速,定制专属配方体系,实现每一款磨轮的性能最优平衡:
1、工序化精准配比:粗磨侧重耐磨稳削、精磨侧重锋利去痕、抛光侧重细腻提亮,按需匹配硬度与自锐速率;
2、损耗均匀可控:磨轮全程磨损线性稳定,前期不锋利、后期报废快的问题,整轮使用寿命利用率最大化;
3、降本增效双提升:无需频繁修轮、换轮,减少设备负荷与返工损耗,在保证超高良品率的同时,大幅降低综合生产成本;
4、全场景适配:覆盖建筑玻璃、家电薄玻璃、钢化玻璃、岩板复合玻璃、异形玻璃等全品类加工场景,支持定制化工艺配方。
六、总结:优质磨轮的核心标准是平衡,不是硬度
玻璃深加工磨边工艺的核心真相:硬度只是磨轮的基础参数,锋利度与耐磨度的动态平衡,才是决定良品率、生产效率、综合成本的核心关键。脱离工况需求盲目追求高硬度,只会陷入“耐用不好用、好用不耐用”的两难困境。
深圳市瑛利豪实业始终以一线生产痛点为导向,深耕磨轮配方优化与工艺迭代,拒绝单一参数内卷,专注为玻璃加工厂提供适配工况、平衡性能、降本增效的全套磨轮解决方案,同时提供一对一选型指导、现场工艺调试服务,助力企业实现精益化、稳定化生产。



