
深圳市瑛利豪实业:玻璃抛光为什么总有残留划痕?树脂轮、水松轮、羊毛轮分工与使用误区
深圳市瑛利豪实业:玻璃抛光为什么总有残留划痕?树脂轮、水松轮、羊毛轮分工与使用误区
很多玻璃厂都会遇到一个顽固难题:整套磨边工序走完,肉眼看着已经抛亮,侧光一打就能看到线状划痕、砂路、细微返纹。反复返工抛光,不仅无法消除瑕疵,还容易出现玻璃发白、雾边、边角崩损,良品率持续走低,耗材成本居高不下。
不少车间会直接判定是抛光轮质量、抛光液或者设备转速的问题。但大量现场调试案例证明:抛光残留划痕,大多是树脂轮、水松轮、羊毛轮三道工序定位混淆、跳工序、负载错配造成。抛光是逐级打磨、逐级均质、逐级提亮的递进工艺,三道磨轮各司其职,不能互相替代。深圳市瑛利豪实业结合多年玻璃深加工一线经验,拆解三套耗材分工逻辑,梳理行业高频误区,从源头解决抛光划痕痛点。
一、抛光划痕三大根源
1. 树脂轮打磨不彻底,深刀纹直接留到抛光段
金刚轮粗磨留下的切削纹路,如果树脂轮没有完全打磨平整,后续抛光轮只能临时遮盖表面,清洗后、逆光下划痕会重新显现,属于最常见的隐性瑕疵。
2. 三道磨轮职责混淆,用后道软轮承担前道去纹任务
用水松轮去深刀纹、拿羊毛轮硬磨划痕,软质抛光轮没有足够切削力,重压只会摩擦发热,拉出新的发丝划痕。
3. 磨轮老化、工作面堵塞,产生二次划伤
树脂轮钝化打滑、水松轮孔隙被玻璃粉堵死、羊毛轮积垢板结,磨轮工作面变硬,磨削方式由微量抛光变成拖拽摩擦,批量产生不规则细纹。
二、三道磨轮精准工序分工
1、树脂轮:精磨找平,消除粗磨刀纹(划痕预处理核心)
树脂轮承接金刚轮粗磨后的玻璃边缘,属于**精磨去痕工序**。依靠金刚石磨料 + 树脂结合剂,把粗磨留下深浅不一的刀痕、砂路打磨细腻,把凹凸不平的边缘加工成平整均匀的基面。
定位:负责去除结构性刀纹,划痕消除的第一道关。
关键认知:抛光能不能做到无划痕,基础在树脂轮。如果树脂轮工序不到位,后面水松轮、羊毛轮再怎么抛,都无法彻底根除深层纹路,只能掩盖表面。
2、水松轮:亚光均质,统一肌理,消除雾感和橘皮纹
树脂轮处理后的玻璃,刀纹虽然淡化,但表面微观肌理粗细不均,直接终抛容易出现阴阳边、局部雾感、橘皮。
水松轮多孔柔性结构,散热性能强,微量磨削,不会产生新的切削划痕。它不做大刀量切削,核心作用是**把树脂轮留下的细微肌理均质化,得到均匀细腻的亚光基底**,抹平波纹,消除明暗差,为镜面抛光打好基础。
定位:承上启下的过渡预抛,统一表面质感,消除雾边橘皮。
3、羊毛轮:镜面提亮,柔性精抛,打造通透高光
羊毛轮是整套工艺的最后一道,几乎没有切削去纹能力。依靠纤维柔性贴合玻璃,配合氧化铈抛光膏做表层微量研磨,消除细微雾点、微毛边,实现通透镜面亮光。
羊毛轮只能优化表面光泽,无法去掉树脂轮遗留的深刀痕。
定位:成品提亮润色,只做镜面效果,不承担去划痕任务。
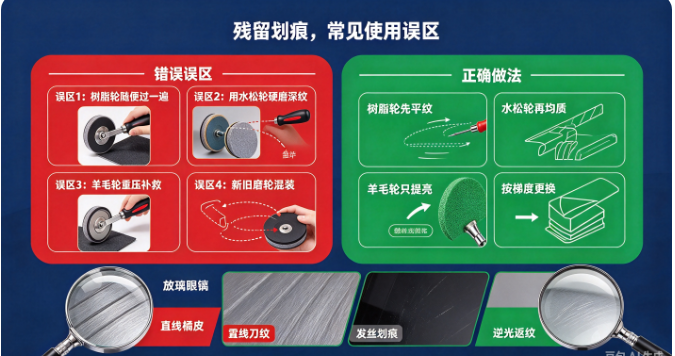
三、行业高频致命使用误区(划痕高发元凶)
✅ 误区 1:树脂轮随便过一遍,指望水松轮 + 羊毛轮去掉刀纹
这是最普遍错误。树脂轮没磨干净的深纹路,水松轮、羊毛轮只能盖住,侧光返纹、清洗返瑕,返工不断。
✅ 误区 2:树脂轮压力不足 / 进给过快,留下隐形微裂纹
追求速度,树脂轮轻走刀,表面看着光滑,玻璃边缘藏有细微裂纹,抛光后容易出现线状暗痕,后期钢化爆边。
✅ 误区 3:水松轮长期不更换,孔隙堵死变硬
玻璃粉末填满孔隙后,水松轮失去柔性散热能力,变成硬摩擦,批量拉出细密乱纹、雾面。需要定期修整或更换。
✅ 误区 4:想用羊毛轮重压打磨划痕
羊毛轮纤维软,重压只会局部高温,玻璃表层灼伤发白,羊毛轮快速板结,硬质结块直接划伤玻璃,细纹越抛越多。
✅ 误区 5:新旧磨轮混装,磨损速率不匹配
新树脂轮切削力强,旧树脂轮钝化打滑,同批次玻璃基面品质不一致,后续抛光光泽波动、划痕时有时无。
四、标准加工工序方案
亮光镜面成品完整链路
金刚轮粗磨定型 → 树脂轮精磨去刀纹 → 水松轮亚光均质预抛 → 羊毛轮镜面终抛提亮
亚光订单精简链路
金刚轮粗磨 → 树脂轮精磨 → 水松轮均质抛光,不用羊毛轮,直接出均匀细腻亚光边。
五、划痕快速排查表
1. 直线连续细刀纹:树脂轮粒度偏细、钝化、进给太快,刀纹未打磨干净。解决方案:修整或更换树脂轮,调整进给量,保证基面平整。
2. 雾状橘皮、局部发朦:水松轮堵塞失效,均质不到位。解决方案:清洗 / 更换水松轮,检查冷却水流量。
3. 逆光可见乱发丝划痕:羊毛轮积垢板结、抛光液含杂质。解决方案:清理羊毛轮,更换干净抛光膏。
4. 抛光后清洗返纹:树脂轮工序缺位,深层刀纹未根除。解决方案:补齐树脂轮精磨工序,严禁跳步。
六、瑛利豪整套配套磨轮优势
深圳市瑛利豪实业配套开发树脂轮、水松轮、羊毛轮全系列玻璃磨轮耗材,按工序梯度匹配性能:
1. 工序协同设计:树脂轮稳定去痕,水松轮均质稳定不易堵孔,羊毛轮细腻提亮不掉毛,三道磨轮磨损速率匹配,保障批次品质稳定;
2. 适配多场景:双边机、直边机、斜边机、异形 CNC 都可使用,覆盖建筑玻璃、家电薄玻璃、家具装饰玻璃;
3. 工艺落地支持:提供磨轮选型、磨头压力、转速调试指导,帮助工厂解决抛光划痕、雾边、光泽不均等问题,稳定良品率,降低耗材综合成本。
总结
玻璃抛光残留划痕,核心不是最后一道抛光不够亮,而是树脂轮去纹、水松轮均质、羊毛轮提亮三道工序错位或缺位。树脂轮负责消除刀纹基底,水松轮统一肌理,羊毛轮只做镜面提亮,三者不能越位、不能跳工序。
摒弃 “靠最后抛光补救前面瑕疵” 的粗放生产思路,逐级把控每道工序品质,才能稳定得到无划痕、高通透的玻璃边缘。
深圳市瑛利豪实业,专注玻璃深加工磨轮研发生产,以落地工艺解决产线痛点,助力玻璃工厂提质、降本、增效。



