
深圳市瑛利豪实业:玻璃边出现波浪纹?排查金刚轮进给量、树脂轮去纹能力两大核心因素
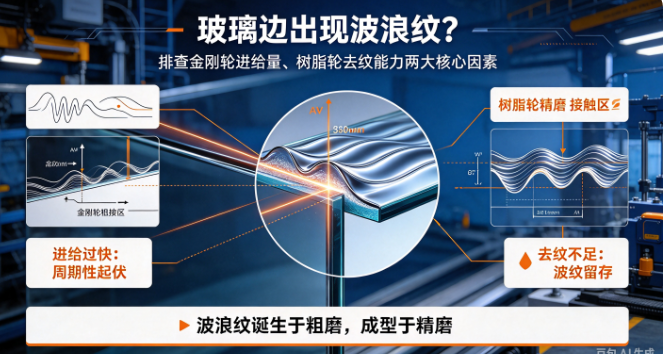
深圳市瑛利豪实业:玻璃边出现波浪纹?排查金刚轮进给量、树脂轮去纹能力两大核心因素
在玻璃双边机、直边机量产加工中,玻璃边缘波浪纹、水波纹、起伏纹路是高频多发品质问题。成品侧边肉眼可见高低起伏、纹路不均,抛光后依然存在轻微波纹肌理,不仅影响玻璃整体品相,还会导致合片不严、边框贴合错位,造成批量返工、报废,严重拖累生产良品率与交付效率。
多数工厂遇到玻璃边波浪纹,会盲目调整设备转速、加大抛光力度、校准轨道精度,耗费大量时间调试却治标不治本。深圳市瑛利豪实业深耕玻璃磨轮配件领域,结合上千条产线调试经验证实:95%以上的玻璃边缘波浪纹,根源集中在两大核心因素——金刚轮进给量失衡、树脂轮去纹能力不足,并非设备机械故障,而是磨轮匹配与磨削工艺错位导致。
一、行业误区:多数工厂对波浪纹的错误排查逻辑
玻璃边缘出现规律性、间歇性波浪纹,很多车间会陷入排查误区,反复做无效调试:频繁校准机器导轨、调整皮带松紧、加大抛光压力、更换抛光轮。但实际调试后发现,问题短暂缓解,批量生产后波纹再次复发。
核心原因在于:波浪纹诞生于粗磨阶段,成型于精磨阶段,并非抛光阶段产生。金刚轮粗磨进给不稳埋下波纹隐患,树脂轮无法有效修平起伏肌理,后续水松轮、羊毛轮仅能提亮光泽,无法修复尺寸起伏误差,最终导致波纹永久留存。想要彻底根治故障,必须聚焦金刚轮、树脂轮两道核心工序。
二、核心因素一:金刚轮进给量失衡,波浪纹的源头诱因
金刚轮作为第一道粗磨定型工序,承担玻璃边缘余量切削、轮廓定型的核心工作,进给速度、切削深度、磨轮锋利度直接决定玻璃边缘基础平整度,是波浪纹产生的根本源头。
1、进给量过快:切削不充分,形成周期性起伏
为追求生产效率,多数车间会调快双边机进给速度。当进给速度超出金刚轮正常切削负荷时,磨轮单次磨削无法均匀切削玻璃基材,会出现“局部切削、局部留白”的周期性起伏,在玻璃边缘形成细微高低差,肉眼看似轻微水波纹。这种结构性起伏,后续抛光工序完全无法修复。
2、进给量不均:磨轮磨损不一致,纹路规律紊乱
金刚轮长期使用后会出现单边磨损、局部钝化,磨轮工作面平整度失衡。若未及时修整或更换,磨削过程中切削深浅不一,进给过程受力波动,会产生不规则波浪纹,表现为同批次玻璃纹路深浅不一、位置随机。
3、磨轮选型不匹配:锋利度与切削负荷不匹配
过硬金刚轮自锐性差,钝化后持续硬性挤压玻璃,切削阻力忽大忽小;过软金刚轮磨损过快,工作面快速变形。两种情况都会导致进给切削不稳定,诱发边缘波浪肌理。瑛利豪定制款金刚轮针对不同厚度玻璃优化胎体硬度与金刚石配比,切削均匀稳定,从源头规避进给波纹问题。
三、核心因素二:树脂轮去纹能力不足,波浪纹无法修复留存成型
如果说金刚轮是制造波纹的源头,那树脂轮就是决定波纹是否留存的关键。树脂轮作为粗磨到抛光的核心过渡工序,核心作用是修平粗磨起伏、抹平切削纹路、均质边缘肌理。树脂轮去纹、修平能力不足,是波浪纹最终成型留存的核心原因。
1、树脂轮钝化老化,修平能力大幅衰减
树脂轮长期作业后,表面磨粒钝化、工作面光滑打滑,彻底丧失修平磨削能力。面对金刚轮留下的细微波浪起伏,无法打磨平整,只能简单抛光表层,让结构性波纹完整留存,成为永久性品相缺陷。
2、树脂轮硬度、粒度选型错误,适配性不足
细粒度树脂轮适合精抛修纹,但切削修平能力弱,无法处理粗磨产生的起伏波纹;硬度过高的树脂轮柔性不足,贴合性差,无法精准打磨凹凸肌理。很多工厂一味追求细腻度,选错树脂轮参数,导致波纹无法修复。
3、树脂轮磨削余量不足,工序负荷不够
生产中过度节省耗材,树脂轮磨削压力过小、加工余量不足,无法覆盖粗磨产生的起伏误差,只能去除表面细微刀纹,无法根治结构性波浪纹,后续抛光后瑕疵彻底定型。
四、快速自查方案:3分钟精准定位波浪纹故障
1、区分设备问题与耗材工艺问题
停机后单独查看金刚轮粗磨后的玻璃毛坯边:若毛坯边已经出现起伏波纹,直接判定为金刚轮进给、磨轮适配问题;若毛坯边平整,精磨后出现波纹,即为树脂轮去纹修平能力不足。
2、根据波纹形态精准排查
规律性均匀波纹:多为金刚轮进给速度过快、切削负荷超标导致;
不规则杂乱波纹:多为金刚轮局部磨损、树脂轮钝化失效、选型不匹配导致。
五、瑛利豪根治波浪纹标准化工艺方案
针对玻璃边缘波浪纹通病,深圳市瑛利豪实业依托磨轮配方迭代与一线工艺经验,打造适配量产工况的整套解决方案,从耗材匹配+工艺调试双维度彻底解决问题。
1、金刚轮端:稳定切削,杜绝源头波纹
采用工况专属金刚轮配方,厚薄玻璃分类适配,胎体硬度适中、金刚石分布均匀,自锐性稳定,全程切削深浅一致、受力均匀。同时匹配标准化进给参数,杜绝高速超负荷切削,从源头避免周期性起伏波纹。
2、树脂轮端:强化修平能力,彻底消除肌理起伏
定制高适配精磨树脂轮,兼顾锋利度与柔性贴合性,磨削均匀、修平能力强,可高效抹平金刚轮残留的细微起伏与刀纹,均质玻璃边缘肌理,彻底阻断波浪纹成型,为后续抛光工序提供平整基面。
3、标准化工序搭配
粗磨定型(精准控进给)→ 精磨修平(树脂轮彻底去起伏)→ 亚光均质 → 镜面提亮,逐级把控平整度,无需反复调机,即可稳定产出平整无波纹的玻璃边缘。
六、总结
玻璃边缘波浪纹,从来不是抛光工序的问题,而是金刚轮进给失衡留隐患、树脂轮修平不足留瑕疵的双重工艺问题。盲目调试设备、优化抛光,无法解决结构性起伏缺陷,只会增加生产成本与生产耗时。
选对适配工况的金刚轮、树脂轮,把控好粗磨进给与精磨修平两道核心工序,就能低成本、高效率根治玻璃边波浪纹通病,稳定提升成品良品率,实现玻璃深加工精益化生产。
深圳市瑛利豪实业专注玻璃机械磨轮研发与定制,全系金刚轮、树脂轮、抛光轮适配各类加工设备与板材工况,可提供一对一故障排查、磨轮选型、工艺调试全套服务,助力各大玻璃工厂降本增效、提质增产。



