不同厚度玻璃加工,金刚轮目数该怎么选?实操技术分享
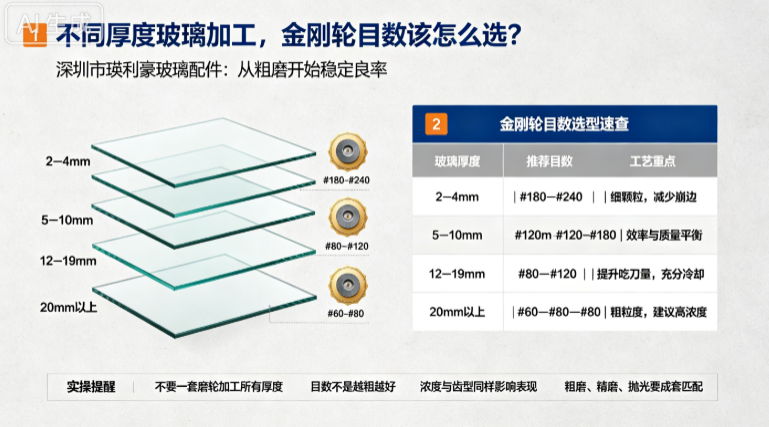
不少生产师傅习惯一套金刚轮通吃所有厚度玻璃,薄玻璃加工容易崩边,厚玻璃切削效率不足、磨轮损耗快。金刚轮目数代表金刚石颗粒大小:目数越低,颗粒越大,切削量越大;目数越高,颗粒越小,磨削更细腻,但切削能力偏弱。针对不同厚度玻璃,匹配对应目数的金刚轮,是稳定产能、提升良率、降低耗材成本的关键。
不同厚度玻璃加工,金刚轮目数该怎么选?实操技术分享
深圳市瑛利豪实业|玻璃机械磨轮配件源头厂家
玻璃深加工生产中,金刚轮是磨边第一道工序,承担粗磨切削成型的任务。很多工厂遇到崩边、爆角、磨边波纹大、后续精磨抛光压力大等问题,往往不是设备调试问题,而是**金刚轮目数和玻璃厚度不匹配**。
不少生产师傅习惯一套金刚轮通吃所有厚度玻璃,薄玻璃加工容易崩边,厚玻璃切削效率不足、磨轮损耗快。金刚轮目数代表金刚石颗粒大小:目数越低,颗粒越大,切削量越大;目数越高,颗粒越小,磨削更细腻,但切削能力偏弱。针对不同厚度玻璃,匹配对应目数的金刚轮,是稳定产能、提升良率、降低耗材成本的关键。
一、不同厚度玻璃・金刚轮目数实操选型参考
适用双边磨边机、单头异形磨边机、岩板玻璃磨边设备,瑛利豪金刚轮可按需定制齿型、金刚石浓度。
1. 超薄玻璃 2mm~4mm(家电盖板、显示屏玻璃)
推荐目数:#180 ~ #240
薄玻璃脆性大,最怕冲击力过大造成崩边。选用高目数细颗粒金刚轮,切削量小,磨削更柔和,减少爆边风险。
⚠️注意:不要选用 #120 及以下粗颗粒金刚轮,大颗粒金刚石切削冲击力强,极易导致薄玻璃边角崩损。进给速度不宜过快,搭配充足冷却水。
2. 常规白玻 5mm~10mm(建筑玻璃、家具玻璃)
推荐目数:#120 ~ #180
市场最通用规格,兼顾切削效率与磨边基面质量。#120 切削快,适合大批量生产;#180 磨面更细腻,减轻后续树脂轮精磨负担。可根据产线速度二选一。
3. 厚玻璃 12mm~19mm(钢化玻璃、工程玻璃、茶几厚玻)
推荐目数:#80 ~ #120
厚玻璃去除余量更大,需要大颗粒金刚石保证切削能力。低目数金刚轮吃刀量大,磨削效率高,减少磨轮打滑、发热。
⚠️注意:厚玻璃磨削产热高,冷却水必须充分;粗颗粒金刚轮加工后表面刀纹更深,后端树脂轮要配套选型,避免精磨纹路过重。
4. 岩板复合玻璃 / 超厚板(20mm 以上)
推荐目数:#60 ~ #80
超大余量切削场景,选用粗粒度金刚轮,提升去除效率,减少磨轮基体磨损。建议选用高金刚石浓度的金刚轮,延长使用寿命。
小提示:以上为基础参考。异形磨、圆孔开孔、斜边磨工艺,目数需要单独微调;产线进给速度、磨轮压力、水质冷却都会影响最终效果。
二、容易踩坑的几个金刚轮使用误区
1.盲目追求高效率,全部用低目数粗颗粒金刚轮
短期切削速度快,但粗磨刀纹很深,不仅崩边概率上升,后续树脂轮、抛光轮损耗暴增,整体耗材成本不降反升。
2. 全部选用高目数细颗粒金刚轮,想一步磨出光滑面
细颗粒切削力不足,加工厚玻璃时磨轮容易钝化打滑,持续摩擦产生高温,造成玻璃烧伤,磨轮寿命大幅缩短。
3. 只看目数,忽略金刚石浓度与齿型
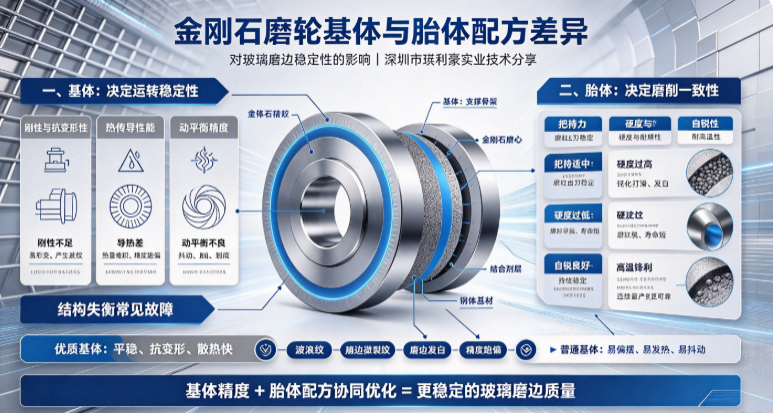
同样目数,不同金刚石浓度、齿型的金刚轮,磨削表现差异巨大。瑛利豪金刚轮可选择连续齿、分段齿、波浪齿等多种齿型,适配不同设备。分段齿排屑冷却效果更好,是很多玻璃厂的优选。
三、配套工艺优化建议
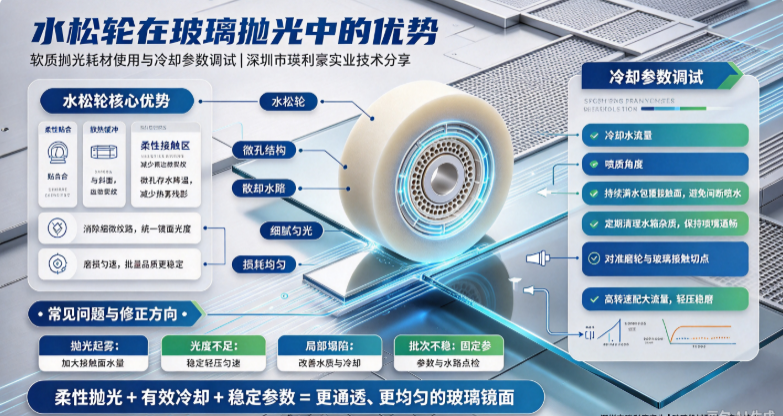
1. 冷却水:磨削区域必须持续供水,带走磨屑和热量,防止玻璃热崩和金刚轮过早老化;
2. 进给匹配:粗磨金刚轮颗粒越粗,进给速度不能一味拉高;薄玻璃适当降速,提升成品良率;
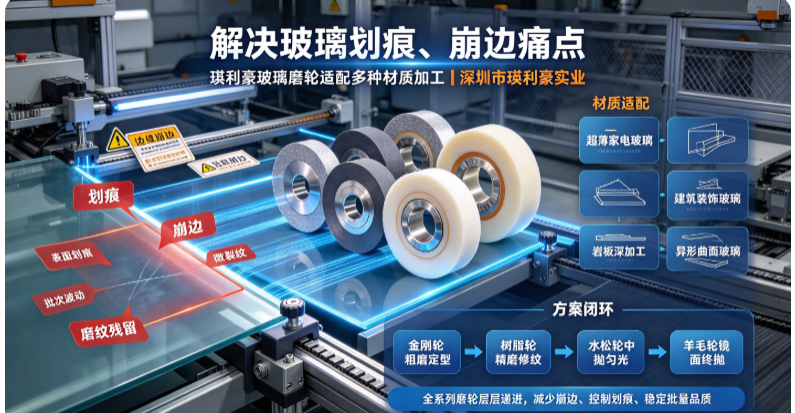
3. 整套耗材协同:粗磨金刚轮确定后,树脂轮、BD 轮、抛光轮、羊毛轮要配套选型,粗磨、精磨、抛光工序连贯,减少返工;
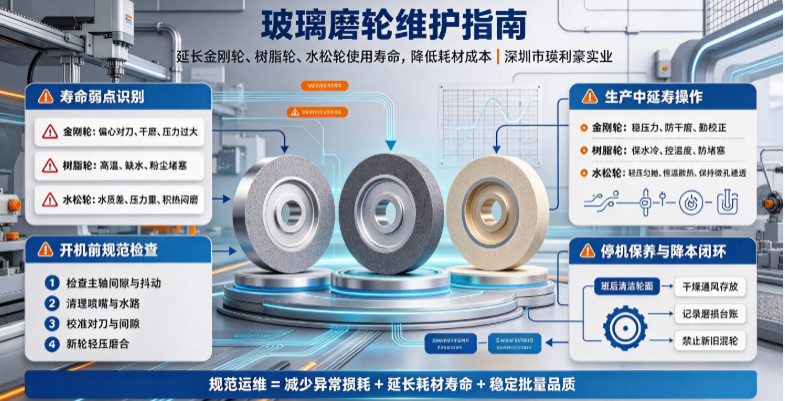
4. 定期检查:定期观察金刚轮金刚石层磨损情况,出现掉砂、偏磨、轮廓变形及时修整或更换。
总结
玻璃加工的耗材成本,往往藏在工序匹配细节里。选对对应目数的金刚轮,既能保障生产效率,又能减少崩边缺陷,降低后端精磨抛光耗材消耗。
深圳市瑛利豪实业专注玻璃机械配件生产,金刚轮、树脂轮、BD 轮、抛光轮、羊毛轮全系列产品可提供试样。可根据你的玻璃厚度、设备型号、加工工艺,定制适配的金刚轮方案,助力玻璃加工厂稳定品质、降本增效。