
玻璃磨削热累积危害:不同材质磨轮散热性能对比分析
玻璃磨削热累积危害:不同材质磨轮散热性能对比分析
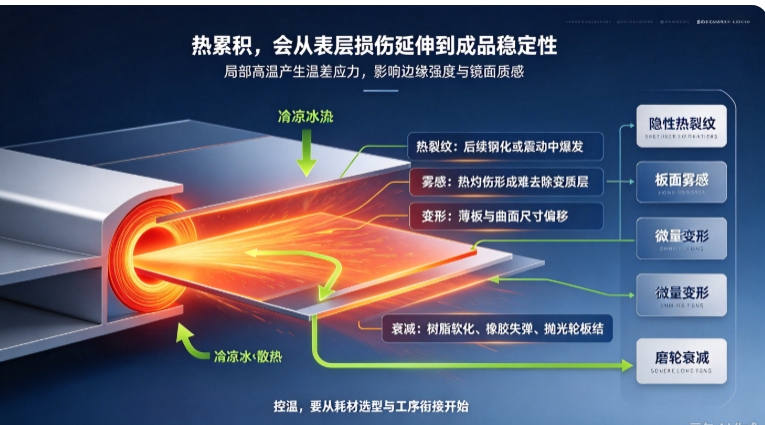
玻璃深加工磨抛过程中,绝大多数隐性不良并非源于设备精度不足或操作失误,而是磨削热累积引发的热损伤。玻璃属于硬脆导热差材料,磨削瞬间产生的高温无法快速扩散,极易在磨轮与玻璃接触区域形成局部高温区,产生温差应力。很多工厂遇到的钢化自爆、板面发雾、隐性微裂纹、批次光泽不均等问题,核心诱因就是长期忽视磨削热量堆积,且未根据工况匹配对应散热性能的磨轮耗材。
深圳市瑛利豪实业结合上万次量产调试数据,深度拆解磨削热累积的量产危害,同时对金刚轮、树脂轮、橡胶轮、水松轮、羊毛轮等全品类磨轮做散热性能横向对比,明确不同工况的磨轮选型逻辑与散热优化方案,从耗材源头解决热损伤难题。
一、玻璃磨削热累积的四大核心量产危害
玻璃导热系数极低,仅为金属材质的十几分之一,磨削过程中90%以上的摩擦热量会集中在玻璃表层与磨轮接触面,无法快速散出,持续累积会引发不可逆的品质隐患,贯穿磨抛、清洗、钢化、成品使用全流程。
1、产生隐性热裂纹与亚表层损伤
局部高温会让玻璃表层极速膨胀,内部基材温度偏低形成收缩状态,巨大的温差应力会催生亚表层隐性微裂纹。这类裂纹肉眼完全不可见,磨边抛光后外观无异常,但经过钢化加热、冷热冲洗、运输震动后会集中爆发,出现整片自爆、边缘裂边、爆点等问题,是高端玻璃订单报废的头号隐形杀手。
2、板面永久性雾感、光泽发蒙
磨削高温会灼伤玻璃表层,形成一层极薄的热变质层,常规抛光无法彻底去除。最终成品呈现整体发雾、局部透光不均、镜面不通透的问题,尤其超白玻璃、家电精品玻璃表现尤为明显,直接不满足高端订单外观验收标准,造成批量返工。
3、玻璃微量变形、弧度偏差
薄板玻璃、曲面异形玻璃刚性差,热累积会导致板材局部热变形,出现边缘翘曲、弧度偏移、尺寸微差等问题。批量生产中会出现尺寸精度不稳定、贴合度差的情况,严重影响后续装配使用,大幅降低产品合格率。
4、磨轮快速衰减、耗材成本飙升
长期高温工况会加速磨轮材质老化:树脂轮受热软化脱粒、橡胶轮高温硬化失弹、抛光轮快速板结堵孔。直接导致磨轮锋利度、贴合度、耐磨度快速衰减,加工效果持续变差,换轮频次大幅增加,无形中拉高工厂耗材与停机成本。
二、全品类玻璃磨轮散热性能横向对比分析
磨轮的散热能力,由材质导热性、结构孔隙率、柔性缓冲特性三大核心因素决定。不同材质磨轮的发热机制、散热效率天差地别,适配的加工工况也完全不同,具体对比与工况适配如下:
1、金刚轮(金属胎体):导热最优,高温粗磨首选
金刚轮采用金属合金胎体,导热系数远高于树脂、橡胶材质,是所有玻璃磨轮中散热性能最强、热量传导最快的品类。粗磨工序吃刀量大、磨削摩擦剧烈,产热速率极高,金刚轮可快速将磨削接触面的热量导出,避免局部高温堆积。
短板为刚性极强、无缓冲,虽散热快,但进给过快、压力过大会产生机械应力,需搭配冷却水使用。适配所有玻璃粗磨定型工序,是唯一可满足大余量、高负荷连续量产的磨轮品类。
2、树脂轮:散热中等,精磨低温稳压优选
树脂轮为半致密结构,导热性弱于金刚轮,但孔隙分布均匀,具备良好的储水、散热能力,磨削摩擦柔和,整体产热速率低。精磨工序无需大切削量,树脂轮可实现低温精细化磨削,不会产生急剧热堆积,同时能均匀消除粗磨残留纹路与应力。
适配薄板、超白玻璃精磨工况,不易热灼伤玻璃表层,是精品玻璃精磨工序的最优搭配,长期量产热稳定性优异。
3、橡胶轮:散热偏弱,柔性低应力补抛专用
橡胶轮材质致密、孔隙率低,导热性能较差,连续高速干磨易出现热量堆积。但其核心优势在于柔性缓冲、减震减摩擦,可大幅降低曲面、异形玻璃磨削的机械冲击力,减少产热源头。
橡胶轮不适合大余量磨削,仅适配曲面边角、弧形轮廓的柔性精抛、修光工序,合理控制进给与压力,配合充足水冷,可完美规避热累积问题,解决异形玻璃崩边、纹路不均难题。
4、水松轮:散热优异,匀光工序控温核心
水松轮具备超高孔隙率、蜂窝镂空结构,孔隙饱满、储水透气性极强,加工时冷却水可持续驻留于轮面,实时带走磨削热量,散热、排粉性能远超常规抛光耗材。
作为镜面匀光核心耗材,水松轮可实现全程低温匀光,彻底杜绝抛光热雾、热灼伤,统一板面光泽,是解决精品玻璃抛光发蒙、色差的关键耗材,适配所有高端镜面玻璃加工场景。
5、羊毛轮:散热良好,低温终抛提亮
羊毛轮纤维结构蓬松、缝隙多,空气流通性好,散热效率高,磨削摩擦轻柔、产热极低。终抛工序余量极小,配合抛光液可实现近乎无热损伤的镜面提亮。
短板为耐磨度偏低、孔隙易堵塞,需定期清洗维护,适配高端玻璃最后一道镜面精抛工序,保障镜面通透无热痕。
三、工况适配:按产线需求精准匹配散热磨轮体系
结合各类磨轮散热特性与量产痛点,瑛利豪总结出标准化梯度搭配方案,从耗材端规避热累积危害:
1、大余量粗磨工况:优先高导热金刚轮,利用金属胎体快速散热优势,杜绝粗磨高温热裂纹,搭配足量冷却水,降低基础热应力。
2、薄板精品精磨工况:选用低产热树脂轮,以低温柔和磨削修整肌理,保护超薄玻璃基材,避免热变形与隐性损伤。
3、曲面异形抛光工况:刚性磨轮易发热崩边,搭配柔性橡胶轮+高散热水松轮组合,先柔性修光、再低温匀光,兼顾贴合度与控温效果。
4、高端镜面终抛工况:水松轮匀光打底+羊毛轮低温提亮,全程控温防雾,打造均匀通透镜面质感。
四、量产热累积优化落地工艺
除磨轮选型外,配套工艺优化可进一步杜绝热损伤,稳定量产品质:
1、杜绝干磨作业:所有磨抛工序必须全程通水,保证冷却水精准覆盖磨削接触点,持续带走高温;定期过滤更换冷却水,避免杂质堆积造成局部摩擦升温。
2、采用浅切多次走刀:摒弃大切深、快进给模式,小余量、匀速磨削,减少单次摩擦产热,预留热量散出时间。
3、定期修整磨轮:及时清理磨轮表面堵粉、板结层,恢复磨轮孔隙与锋利度,避免钝轮摩擦生热加剧热累积。
4、梯度工序衔接:严格遵循粗磨、精磨、匀光、终抛工序逻辑,层层释放应力、控温提质,避免单工序超负荷加工引发热损伤。
五、总结
玻璃磨削80%的隐性品质问题,根源是热累积失控+磨轮散热选型不匹配。金刚轮胜在导热、树脂轮胜在稳温、水松轮胜在匀冷、橡胶轮胜在柔抛、羊毛轮胜在低温提亮,各类磨轮无绝对优劣,只有工况适配与否。
深圳市瑛利豪实业依托全品类磨轮矩阵与多年量产工艺经验,可根据客户玻璃厚度、造型、设备工况、品质标准,一对一匹配最优散热磨轮搭配方案与控温工艺,从源头杜绝热裂纹、雾感、变形、批次色差等问题,帮助工厂实现精品玻璃低温、稳定、高效量产,提质降本双达标。
如需针对性排查产线热损伤问题、优化磨轮散热搭配方案,可联系瑛利豪技术团队获取专属工艺指导。



