玻璃加工频繁崩边?聊聊金刚轮齿型、基体材质对磨削稳定性的影响
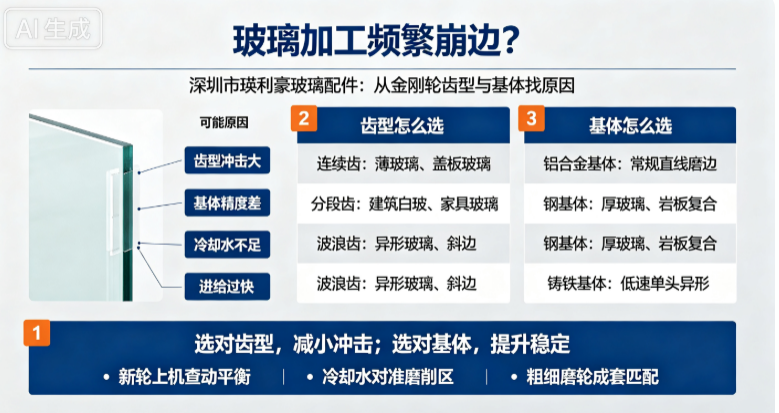
金刚轮作为玻璃粗磨第一道核心耗材,直接决定磨削受力状态。齿型影响切削冲击力、排屑冷却效果;基体材质决定金刚轮的刚性、同心度与运转稳定性。两者搭配不合理,磨削时震动大、受力不均,玻璃边角极易出现崩损。
玻璃加工频繁崩边?聊聊金刚轮齿型、基体材质对磨削稳定性的影响
深圳市瑛利豪实业|玻璃机械磨轮配件源头厂家
玻璃深加工生产中,崩边、爆角是很多工厂最头疼的常见缺陷。不少生产管理人员遇到崩边问题,第一反应是调低进给速度、加大冷却水,反复调试设备,效果却不理想。很多时候问题根源不在设备参数,而是金刚轮的齿型设计与基体材质选择不当。
金刚轮作为玻璃粗磨第一道核心耗材,直接决定磨削受力状态。齿型影响切削冲击力、排屑冷却效果;基体材质决定金刚轮的刚性、同心度与运转稳定性。两者搭配不合理,磨削时震动大、受力不均,玻璃边角极易出现崩损。
一、金刚轮齿型,直接决定磨削冲击力
不同齿型,切削方式、排屑能力差异巨大,适配的玻璃种类也不一样:
1. 连续齿
切削接触面连续,磨削纹路均匀,冲击力柔和。适合超薄玻璃、家电盖板玻璃等脆性大的板材,降低崩边风险;缺点是排屑空间小,发热量偏高,对冷却水要求更高。
2. 分段齿(缺口齿)
齿面带有排屑缺口,切削时分段切入玻璃,有效缓冲瞬时冲击,同时方便磨屑排出、冷却水进入磨削区域,减少局部高温。是建筑白玻、家具玻璃最常用齿型,兼顾切削效率与防崩边,通用性最强。
3. 波浪齿 / 斜齿
非直线切削,逐步切入玻璃,冲击力更小,适合异形玻璃、斜边磨边。可以减少边角瞬间受力,加工异形弧边时崩边发生率明显下降。
选型提醒:粗颗粒低目数金刚轮,优先选分段齿;薄玻璃尽量避免宽齿、深槽的粗齿结构,瞬时冲击力大,极易崩角。
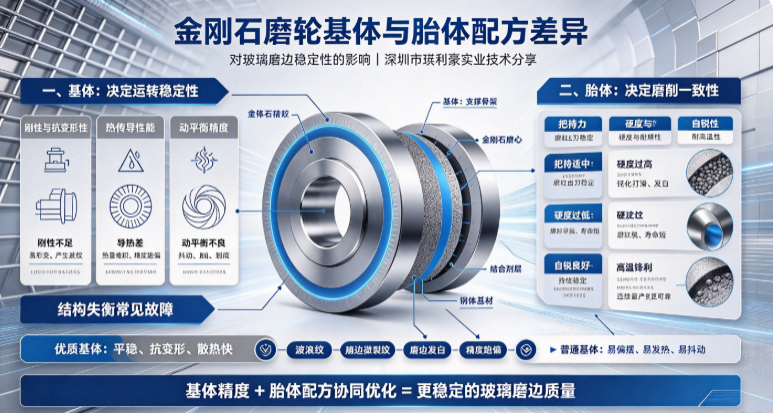
二、金刚轮基体材质,影响同心度与运转稳定性
基体是金刚石磨粒的载体,基体刚性、加工精度直接影响磨轮旋转是否抖动,而抖动是隐形崩边的重要元凶。
1. 铝合金基体
应用最广泛,重量适中、加工精度高,动平衡好,旋转同心度高,高速运转时震动小。导热性能优秀,利于散热,适合双边磨、直线磨边机常规玻璃加工,瑛利豪常规金刚轮多采用高精度铝基体。
2. 钢基体
刚性更强,抗变形能力突出,适合大切削量、厚玻璃、岩板复合玻璃。缺点自重更大,对设备主轴负载要求高,需要做好动平衡,否则高速下容易产生震动。
3. 铸铁基体
稳定性好,减震效果佳,多用于低速单头异形磨边设备;但重量大、容易生锈,在高速连续生产线使用较少。
基体加工精度不足,磨轮高速旋转时出现径向跳动,哪怕微小抖动,都会持续冲击玻璃边缘,造成批量崩边。**高精度基体 + 严格动平衡**,是减少隐性崩边的基础。
三、常见踩坑点
1. 只看金刚石目数,忽略齿型:选用粗目连续齿金刚轮加工薄玻璃,切削冲击大,崩边问题频发。
2. 基体精度差,动平衡缺失:磨轮肉眼看不出变形,但高速旋转持续抖动,间歇性崩边,反复调机无法根治。
3. 齿型和工艺不匹配:厚玻璃用细密连续齿,排屑差,热量堆积,出现玻璃热崩;薄玻璃使用大缺口粗分段齿,冲击过大。
4. 只单独更换金刚轮,上下游磨轮不配套:粗磨崩边隐患,后续树脂轮、抛光轮很难补救。
四、配套工艺优化建议
1. 动平衡检查:新金刚轮上机前,确认动平衡,降低旋转抖动;
2. 冷却水对准磨削区域,及时带走热量与玻璃碎屑,防止热崩;
3. 进给速度匹配齿型:分段齿可适当提升产能;连续齿加工薄玻璃,进给速度需放缓;
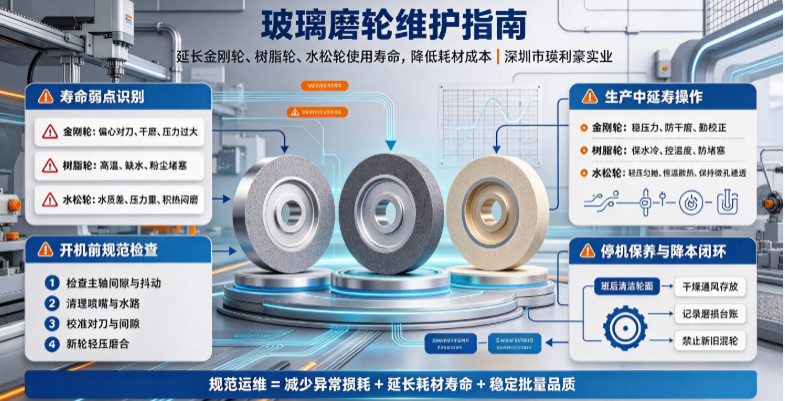
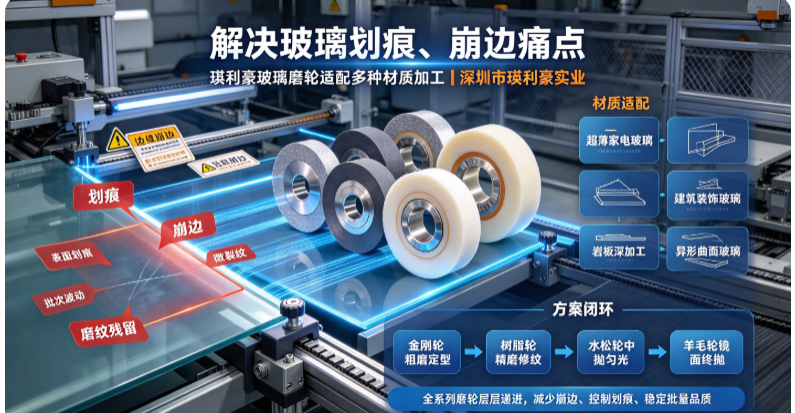
4. 整套耗材协同:金刚轮选型确定后,树脂轮、BD 轮、抛光轮、羊毛轮成套匹配,从粗磨到抛光形成完整工艺链路。
总结
玻璃崩边问题,很多时候不是操作问题,而是金刚轮齿型与基体选型的问题。选对合适齿型、高精度基体的金刚轮,能大幅降低磨削冲击,减少崩边爆角,提升良率,减少返工损耗。
深圳市瑛利豪实业专注玻璃机械配件生产,可根据玻璃厚度、设备类型、加工工艺,定制不同齿型、基体材质的金刚轮,同时配套树脂轮、BD 轮、抛光轮、羊毛轮整套磨轮方案,支持试样,助力玻璃加工厂稳定品质、降本增效。