
岩板 & 厚玻璃斜边加工:金刚轮粒度与进给速度匹配实操要点
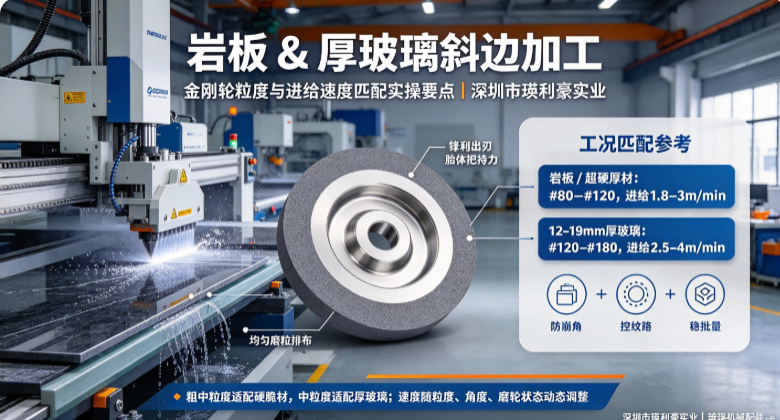
岩板 & 厚玻璃斜边加工:金刚轮粒度与进给速度匹配实操要点
岩板与12mm以上厚玻璃斜边加工,是玻璃深加工中难度极高的工况。相较于普通薄玻璃直边磨边,斜边为斜面受力结构、磨削接触面积更大、切削余量更高,且岩板硬度远超普通玻璃,加工过程极易出现斜边崩角、边位锯齿、纹路过深、发白不透、磨轮损耗过快、批量光度不均等问题。很多加工厂一味调快进给速度、随意更换金刚轮粒度,导致加工瑕疵频发、耗材成本居高不下。深圳市瑛利豪实业结合岩板、厚玻璃斜边量产实操经验,拆解金刚轮粒度与进给速度的精准匹配逻辑,分享可直接落地的参数配比与实操要点,兼顾加工效率、成品品质与磨轮使用寿命。
一、核心加工痛点:粒度与速度不匹配,是多数瑕疵的根源
岩板、厚玻璃斜边加工的核心矛盾,集中在“切削效率”与“磨削稳定性”的平衡,金刚轮粒度和进给速度的错配,会直接引发各类量产问题,具体分为两类:
1. 大粗粒度+快进给:暴力切削,瑕疵频发
选用大粒度金刚轮追求切削效率,同时搭配快速进给,单刀切削余量过大,斜面磨削冲击力剧增。岩板硬脆材质受力不均会直接崩角、掉边,厚玻璃会出现深层锯齿纹路、隐性微裂纹,后续抛光无法彻底修复,最终斜边发白、纹路残留,大幅提升报废率。
2. 细粒度+慢进给:磨轮积热早衰,效率极低
细粒度金刚轮切削力偏弱,若进给速度过慢,磨轮与岩板、厚玻璃接触面长时间摩擦堆积高温,极易造成金刚轮胎体软化、磨粒钝化、表面打滑。不仅加工效率低下,还会出现磨轮局部灼烧、磨损不均,后续抛光出现光圈、阴阳面,同时大幅缩短磨轮使用寿命。
二、金刚轮粒度选型逻辑:按材质、厚度精准适配
岩板与厚玻璃硬度、厚度差异大,适配的金刚轮粒度截然不同,无需盲目选用大粒度磨轮,精准匹配工况才能兼顾稳定与效率。
1. 普通厚玻璃(12mm–19mm)斜边专用粒度
厚玻璃硬度适中、韧性优于岩板,适合中等粒度金刚轮,兼顾去量速度与磨削平顺度。主流适配#120–#180粒度金刚轮,该粒度切削力度适中,可快速去除斜边余量、规整45°斜面轮廓,不会产生过深刀纹,磨削痕迹细腻,后续树脂轮精磨、水松轮抛光可轻松覆盖纹路,不易出现崩边、发白问题,适配大批量厚玻璃装饰斜边量产。
2. 岩板/超硬厚材(15mm以上岩板、超白厚玻)专用粒度
岩板硬度高、质地致密脆硬,抗磨削阻力大,细粒度磨轮切削无力、极易打滑积热,建议选用#80–#120粗中粒度专用岩板金刚轮。粗粒度磨粒出刃锋利、切削余量充足,可快速破除岩板致密表层,避免磨轮长期摩擦钝化,有效解决岩板斜边抛不动、磨轮快速损耗、斜面发黑发蒙等行业难题。瑛利豪岩板专用金刚轮优化胎体把持力,粗颗粒不易脱落,耐磨均匀,适配岩板高强度连续磨削工况。
三、粒度+进给速度标准匹配方案(量产通用实操参数)
结合斜边机常规转速工况,整理出岩板、厚玻璃专属匹配参数,无需反复试机调试,可直接落地量产,适配绝大多数全自动斜边机设备。
1. 12–19mm厚玻璃斜边加工方案
适配金刚轮:#120–#180中粒度斜边专用金刚轮
匹配进给速度:2.5–4m/min
实操要点:中粒度磨轮切削平顺,搭配中速进给,可实现匀速去余量,斜面磨削纹路均匀细腻。低速适配精细工程单,保障斜边零崩边、纹路极浅;中高速适配批量量产,平衡效率与品质,后续抛光工序压力小、成品通透度高。严禁超4m/min极速进给,避免瞬间切削量过大导致边角崩裂。
2. 岩板/超硬厚材斜边加工方案
适配金刚轮:#80–#120粗中粒度岩板专用金刚轮
匹配进给速度:1.8–3m/min
实操要点:岩板硬度高、磨削阻力大,需降低进给速度适配粗粒度磨轮,给磨粒充足切削时间,避免磨轮打滑空磨、摩擦积热。速度过快来不及切削会直接拉伤岩板斜面,形成不可逆深纹路;速度过慢会导致磨轮局部高温钝化、损耗加剧。该参数区间可完美适配岩板高强度磨削,保证斜面平整、无锯齿、无灼烧痕迹。
四、进阶实操调试技巧,解决批量加工波动
1. 新磨轮磨合调速:全新金刚轮上机初期锋利度偏高,需降低20%进给速度轻磨磨合30–50片,待磨轮工作面均匀出刃后,再恢复标准量产速度,可有效避免初期批量崩边、纹路过粗问题。
2. 根据斜边角度微调参数:45°标准斜面按标准参数运行;小角度斜边(30°以内)接触面积更大、受力更集中,需进一步降低进给速度,防止局部过载崩边;大角度斜边可适当小幅提速,提升加工效率。
3. 磨损中后期速度适配:金刚轮使用中后期磨粒钝化、锋利度下降,需小幅降低进给速度,避免切削无力导致的纹路残留、斜面发蒙,无需频繁更换磨轮,延长耗材使用寿命。
4. 冷却联动匹配:粒度越粗、速度越快,磨削产热越高,需同步加大冷却水流量,精准覆盖斜面磨削切点,杜绝高温灼烧、材质微裂,保障加工稳定性。
五、高频错误匹配避坑指南
1. 岩板加工用#180细粒度+高速进给:切削力严重不足,磨轮持续打滑积热,斜面发黑、抛光不透,磨轮损耗翻倍;
2. 厚玻璃用#80粗粒度+高速进给:切削冲击力过大,批量崩角、深层刀纹残留,后期抛光无法修复,报废率飙升;
3. 粒度不变随意调速:固定磨轮粒度下,速度忽快忽慢,导致每片玻璃、岩板斜面纹路深浅不一,批量光度失衡;
4. 忽略磨轮工况迭代:不根据磨轮新旧、磨损状态调整参数,造成前期品质稳定、后期批量瑕疵的波动问题。
六、瑛利豪斜边专用金刚轮适配优势
针对岩板、厚玻璃斜边高难度加工工况,深圳市瑛利豪实业细分材质、厚度、角度工况,定制梯度粒度金刚轮产品,精准匹配不同进给速度与量产需求。专用金刚轮磨粒排布均匀、胎体硬度适配斜面受力特性,粗粒度不崩边、中粒度纹路细,可完美适配高速量产与精细工程单加工场景。
通过精准的粒度与速度匹配方案,搭配高稳定斜边专用金刚轮,可有效解决岩板、厚玻璃斜边崩角、纹路残留、发白不透、耗材早衰等痛点,大幅提升斜边成品通透平整度,降低报废成本与调试工时,助力深加工厂商实现高效、稳定、精细化量产。



