
树脂轮磨损过快是什么原因?冷却、压力、转速调试指南
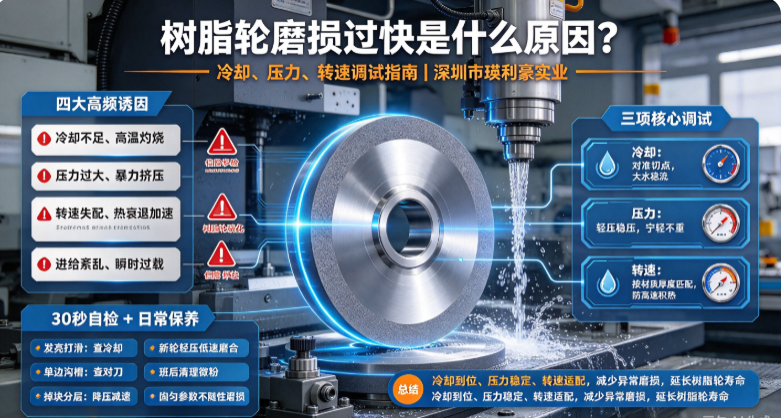
树脂轮磨损过快是什么原因?冷却、压力、转速调试指南
在玻璃深加工精磨工序中,树脂轮是修复粗磨刀纹、统一玻璃边部平整度、为抛光打底的核心耗材。不少加工厂普遍遭遇树脂轮异常磨损、局部偏磨、表层碳化打滑、提前钝化报废等问题,同款树脂轮使用寿命远低于行业标准,频繁换轮、停机调机不仅拉高耗材成本,还会造成量产节奏中断、玻璃批次品质波动。
大量一线实操验证:树脂轮90%以上的过快磨损,并非产品质量问题,而是工况参数错配与运维不规范导致。树脂结合剂耐热性、抗挤压性有限,对冷却、磨削压力、主轴转速、进给速度高度敏感,任意参数失衡都会引发耗材早衰。深圳市瑛利豪实业结合海量玻璃精磨量产案例,整理出这套可直接落地的调试排查指南,精准解决树脂轮快速磨损问题,兼顾加工品质与耗材延寿。
一、树脂轮快速磨损四大核心根源(车间高频通病)
区别于金刚轮、水松轮,树脂轮材质特性特殊,耐高温、抗暴力挤压能力偏弱,专属失效诱因清晰,对症排查即可快速解决问题。
1. 冷却不足、高温灼烧(首要元凶)
树脂结合剂最怕高温,磨削过程中缺水、水流偏移、喷嘴堵塞会形成干磨、半干磨工况,瞬间聚集的摩擦高温会直接软化、碳化树脂表层,导致结合剂把持力骤降,磨粒大面积脱落、轮体表层打滑钝化,出现分层磨损、快速变薄,使用寿命直接腰斩。浑浊冷却水含有的玻璃微粉,还会持续打磨轮体表面,加剧非正常磨损。
2. 磨削压力过大,暴力挤压磨损
部分车间为快速去除刀纹、提升加工效率,盲目加大精磨压力。树脂轮主打柔性精磨,无高强度承压能力,长期高压挤压会导致胎体形变、磨粒强行脱落,属于破坏性损耗,极易引发轮体偏磨、边缘崩损、局部沟槽,无法实现均匀良性磨损。
3. 转速工况不匹配,恶性循环损耗
转速过高会大幅提升摩擦热量,加速树脂热衰退,造成磨粒快速透支、表层碳化;转速过低则磨削力度不足、修纹效果差,工人往往通过加压补偿,形成“低速无力→高压磨损”的恶性循环,让树脂轮损耗速度翻倍。同时超额定转速运行,还会加剧轮体应力疲劳,加速老化失效。
4. 进给紊乱、瞬时负荷超标
进给速度过快、单刀磨削余量过大,会让树脂轮瞬时承载负荷超出设计极限,造成局部集中磨损;进给速度忽快忽慢、间歇性突击进给,会导致轮体受力不均,出现单侧偏磨、局部沟槽,整体磨损极不均匀,大幅缩短使用寿命。
二、冷却系统标准化调试(树脂轮延寿核心)
树脂轮养护核心不在于“淋水”,而在于精准定点降温、全程杜绝积热,规范冷却可解决70%的树脂轮早衰问题。
1. 喷水角度精准校准
喷嘴严禁侧面淋水、大范围洒水,必须精准对准树脂轮与玻璃的磨削切点,确保高温摩擦核心区被水流完全包覆,实时带走磨削热量,杜绝局部干磨积热。同时定期校正喷嘴位置,避免长期震动导致水流偏移。
2. 水量按需适配工况
薄玻璃(2–6mm家电玻璃)匀速精磨,保持中大水稳流,持续降温即可;厚玻璃、岩板二次精磨、高速量产工况,需全开大水冷却,强化散热能力,杜绝高温碳化;全程禁止小水流、断水加工。
3. 水路与水质运维规范
每日开机前清理堵塞、分叉的喷嘴,保证出水均匀通畅;定期更换、过滤冷却水,清除水体中的玻璃微粉、杂质,避免硬质颗粒打磨轮体、堵塞微孔,减少隐性磨损与热衰退问题。
三、磨削压力精准调试:杜绝高压暴力磨削
精磨工序核心是“修纹匀面”,而非“强力切削”,压力过大会直接透支树脂轮寿命,精准控压是耗材延寿的关键。
1. 标准量产压力基准
全程采用轻压稳压磨削,最优压力判定标准:粗磨刀纹快速淡化、玻璃边部平整无残留纹路,同时无挤压崩边、边位发白发热现象。压力遵循“宁轻不重”原则,杜绝无效高压损耗。
2. 压力异常对应故障
压力过高:树脂轮快速变薄、表层发亮打滑、玻璃边位发热发白、无磨削力度;
压力过低:精磨不彻底、刀纹残留,大幅增加后续抛光工序压力,影响成品通透度。
四、主轴转速适配调试:按材质、厚度精准匹配
转速直接决定摩擦产热与磨削效率,不同玻璃材质、厚度需匹配专属转速,杜绝一刀切调试,平衡品质、效率与耗材寿命。
1. 薄玻璃(2–6mm家电触控玻璃)
适配工况:中低转速 + 恒定轻压。低速可有效减少摩擦积热,避免树脂轮高温老化碳化,同时防止薄玻璃受压产生隐性微裂,兼顾良品率与耗材稳定性。
2. 厚玻璃/建筑玻璃(12mm以上)
适配工况:中转速匀速运行。小幅提升转速适配更大磨削余量,无需额外加压,在保证修纹效率的同时,避免高压、高速带来的双重损耗,实现稳定量产。
3. 绝对禁忌操作
严禁长时间超高转速空转、带料高速干磨,短时间内即可造成树脂轮表层碳化、结合剂失效,直接报废;严禁超磨轮额定转速运行,防止轮体应力过载、加速老化。
五、进给速度联动调试:杜绝瞬时过载磨损
转速、压力、进给速度必须联动匹配,单一维度提速必然导致树脂轮负荷超标,引发快速磨损。
1. 标准量产进给逻辑
全程匀速平稳进给,杜绝忽快忽慢、突击进给、停机滞磨;大余量修复磨削采用分层进给,不一次性超负荷切削,分散树脂轮瞬时受力,避免局部集中磨损。
2. 进给异常危害
进给过快:单刀切削量过大,树脂轮负荷超标,磨粒快速脱落、轮体透支;
进给过慢:磨削接触时间过长,持续积热升温,加速树脂热衰退,同时降低生产效率。
六、30秒快速自检:判断树脂轮工况是否异常
车间可快速对照判定,精准定位磨损异常原因,无需盲目调试、换轮:
1. 轮体表面发亮、光滑打滑、无切削力 → 冷却不足、高温碳化,立即调大水量、降低转速压力;
2. 局部沟槽、单边磨损严重、轮体偏磨 → 压力不均、对刀偏移、主轴抖动,重新校准对位与同轴度;
3. 轮体掉块、边缘破损、分层脱落 → 磨削压力过大、进给过猛,降压减速、平稳进给;
4. 整轮均匀变薄、磨损规整 → 工况正常,为良性标准磨损,无需调整参数。
七、日常保养规范,长效延长树脂轮使用寿命
1. 新轮上机必须轻压低速磨合,让轮体均匀出刃、适配工况,避免初期受力不均导致的偏磨、快速损耗;
2. 每日班后清理轮体表面玻璃微粉、残留污垢,防止粉尘干结堵塞微孔、加剧老化;
3. 量产固化参数,不随意调速、调压、调进给,保持工况稳定,减少耗材波动损耗;
4. 及时更换碳化、偏磨、变形的树脂轮,杜绝超期服役引发的品质问题与二次损耗。
八、瑛利豪专用树脂轮工况适配优势
针对玻璃精磨量产易磨损、易碳化痛点,瑛利豪优化树脂轮结合剂配比与金刚石磨粒排布,精准适配各类玻璃加工工况。产品胎体硬度适中、自锐性稳定,耐高温、抗挤压性能优于普通通用树脂轮,在标准冷却、压力、转速工况下,磨损均匀、不易打滑碳化。
既能高效修复粗磨残留刀纹、优化玻璃边部平整度,为抛光工序奠定优质基础,又能大幅延长耗材使用寿命,减少换轮频次与停机损耗,完美适配家电玻璃、建筑装饰玻璃、异形玻璃全品类精细化量产,助力工厂降本提质、稳定批次品质。



