
深圳市瑛利豪实业:CNC 异形玻璃加工:羊毛轮柔性抛光补偿量控制实操要点
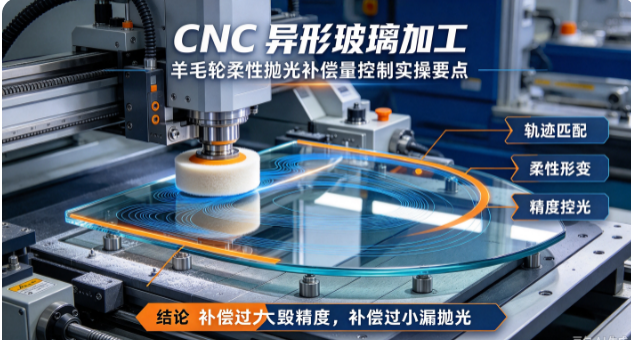
深圳市瑛利豪实业:CNC 异形玻璃加工:羊毛轮柔性抛光补偿量控制实操要点
在玻璃深加工中,CNC异形玻璃凭借曲面多变、造型定制化程度高,成为高端家装、卫浴、家具玻璃的核心品类。但绝大多数加工厂都面临同一个量产难题:CNC编程参数完美,磨边尺寸精准,抛光后却出现边角塌边、曲面抛空、弧度变形、高光厚薄不均。
很多师傅反复调试转速、进给速度、抛光压力,却始终无法根治瑕疵,归根结底是忽略了羊毛轮柔性补偿量这一核心关键。不同于硬性磨轮的固定切削轨迹,羊毛轮属于柔性抛光耗材,存在自适应形变区间,若补偿量参数匹配失衡,再精准的编程轨迹也会出现抛光缺陷。
深圳市瑛利豪实业深耕CNC异形玻璃抛光工艺多年,针对羊毛轮柔性特性,拆解补偿量控制核心原理、实操参数、调机逻辑与避坑要点,解决异形玻璃过抛、漏抛、变形、光泽不均等行业通病。
一、为什么CNC异形抛光,必须控制羊毛轮补偿量?
CNC设备编程轨迹为刚性固定路径,而羊毛轮是柔性可形变耗材,二者的适配差值,就是抛光补偿量。这也是异形加工区别于直边机、双边机量产的核心难点。
刚性磨轮磨削时形变极小,轨迹基本等同于加工尺寸;但羊毛轮在CNC高速贴合、压力接触过程中,会产生压缩形变、贴合偏移:
补偿量过大 → 羊毛轮过度压缩、柔性形变超标,尖角塌边、曲面过抛、弧度扁平化,玻璃造型尺寸失真;
补偿量过小 → 羊毛轮贴合不足、悬空接触,曲面漏抛、死角抛不到、明暗接刀痕严重,镜面通透度不达标。
可以说:CNC异形玻璃抛光的成品精度,一半靠编程,一半靠羊毛轮补偿量精准控制。
二、羊毛轮柔性抛光补偿量核心原理
羊毛轮并非整体均匀形变,在CNC异形加工中,不同曲面、转角、弧度位置的形变程度完全不同:平缓曲面形变均匀、转角死角形变挤压、窄边位置受力集中。
瑛利豪通过大量现场实测总结:羊毛轮补偿量本质是耗材柔性形变余量与CNC轨迹的动态匹配值,核心作用是抵消羊毛轮压缩量,让柔性抛光轨迹精准贴合异形轮廓,既保证全域抛亮,又不破坏玻璃原有造型精度。
常规通用羊毛轮弹性紊乱、形变无规律,无法精准匹配补偿参数,这也是很多工厂CNC抛光批量不稳定、调机难度大的核心原因。瑛利豪CNC专用羊毛轮采用可控柔性配方,形变均匀、回弹稳定,让补偿量可调、可控、可标准化。
三、细分工况:羊毛轮补偿量实操标准参数(落地可用)
针对不同玻璃厚度、曲面弧度、造型复杂度,整理出CNC异形抛光专属补偿量区间,适配绝大多数加工工况,直接落地调机:
1、大曲面、平缓圆弧异形玻璃(弧度≥R30)
适配耗材:高密度加厚羊毛轮,支撑性强、形变均匀
标准补偿量:0.15mm–0.25mm
实操逻辑:大曲面接触面广、受力均匀,羊毛轮压缩量稳定,适中补偿可实现全覆盖匀抛,杜绝局部悬空发雾、光泽斑驳,保证曲面镜面通透均匀。
2、中小弧度、常规转角异形玻璃(R10–R30)
适配耗材:中软弹性均衡款羊毛轮
标准补偿量:0.10mm–0.15mm
实操逻辑:转角位置易挤压形变,小幅精准补偿即可贴合边角轮廓,避免补偿过大导致尖角塌边、圆弧变形,平衡抛光亮度与造型精度。
3、窄边、小死角、复杂多折角异形小件(R≤10)
适配耗材:细绒高弹羊毛轮
标准补偿量:0.05mm–0.10mm
实操逻辑:复杂死角空间狭小,羊毛轮极易过度压缩,极小补偿量精准适配,既能深入死角抛净细微雾感,又能彻底杜绝过抛塌角、尺寸偏差。
4、超薄玻璃(3–6mm)异形抛光
通用补偿下调20%:薄板脆性大、受力敏感,形变容错率极低,需减小补偿量、降低贴合压力,防止玻璃受力变形、崩边开裂。
四、补偿量搭配实操要点(杜绝90%抛光不良)
1、新轮、旧轮差异化补偿调机
全新羊毛轮蓬松度高、形变大,补偿量需减小0.03–0.05mm;使用一段时间后的稳定期羊毛轮弹性均匀,按标准参数执行;老化板结羊毛轮形变僵硬,无需微调,直接更换,避免抛光失效。
2、转速与补偿量联动匹配
CNC异形抛光标准转速800–1200r/min:转速偏高时,羊毛轮离心形变增大,需适当降低补偿量;转速偏低时贴合压力不足,可小幅上调补偿,保证抛光均匀度。
3、严禁全程统一补偿参数
同一件异形玻璃包含曲面、转角、窄边、死角,全程单一补偿量必然出现局部瑕疵。复杂工件建议分段设置补偿,不同弧度区域匹配对应参数,实现全域精准抛光。
4、前置基面决定补偿效果上限
CNC精磨后残留刀纹、凹凸不平,单纯调整羊毛轮补偿量无法修复。必须保证树脂轮、水松轮前置工序平整均质,羊毛轮仅负责镜面提亮,不承担修型去纹任务。
五、常见故障对应补偿量问题排查
1、异形尖角塌边、圆弧变扁:补偿量过大、羊毛轮过度压缩 → 下调补偿值,更换高支撑性羊毛轮
2、曲面局部发雾、抛不亮:补偿量过小、贴合悬空 → 小幅上调补偿,增大曲面贴合覆盖率
3、边角明暗分层、接刀痕明显:分段补偿差值过大、形变不统一 → 统一区间参数,微调过渡衔接值
4、抛光后尺寸偏差超标:柔性形变失控、补偿参数与耗材不匹配 → 更换可控弹性羊毛轮,重置标准补偿区间
六、瑛利豪CNC专用羊毛轮:让异形抛光补偿更精准
针对CNC异形玻璃抛光补偿难、参数乱、良品率不稳定的痛点,深圳市瑛利豪实业定制研发CNC异形专用梯度柔性羊毛轮,彻底解决柔性耗材适配难题:
1、可控弹性形变:摒弃普通羊毛轮弹性紊乱问题,形变均匀稳定,补偿参数可调可控,适配标准化CNC调机;
2、梯度分型适配:细分高支撑、高弹性、细绒多款型号,覆盖大小曲面、宽窄边角、厚薄玻璃全场景;
3、不易板结不掉毛:耐高温纤维材质,高速抛光不易热硬化,无浮毛、无结块,杜绝二次划伤,镜面质感纯净;
4、工艺配套落地:提供不同工况标准补偿参数表、转速压力搭配方案,一对一协助工厂调机,快速稳定量产良品率。
七、总结
CNC异形玻璃抛光的核心难点,不在于抛光亮度,而在于柔性羊毛轮形变与刚性编程轨迹的精准匹配。补偿量过大毁精度、补偿量过小毁品相,只有贴合曲面工况、匹配耗材弹性的精准补偿,才能同时保住玻璃造型尺寸与镜面粉质。
标准化补偿参数+专用柔性羊毛轮,是解决异形玻璃过抛、漏抛、变形、光泽不均的最优落地方案。深圳市瑛利豪实业专注CNC异形抛光耗材与工艺优化,以精准耗材+实操工艺指导,助力各大玻璃工厂攻克高端异形订单量产难题。



