
小批量异形玻璃精加工,磨轮套装灵活搭配思路分享
小批量异形玻璃精加工,磨轮套装灵活搭配思路分享
异形玻璃精加工是玻璃深加工里最考验 "搭配功底" 的工序。圆弧、倒角、腰形、斜边、异型边框…… 每一种轮廓都对应不同的磨削量与表面要求。小批量多品种订单尤其棘手:批量小、换型频繁、利润薄,磨轮选不对,要么加工不出效果,要么成本居高不下。
深圳市瑛利豪实业结合多年磨轮配套经验,分享一套小批量异形玻璃精加工的磨轮套装灵活搭配思路,帮助工厂在多品种、小批量工况下,用有限的磨轮库存覆盖更多加工需求。
一、小批量异形精加工的三大痛点
异形玻璃订单多为定制件,与大批量直线磨边相比,加工条件更复杂:
- 轮廓复杂,单一磨轮难兼顾:直线、圆弧、斜边、倒角交替出现,需要不同硬度与粒度的磨轮组合;
- 批量小,换型频繁:一批货可能只做几十片,磨轮刚进入最佳状态就要换规格,专用磨轮投资回报低;
- 表面要求高,调机时间紧:异形件外观面多,抛光要求高,但留给试机调参的时间非常有限。
小批量工况下,磨轮搭配的核心目标不是 "用最贵的轮",而是**用最少的轮数,覆盖最多的工序与材质**。
二、磨轮套装搭配的总体思路
粗成型:金刚轮打头阵
粗成型是磨轮套装的第一道关口。选用中等粒度金刚轮,快速去除余量、做出基本轮廓,切削力强又不至于留下过深刀痕,给后道精磨减轻压力。异形轮廓变化处注意进给均匀,防止局部过切。
中精磨:树脂轮细化表面
粗磨之后用树脂轮承接,把表面纹路进一步细化,为后续抛光打好基础。异形圆弧段要特别留意进给压力,让轮体平稳跟随曲线,避免局部磨削量不均造成的波浪纹。
倒角护边:橡胶轮柔性兜底
异形件尖角、薄边最容易崩边。橡胶轮凭借弹性缓冲,柔性接触边缘轮廓,把刚性冲击化解为连续柔和的磨削,显著降低微崩边概率,是异形件边缘保护的关键一环。
细化整平:水松轮过渡
精磨后表面仍有细微纹路,直接上羊毛轮往往抛不亮。水松轮质地细腻,先把表面整平过渡,弱化残留细纹,为镜面抛光创造干净平整的基面。
镜面终抛:羊毛轮提亮
最后一道用羊毛轮做终抛,纤维致密、接触柔和,快速提升光泽度,实现高镜面效果。异形曲面处注意轮压贴合,保证整个轮廓亮度均匀。
同工序预留 "软中硬" 几档选择
小批量订单玻璃材质跨度大:可能这一批是普通白玻,下一批是超白玻璃、家电面板甚至岩板。与其为每种材质单独备轮,不如在粗磨、精磨、抛光各层预留软硬两到三档,通过快速换轮适配不同材质,减少专用磨轮库存。
优先选 "通用性强" 的规格
小批量工况不追求极致单工序性能,而追求一套轮能打多种仗。优先选择孔径、厚度适配本机台的通用规格磨轮,避免为某个特殊轮廓专门定制冷门规格,造成库存积压。
三、典型异形件的搭配示例
圆弧 / 腰形玻璃面板:轮廓连续弯曲,重点在圆弧段磨削均匀。粗磨用中等粒度金刚轮成型,精磨用软质树脂轮跟随圆弧,倒角处用橡胶轮护边,抛光用水松轮加羊毛轮。圆弧段适当降低进给速度,保证轮体充分贴合曲面。
异形斜边装饰玻璃:斜边角度固定、外观要求高。粗成型用金刚轮快速出斜边,中磨用树脂轮整平斜边面,再以水松轮细化、羊毛轮终抛。斜边处注意轮压方向,避免局部亮暗不均。
薄玻璃异形件:薄玻璃刚性差,最怕崩边与翘曲。全程降低进给压力,粗磨粒度不宜过粗,倒角与边缘护边优先选用软质橡胶轮,抛光轮压力放轻,防止加工变形。
四、小批量工况的实操建议
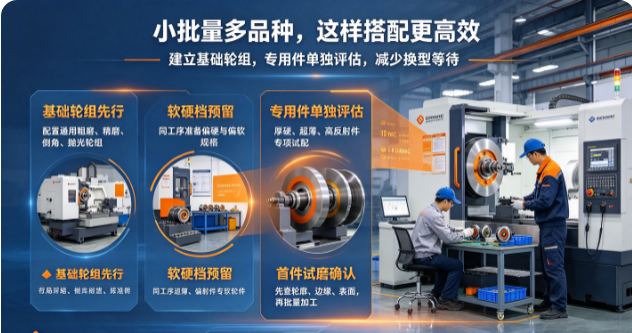
- 建一套 "基础轮组":每种工序各备 1—2 个通用规格,应对 80% 的常规异形订单;
- 专用件单独评估:遇到特殊轮廓或高要求外观件,再针对性补配磨轮,避免过度备货;
- 同批次换轮组:切换订单时尽量整组更换,保持工序间磨损节奏一致,减少调机时间;
- 留试样验证空间:新订单先试磨几片确认效果,再批量上机,小批量尤其要控制首件风险。
五、总结
小批量异形玻璃精加工,拼的不是单一磨轮性能,而是整套磨轮搭配的灵活性与适配能力。瑛利豪实业提供金刚轮、树脂轮、橡胶轮、水松轮、羊毛轮全品类磨轮,规格齐全、批次稳定,可配合小批量多品种订单灵活组套,并根据玻璃材质、厚度、轮廓与设备情况提供选型与工艺调试建议,帮助玻璃加工厂用精简的磨轮库存,覆盖更多异形加工需求。



