告别样板即巅峰,玻璃工厂更加看重耗材批量加工一致性
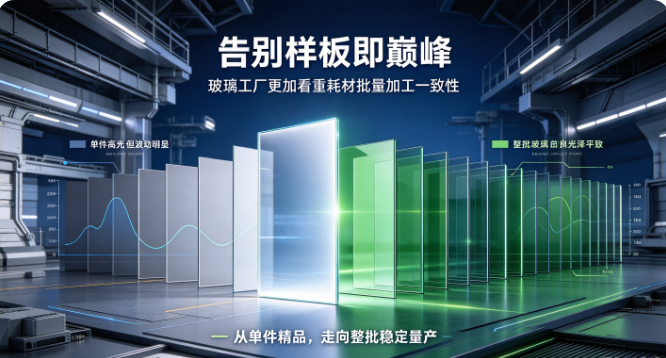
告别样板即巅峰,玻璃工厂更加看重耗材批量加工一致性
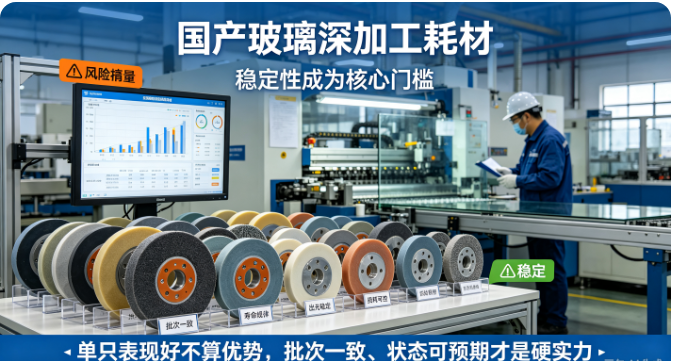
很多玻璃加工厂都有过类似经历:打样时光泽透亮、边缘整齐,客户一看就满意;可一旦上了批量生产线,做着做着光泽就开始飘——前五十件镜面般光亮,做到第五百件发雾、色差、局部抛不透,整批产品只能挑拣返工。这种"样板即巅峰、量产就翻车"的现象,正在成为制约工厂承接高端订单的关键瓶颈。
问题出在哪?往往不在设备,也不在师傅手艺,而在耗材——磨轮的性能衰减曲线,决定了批量加工能不能保持一致。
一、样板好看不难,批量稳定才是真本事
打样阶段,磨轮是全新的,基体弹性刚好、磨粒锋利,加上师傅全程盯着,抛光效果自然出彩。但批量生产是一场马拉松:连续开机几个班次、几千上万件玻璃走下来,磨轮经历磨损、温度上升、玻璃微粉附着、基体弹性衰减,每一个变量都会悄悄改变抛光状态。
如果一支磨轮在前两小时表现完美,三小时后光泽就开始下滑,那它只是"样板轮",不是"量产轮"。高端家电玻璃、卫浴玻璃的订单,客户验的是整批一致性,不是某一件精品。工厂真正需要的,是一支从第一件到最后一件、从开班到换班都能稳定输出的磨轮。
二、批量一致性差,耗材是核心变量
玻璃抛光明暗色差、光泽漂移,表面上看是工艺问题,追溯下去往往能落到耗材身上:
- 基体弹性衰减快:橡胶轮连续加工后受热变软或硬化,贴合压力变化,曲面抛光接触不再均匀,光泽逐步走低。
- 轮面板结堵塞:玻璃微粉和冷却液混合物附着在磨轮孔隙中,有效磨削面积下降,抛光效率持续衰减,发雾发蒙。
- 磨粒脱落不均:磨轮粒度分布不均或结合剂强度不够,磨损后出刃不一致,同一支轮子前后抛光状态差异明显。
- 批次间差异:不同批次磨轮硬度、弹性存在波动,换批后工艺参数要重新调,产线被迫反复试错。
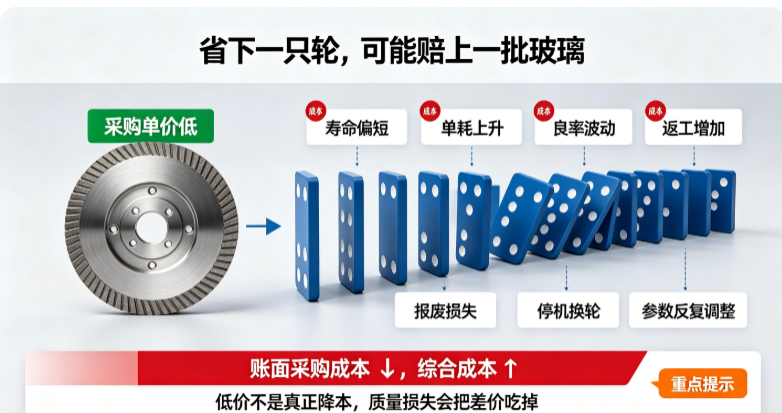
这些问题单独看都不大,但叠加在连续量产中,就会形成"越做越差"的趋势线,直接拉高不良率和返工成本。
三、瑛利豪的思路:让磨轮跟着产线走,而不是让产线迁就磨轮
深圳市瑛利豪实业在服务玻璃工厂的过程中发现,客户抱怨最多的不是某支轮子"抛不亮",而是"今天抛得好、明天又不行"。针对批量一致性这个核心诉求,瑛利豪从产品和服务两端入手:
产品端,优化橡胶抛光轮基体配方与孔隙结构,提升抗板结能力与热稳定性,让磨轮在连续加工中保持弹性和磨削效率,延缓性能衰减曲线。金刚轮、树脂轮、水松轮、羊毛轮各工序产品同样严控批次稳定性,缩小不同批次间的硬度和粒度波动。
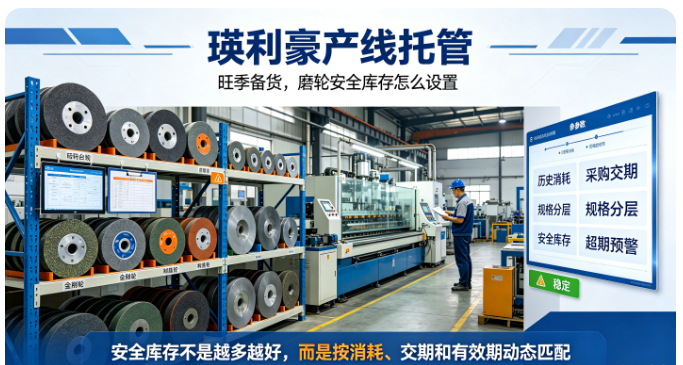
服务端,技术人员不下限在卖货,而是跟着产线跑:记录每支磨轮在实际工况下的寿命拐点、光泽衰减节奏、换轮周期,帮工厂建立耗材使用台账。当某批磨轮出现早期衰减信号,提前预警并调整参数或备货,避免产线被动停摆。
四、工厂视角:一致性决定能不能接高端单
对玻璃深加工企业来说,耗材批量一致性不是锦上添花,而是接单门槛。高端家电品牌、头部卫浴企业在选供应商时,验厂重点看的是:你的良品率波动曲线是什么样?连续三个月批次光泽差异有多大?能不能按订单稳定交付?
一支衰减慢、批次稳的磨轮,表面上是耗材,实际上是工厂品控体系的底层支撑。它减少的不只是报废率,更是客户验厂时的信心分。当工厂能拍胸脯说"我这条线做出来的每一片都一样",高端订单自然接得住。
五、总结
玻璃深加工行业正在告别"打样靠老师傅、量产靠运气"的粗放阶段,进入比一致性、比稳定性的精细化竞争时代。磨轮作为持续消耗的关键耗材,其批量表现直接定义了工厂的交付能力。瑛利豪愿意做的,就是和工厂一起,把"样板精品"变成"整批精品",让每一件出厂玻璃都对得起客户的高端定位。