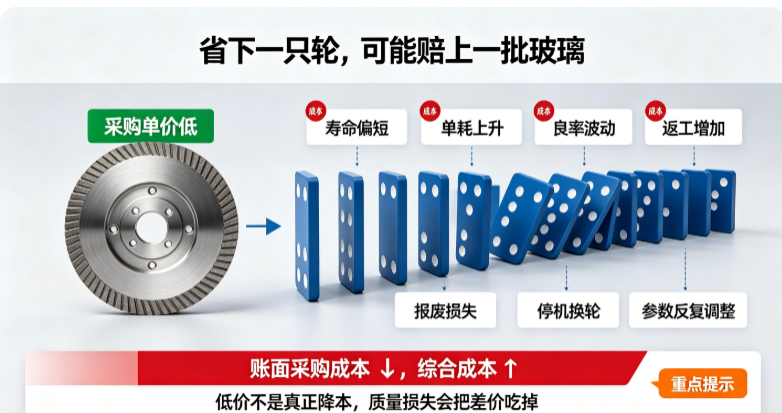
玻璃深加工进入稳定量产时代,耗材耐久性成为核心竞争力
玻璃深加工进入稳定量产时代,耗材耐久性成为核心竞争力
玻璃深加工行业正在经历一个阶段性转变:过去拼的是谁能接更多单、上更多设备、产线转得更快;现在拼的是谁能在连续量产中保持稳定——批次光泽一致、不良率可控、换轮周期可预测。这个转变背后,耗材耐久性从一个"采购成本项"上升为工厂的"核心竞争力项"。
一、从"能做"到"稳做":行业竞争阶段变了
十几年前,玻璃深加工是一个产能驱动行业。有一台双边机、一条磨边线,就能接订单赚钱。设备稀缺、需求旺盛,工厂不需要太关心磨轮能用多久、衰减曲线如何,因为产能本身就是壁垒。
今天完全不同。设备普及、产能过剩、客户要求升级,工厂之间的差距不再是谁有机器,而是谁能在三班倒、连续一个月量产中把品质稳住。家电玻璃客户要的是百万片级一致交付,卫浴品牌要的是整柜镜面无差别,建筑装饰项目要的是几百片异形玻璃光泽统一。
这种要求下,磨轮耐久性——也就是一支轮子从装上去到换下来,能稳定工作多少小时、衰减多慢、中间要不要修整——直接变成了量产能力的一部分。
二、耐久性不只是"用得久",是"稳得久"
很多人理解耐久性,就是一支轮子磨多少件玻璃才报废。这只说对了一半。真正决定量产价值的耐久性,是三层叠加:
- 有效抛光寿命长:不是总加工量最大,而是在目标光泽以上的工作时长最长。有的轮总数大但中间衰减快,前段亮后段暗,实际有效区间短。
- 衰减曲线平缓:从初抛到末期,光泽是缓慢下滑的,不是突然跳水。工厂可以根据衰减节奏预判换轮时机,而不是做着做着才发现不合格。
- 抗环境干扰强:连续加工发热、冷却液水质波动、玻璃批次差异,这些工况变化下性能不明显波动。耐久性差的轮,夏天和冬天表现不一样,换水和不换水表现不一样。
三层合在一起,才是工厂量产时真正需要的"耐久性"。它让排产可以计划、换轮可以预判、品质可以预期。
三、耐久性差,量产节奏全被打乱
一支耐久性不足的抛光轮,对工厂量产节奏的破坏是连锁的:
- 计划外停机:轮子提前衰减,当班生产计划被打断,紧急换轮、重新调机,后面的订单全部顺延。
- 品质波动:轮子后半段光泽下降,产出的玻璃需要全检挑拣,质检人力翻倍。
- 物料混乱:换轮频繁,备件库存忽高忽低,采购要频繁紧急下单,供应链紧张。
- 客户信心受损:某一批产品光泽偏暗,虽然只是整批中的一小部分,但客户验收时按整批判定,信任打折。
反过来,耐久性好的耗材让工厂的排产表是一张"可预期的表"——周几换轮、每轮跑多少件、光泽区间多少,全部有数据支撑。这种确定性,在高端订单竞争中就是议价权。
四、国产磨具在耐久性上的突破方向
过去提到耐久性,行业默认进口磨具更胜一筹。但近几年,国产磨具企业在耐久性上的进步是实质性的。以深圳市瑛利豪实业为代表的厂商,从几个方向做突破:
基体配方优化:调整橡胶弹性体的交联密度和耐热性,让轮面在连续高温工况下不软化、不板结,延长有效抛光窗口。
磨粒结合剂改进:让磨粒出刃均匀、脱落节奏稳定,避免早期掉粒导致的性能骤降。
孔隙结构调控:优化排屑和散热通道,减少玻璃微粉堵塞,让轮面在长时间加工中保持有效磨削面积。
批次一致性管控:从原料到成品建立抽检标准,缩小批次间硬度、弹性、粒度波动,让"这支轮的耐久性"等于"下支轮的耐久性"。
这些工作的方向很明确:不是让一支轮更贵,而是让每一支轮的耐久表现可复制、可预期。
五、工厂怎么评估一支轮的耐久性
建议工厂在试轮阶段,不要只看"新轮抛得亮不亮",而是跟踪以下数据:
- 连续加工多少件后光泽开始下降?
- 从首件到换轮,光泽衰减幅度是多少?
- 中间要不要修轮?修几次?
- 不同批次、不同季节工况下,衰减节奏是否一致?
- 换轮后重新调机需要多长时间?
把这些数据记录下来,一支轮的真实耐久性才看得见。采购比价时,比的就不只是单价,而是每元钱买到的有效抛光时长。
六、总结
玻璃深加工进入稳定量产时代,比的不是谁开机时间长,而是谁在长时间开机中品质不漂移。耗材耐久性从一个采购话题,变成了工厂交付能力、客户信任和议价权的底层支撑。国产磨具正在这一点上持续补课,谁能让工厂的量产节奏更稳,谁就能在高端订单竞争中站住脚。