
薄钢化玻璃倒角工艺:金刚轮粒度 + 橡胶轮减震组合
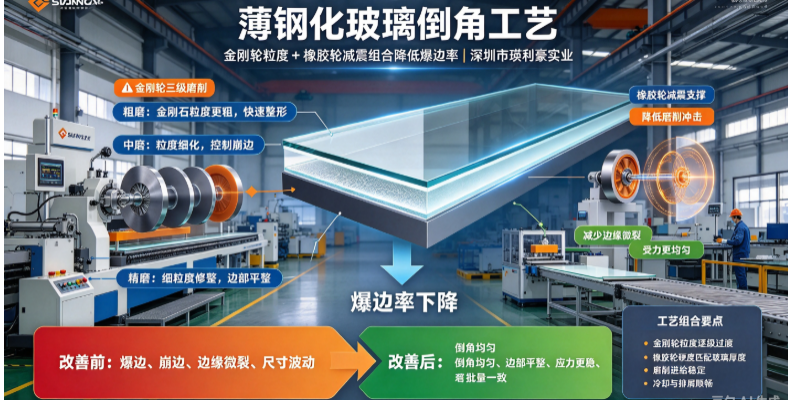
薄钢化玻璃倒角工艺:金刚轮粒度 + 橡胶轮减震组合
薄钢化玻璃(通常指3~6mm厚度)在磨边倒角工序中,爆边是最让车间头疼的问题之一。玻璃厚度小、脆性大,倒角时边角部位应力集中,金刚轮切削力稍大或振动稍强,就容易出现边角崩裂、缺口、锯齿状爆边。很多加工厂反复调整磨轮粒度和进给速度,爆边率还是降不下来,往往忽略了橡胶轮压紧减震这一关键环节。
实际上,薄钢化玻璃倒角爆边不是单一因素造成的,而是磨轮切削力、振动冲击、压紧稳定性三者叠加的结果。要用金刚轮粒度组合控制切削强度,用橡胶轮减震吸收冲击,两者配合才能从根本上降低爆边率。
01 为什么薄钢化玻璃倒角容易爆边
要解决爆边问题,先要搞清楚爆边是怎么产生的。薄钢化玻璃倒角时,边角部位有三个特点让它特别脆弱。
一是厚度小,支撑弱。3~6mm的玻璃本身刚性不足,倒角时边角部位悬空或支撑不够,磨轮一压就容易产生弹性变形,切削力超过玻璃边缘强度就崩裂。
二是钢化后脆性高。钢化玻璃经过热处理,表面压应力层让整体强度提高,但边角部位应力分布复杂,磨削时如果振动大、冲击强,很容易从边角开始产生微裂纹,进而扩展成爆边缺口。
三是倒角角度小,受力集中。倒角通常是45度小角度加工,磨轮与玻璃接触面积小,单位面积上的切削力和压强都很大,边角部位承受的应力比直边磨边高得多。
这三个特点叠加,导致薄钢化玻璃倒角对磨轮锋利度、切削稳定性和设备振动都非常敏感。粒度太粗,切削力大,直接崩边;粒度太细,切削效率低,反复磨削积热,也会诱发微裂纹。振动大了,边角受冲击爆边;压紧不稳,玻璃位移,同样爆边。
02 金刚轮粒度选择:粗中精逐级细化
薄钢化玻璃倒角不能用单一粒度的金刚轮一次成型,要采用粗磨、中磨、精磨逐级细化的粒度组合,每一级控制不同的切削深度和表面纹路,逐步把边角修整齐。
粗磨开边:#120~#180粒度。第一道工序主要是把倒角形状快速成型,去掉边角毛刺和多余余量。粗磨轮粒度不能太粗,#80以下的粗轮切削力太强,薄玻璃扛不住,容易直接崩大块。#120~#180粒度既能保证开边效率,又不会因为切削力过大造成大面积爆边。粗磨进给速度可以稍快一点,但压力要轻。
中磨修形:#240~#320粒度。第二道工序修整粗磨留下的深纹路,把倒角面的平整度提上来。中磨轮的作用是把粗磨造成的微裂纹和深刀纹磨掉,为精磨打底。中磨阶段压力要比粗磨更轻,避免在已经有微裂纹的边角上再加压,把裂纹扩大。
精磨抛光:#400~#600粒度。第三道工序把倒角面修到光洁,消除肉眼可见的纹路。精磨轮粒度细,切削力小,主要是均匀修光,不需要大压力。薄玻璃倒角到精磨阶段已经不需要再去除多少余量,轻压慢走就能达到效果。
三级粒度逐级细化,每一级只做自己该做的事:粗磨快速成型,中磨修形去纹,精磨抛光提亮。不要指望用一道轮直接从毛坯抛到镜面,那样切削力集中在一道工序,爆边率必然高。
03 橡胶轮减震:薄玻璃倒角的隐形关键
很多车间把橡胶轮只当成压紧轮,觉得只要能把玻璃压住就行。但在薄钢化玻璃倒角工序,橡胶轮的减震性能直接决定爆边率高低。
金刚轮高速磨削时,磨粒间歇性切入玻璃,会产生高频微振动。厚玻璃刚性大,这点振动影响不大;但薄钢化玻璃边角脆弱,同样的振动传到边角,就可能诱发微裂纹扩展成爆边。橡胶轮压紧在玻璃上,如果弹性合适,就能吸收大部分磨削振动,让边角部位保持稳定,不受冲击。
橡胶轮减震效果好不好,关键看三个方面。
硬度匹配。薄玻璃倒角要用偏软一点的橡胶轮,硬度比厚玻璃磨边用的轮子低一档。偏软的橡胶轮弹性好,减震能力强,能更好地吸收磨削振动。但也不能太软,太软了玻璃定位不稳,反而容易跑偏。薄钢化玻璃倒角推荐中等偏软硬度的橡胶轮,压紧时手能感觉到明显弹性阻力。
表面贴合度。橡胶轮表面要和玻璃边缘均匀接触,不能局部硬顶、局部悬空。表面有偏磨沟槽的橡胶轮,压紧时压力分布不均,反而会造成局部应力集中,诱发爆边。换轮前检查轮面状态,有偏磨、凹槽的及时更换。
压力控制。薄玻璃倒角不能用大压力压紧。压力太大,橡胶轮被压死,弹性缓冲层失效,减震能力直线下降;压力太小,玻璃定位不稳,磨削时轻微位移也会爆边。以玻璃不跑偏、手推有轻微弹性阻力为准。
04 组合工艺参数要点
金刚轮粒度组合和橡胶轮减震配合,还要配上合适的工艺参数,才能把爆边率压到最低。
进给速度:逐级递减。粗磨可以稍快,中磨放慢,精磨更慢。薄玻璃倒角进给速度比厚玻璃慢一档,避免快速切削时冲击过大。
磨削压力:从轻到轻,全程轻压。薄钢化玻璃倒角全程都要轻压,不要粗磨重压、精磨轻压。粗磨阶段重压最容易爆边,因为粗磨纹路深、切削力大,再加上压力大,边角直接崩裂。
冷却水:充足且对准磨削点。薄玻璃导热差,磨削积热会造成边角热应力微裂纹。冷却水要充足,喷嘴对准磨轮与玻璃的接触点,及时带走热量。冷却不到位的话,哪怕磨轮粒度和压力都对,也可能因为热应力爆边。
磨轮转速:中速稳定。转速太高,振动大;转速太低,切削效率差,反复磨削积热。中速运转最稳定,振动小,切削均匀。
05 实操调试:爆边率高时怎么排查
如果你的车间薄钢化玻璃倒角爆边率偏高,可以按以下顺序排查调整:
- 先查橡胶轮:轮面有没有偏磨沟槽?硬度是不是太硬?压紧压力是不是过大?橡胶轮状态不对,调磨轮粒度没用。
- 再查粒度组合:粗磨轮是不是太粗?有没有跳过中磨直接精磨?逐级细化不能省工序。
- 查参数:进给是不是太快?压力是不是太重?冷却是不是够?
- 查设备状态:主轴跳动是不是超标?导轨有没有间隙?设备本身振动大,再好的耗材也救不了。
很多车间一看到爆边就换更细的磨轮,结果爆边没解决,效率还降了。实际上,先从橡胶轮减震和设备状态查起,往往能快速找到问题根源。
06 瑛利豪薄玻璃倒角配套方案
深圳市瑛利豪实业针对薄钢化玻璃倒角工序,提供金刚轮+橡胶轮配套组合方案。金刚轮按#120~#600粒度分级配套,每一级配方优化,切削锋利度均匀,减少局部过切;橡胶轮采用中等偏软硬度配方,减震缓冲性能好,贴合均匀,专门适配薄玻璃倒角压紧需求。
技术团队会根据客户的玻璃厚度、设备型号和倒角角度,推荐具体的磨轮搭配和参数组合,帮助加工厂快速把爆边率降下来,同时保证倒角面光洁度。
薄钢化玻璃倒角爆边不是难题,关键是把磨轮粒度组合和橡胶轮减震这两件事配合好。粗磨不贪快、精磨不贪力、橡胶轮减震到位,爆边率自然就下来了。



