
玻璃深加工换轮调试避坑:新磨轮跑合工艺,减少前期报废
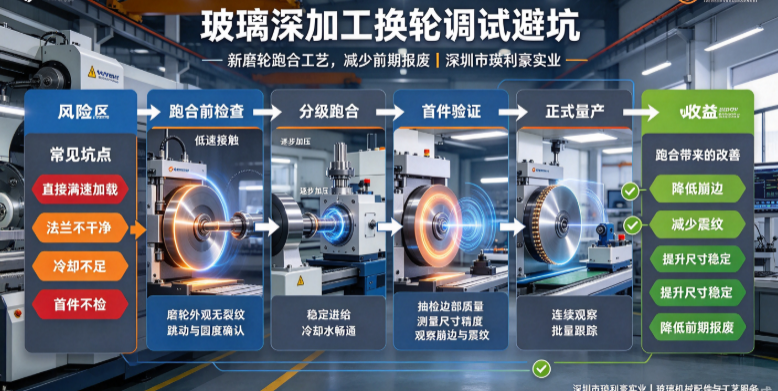
换磨轮是玻璃深加工车间最频繁的操作之一。很多车间换轮的习惯是:拆旧轮、装新轮、调一下位置,直接开线满速生产。结果往往是:新轮上机头几个班次,玻璃边部崩边多、刀纹不均匀、抛光亮度忽高忽低,一批玻璃下来报废不少。等磨轮"跑顺"了,品质才慢慢稳定。
这个"跑顺"的过程,其实就是新磨轮的跑合期。跑合期越长、跑合方式越粗糙,前期报废就越多。很多人以为是磨轮质量不好,实际上是新磨轮没有经过正确的跑合,直接满负荷运转,工作面状态不稳定。
深圳市瑛利豪实业结合一线量产经验,整理出新磨轮跑合的标准工艺,帮助加工厂缩短磨合期、减少前期报废。
01 为什么新磨轮需要跑合
新磨轮刚出厂的时候,工作面并不是完全均匀锋利的。不管是金刚轮、树脂轮还是抛光轮,刚装到设备上时,磨轮表面和玻璃之间的接触状态是"不完全贴合"的。
以金刚轮为例,新轮的金刚石磨粒刚从结合剂里露出来,高低不一,有的磨粒突出多、有的突出少。直接满速满压切削,突出多的磨粒受力大,很快就会崩断或脱落,导致轮面快速磨损、切削不均匀。磨粒脱落不均匀,玻璃边部就会出现深浅不一的刀纹和崩边。
树脂轮和抛光轮也一样。新轮工作面表面有一层加工残留,不是最佳抛光状态。直接重压抛光,容易出现局部过热、抛光不均匀,玻璃表面发雾、亮度不一致。
跑合的本质,就是用轻压力、低进给的方式,让新磨轮工作面和玻璃之间逐渐形成均匀稳定的接触。让突出的磨粒先磨掉一部分,让轮面和玻璃的接触面积逐步扩大,等整个工作面都均匀参与切削了,再提升到正常参数,品质就稳了。
02 新磨轮初期常见问题
不跑合直接满负荷生产,新磨轮初期容易出现以下问题。
崩边率高。新轮磨粒高低不均,局部切削力过大,玻璃边部容易崩裂。尤其是薄玻璃和钢化玻璃,崩边更明显。
刀纹深浅不一。轮面接触不均匀,有的地方切得深、有的地方切得浅,磨出来的边部纹路不均匀,后续抛光很难修掉。
抛光亮度不稳定。水松轮、羊毛轮新轮上机,抛光面不均匀,玻璃表面有的地方亮、有的地方暗,抛光一致性差。
磨轮异常磨损。局部受力过大的磨粒快速脱落或磨损,轮面很快就磨偏、磨出沟槽,使用寿命反而缩短。
这些问题往往持续一两个班次甚至更长时间,直到磨轮工作面自然磨均匀了才好转。这段时间的报废和返工,就是换轮调试的隐形成本。
03 标准跑合工艺流程
正确的跑合不是简单"空转几圈",而是分阶段逐步加载。瑛利豪技术团队建议按以下流程操作。
第一步:检查安装精度。装新轮之前,先检查磨轮座、法兰盘、主轴的状态。轮座有磨损、法兰盘不平整、主轴跳动超标的话,跑合也白跑。安装后手动转动磨轮,看有没有明显偏摆。
第二步:低压低速空磨。不装玻璃,或者用废玻璃,低压低速空磨几分钟,让磨轮先转起来,确认没有异常晃动和异响。
第三步:轻压慢走进料。用正常生产的玻璃,但压力调到正常的50%~60%,进给速度降到正常的60%~70%。连续磨几片到十几片,让新轮工作面逐步接触玻璃。
第四步:逐步提升参数。跑合一二十片之后,如果玻璃边部状态稳定、没有明显异常崩边和刀纹,再把压力和进给逐步提到正常水平。不要一步到位,分两到三次调整,每次调整后磨几片观察效果。
第五步:正常生产前抽检。参数回到正常水平后,先磨几片检测品质——边部光洁度、有没有崩边、刀纹均匀度。确认没问题了,再正式开线生产。
整套跑合流程下来,大概需要半小时到一小时。相比跑合期报废的玻璃成本,这个时间投入非常值得。
04 不同磨轮的跑合要点
不同类型的磨轮,跑合要点略有不同,不能一套流程通用。
金刚轮(粗磨、精磨):重点是低压慢走,让磨粒均匀出刃。新金刚轮跑合压力不要太大,压力大了突出的磨粒直接崩断,轮面很快就不平整。进给速度也放慢,让每颗磨粒都有时间均匀参与切削。
树脂轮(精磨):重点是冷却充足。新树脂轮刚开始磨削时发热量大,如果冷却跟不上,树脂结合剂容易局部软化碳化,轮面很快就打滑。跑合阶段要保证冷却水充足,喷嘴对准磨削点。
水松轮(中抛):重点是先通水浸润。新水松轮微孔是干的,直接抛光容易因为储水不足导致摩擦发热。跑合前先通水让轮面充分浸润,再轻压慢抛,让微孔逐步储水均匀。
羊毛轮(终抛):重点是低压轻压。新羊毛轮纤维比较挺,直接重压会因为纤维压死而失去弹性。跑合阶段轻压慢抛,让羊毛纤维逐渐贴合玻璃表面,抛光效果会更均匀。
05 跑合期监控要点
跑合不是走一遍流程就行,过程中要注意观察几个关键信号。
- 听声音:磨轮磨削声音应该均匀平稳。如果出现刺耳的摩擦声、周期性的"咯噔"声,说明安装有问题或者轮面接触不均匀,停下来检查。
- 看火花/碎屑:粗磨阶段看玻璃碎屑是不是均匀。碎屑粗细不一、局部特别粗,说明轮面接触不均,继续低压跑合。
- 摸温度:磨轮和玻璃磨削点附近温度应该温和,不烫手。如果很快就发烫,说明压力太大或者冷却不足,降参数。
- 查玻璃边部:每磨几片就检查边部状态。崩边增多、刀纹变深,说明参数提太快了,退回去再跑一会儿。
06 常见跑合误区
车间里换轮跑合,经常踩几个坑。
误区一:跑合就是空转几圈。空转不接触玻璃,磨轮工作面不会有任何变化。跑合必须是磨轮和玻璃真实接触、真实切削的过程。
误区二:新轮直接满速满压,"快速跑合"。有人觉得跑合太慢,不如直接上正常参数,让它快速磨顺。实际上这样磨出来的轮面是不均匀的,初期报废更多,而且磨轮使用寿命也会缩短。
误区三:换同型号磨轮不用跑合。哪怕是同一批次、同一型号的磨轮,装到设备上还是要跑合。因为每个磨轮的工作面状态、安装位置都有细微差异,不跑合就有波动。
误区四:跑合只看时间不看效果。跑合没有固定时间,有的磨轮半小时就跑顺了,有的需要一两小时。要根据玻璃边部实际状态判断,不要到时间就直接转正常生产。
07 标准化换轮,减少浪费
换轮跑合看起来是小事,但日积月累,对成本和品质的影响不小。一条磨边线一天换一两次轮,每次跑合期报废几片玻璃,一个月下来就是不小的数字。
深圳市瑛利豪实业不仅提供全品类磨轮产品,还配套换轮调试的技术指导。客户换轮时遇到问题,可以联系技术团队获得跑合工艺建议,根据具体磨轮类型和设备状态调整跑合参数,缩短磨合期,减少前期报废。
把换轮跑合做成标准化流程,每次换轮都按规范操作,前期报废就能明显降下来,磨轮使用寿命也更长



