连续量产工况下,整套磨轮寿命同步匹配的工艺调试思路
问题的根源不在于某一只磨轮质量不好,而在于整套磨轮的消耗速度没有同步匹配。粗磨、精磨、抛光各工序的磨轮寿命周期不一致,换轮节奏就乱了。
连续量产工况下,整套磨轮寿命同步匹配的工艺调试思路
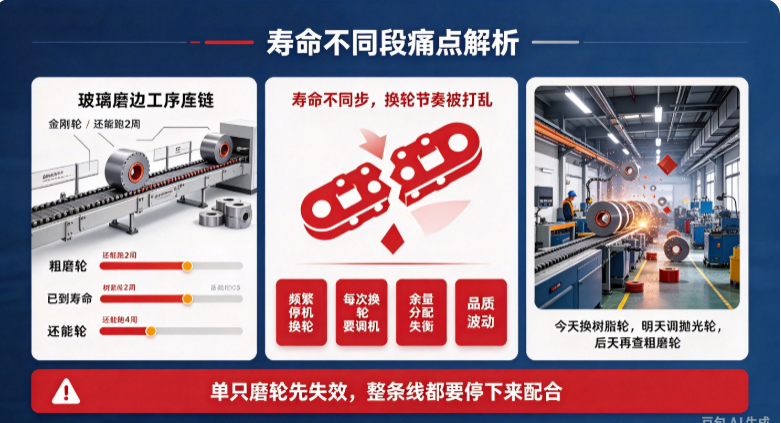
在连续量产的玻璃磨边线,很多工厂都遇到过这种情况:金刚轮还能再跑两周,树脂轮已经磨到了极限;或者抛光轮还很新,粗磨轮先崩了刃。结果就是产线频繁停机换轮,每次换完一只轮子还要重新调机,有效产能被一点点蚕食。
问题的根源不在于某一只磨轮质量不好,而在于整套磨轮的消耗速度没有同步匹配。粗磨、精磨、抛光各工序的磨轮寿命周期不一致,换轮节奏就乱了。
01 为什么磨轮寿命要同步匹配
一条磨边线上通常有好几道工序:金刚轮粗磨、树脂轮精磨、BD轮预处理、水松轮或羊毛轮抛光。每道工序的磨轮消耗速度不同,如果不做匹配,就会出现几个问题:
- 换轮频繁:某一道工序的轮子先用完了,就要停机更换,哪怕其他工序的轮子还好好的。一天停两三次机,每次调机半小时,产能损失不小。
- 品质波动:粗磨轮用久了锋利度下降,吃刀量变小,精磨轮的余量突然变大,抛光压力跟着波动,玻璃边部光泽就不均匀。
- 成本浪费:有的轮子提前换了,其实还能用;有的轮子硬撑着不换,磨出来的玻璃已经开始出问题,废品率上升。
理想状态是:一套磨轮从装上到换下,各工序轮子大致同时到达寿命终点,一次换完、重新调试、再跑一个周期。这样停机次数最少,品质也最稳定。
02 磨轮寿命不同步的根源在哪里
不同工序磨轮消耗速度不一样,是由工序本身的性质决定的:
金刚轮粗磨:切削量大、磨削负载高,轮子磨损最快。但金刚轮本身耐用度高,只要参数匹配,通常能跑较长周期。
树脂轮精磨:去除粗磨留下的纹路,磨削量不大,但树脂轮的基体耐磨性有限,用久了会弹性下降、硬度变化。如果粗磨余量给得太大,树脂轮消耗会明显加快。
抛光轮(水松轮、羊毛轮、橡胶轮):主要做表面提亮,磨削量很小,正常情况下寿命最长。但如果前面的精磨工序没处理好,抛光轮要额外承担去纹工作,消耗就会加快。
所以磨轮寿命不同步,往往不是因为某只轮子质量差,而是前后工序的余量分配不合理——粗磨留多了,精磨就累;精磨没磨干净,抛光就累。
03 同步匹配的调试思路:从余量分配入手
要让整套磨轮寿命同步,核心思路是重新分配各工序的磨削余量,让每道工序的负担均衡,消耗速度自然趋同。
第一步:摸清当前各工序的实际寿命。记录每套磨轮从装上到更换的时间,以及每道工序的磨轮分别在什么状态下到达终点。比如金刚轮用了三周、树脂轮用了两周、抛光轮用了四周,那就说明树脂轮消耗偏快,需要减负。
第二步:调整粗磨余量。树脂轮消耗快,说明金刚轮粗磨后留下的余量太大。可以适当加大金刚轮吃刀量,让粗磨多承担一点切削任务,把精磨余量从 0.1mm 降到 0.05~0.08mm,树脂轮的负担就轻了。
第三步:精磨与抛光的衔接。如果抛光轮消耗偏快,说明树脂轮精磨后纹路没去干净,抛光轮在额外做精磨的活。这时候要么选粒度更细的树脂轮,要么增加一道 BD 轮预处理,把精磨纹路先收干净,抛光轮只做提亮,消耗自然降下来。
第四步:磨轮选型匹配。不同品牌、不同配方的磨轮,消耗速度差异很大。整套磨轮最好选同一供应商的配套方案,粗磨、精磨、抛光的寿命周期经过验证是匹配的,不用自己反复试。
04 连续量产中的寿命管理
匹配好初始参数之后,连续量产过程中还要持续跟踪磨轮状态:
- 记录磨轮运行时间和加工片数,建立每道工序的磨轮寿命档案。
- 观察磨削负载变化:电流或功率开始上升,说明粗磨轮锋利度在下降,需要关注换轮时间。
- 抽检玻璃边部品质:光泽开始波动、磨纹开始残留,就是磨轮接近寿命终点的信号。
- 换轮时整套更换:不要只换其中一道工序的轮子,否则新轮和旧轮的消耗节奏又会错位。
05 常见问题与调整方向
调试过程中遇到问题,按以下方向调整:
- 金刚轮先到寿命:检查吃刀量是否过大、进给速度是否过快,适当降低单刀负荷,延长粗磨轮寿命。
- 树脂轮先到寿命:粗磨余量太大,调整金刚轮吃刀量;或者树脂轮硬度偏低,换更耐磨的配方。
- 抛光轮消耗异常:前面精磨工序没到位,纹路残留导致抛光轮过度工作;检查树脂轮粒度和抛光压力。
- 整套磨轮都消耗快:设备状态有问题,主轴跳动、冷却水路、磨头间隙都需要检查。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、羊毛轮全品类磨轮配套,针对连续量产工况,我们根据工厂设备状态和加工节奏,帮客户调整各工序余量分配,让整套磨轮寿命同步、换轮节奏整齐,减少停机调试时间,稳定批量加工品质。