
瑛利豪技术团队上门服务:解决磨头跳动、抛光光泽不均现场工艺难题
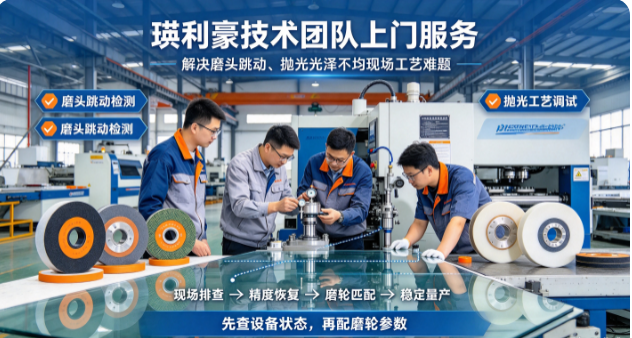
瑛利豪技术团队上门服务:解决磨头跳动、抛光光泽不均现场工艺难题
一家华南地区的家电玻璃加工厂最近遇到了棘手问题:双边磨边机跑出来的玻璃,边部光泽忽明忽暗,同一批货里有的透亮、有的发雾。工厂师傅反复换了几批抛光轮,调整了抛光压力和转速,问题还是时好时坏。最后联系瑛利豪技术团队上门,从设备和磨轮两个维度一起排查,才找到根源。
这不是个例。在玻璃深加工现场,抛光光泽不均的问题往往不是单一原因造成的,磨轮只是其中一个变量。
01 现场问题:磨头跳动+光泽波动
技术团队到现场后,先观察了产线运行状态。这台双边机已经运行了五年多,平时做家电玻璃的直边和小圆角加工。客户反馈的问题集中在两点:
- 抛光光泽不均:同一根玻璃边,不同位置亮度不一样;不同批次之间差异更大,有时亮得均匀,有时整片发雾。
- 磨头振动明显:运行时磨头位置能听到轻微的异音,手放在机身上能感觉到规律性振动。
工厂之前的处理方式是:光泽不好就换抛光轮,抛光轮换了两三轮还是不行,又调树脂轮压力,但始终没有从根源上解决问题。
02 现场诊断:设备和磨轮两个维度一起查
瑛利豪技术团队没有急着换轮子,而是先做了几项基础检测:
第一步:测主轴跳动。用百分表打金刚轮安装面的径向跳动,结果发现跳动量达到了 0.06mm,远高于正常的 0.02mm 以内标准。这说明主轴轴承已经出现磨损,磨头在磨削时不是平稳旋转,而是带着微小的偏心振动。
第二步:查磨头间隙。检查磨头升降导轨和进给机构,发现锁紧机构有松动,磨头在磨削压力下会有微小位移,导致抛光压力不稳定。
第三步:看冷却水路。打开冷却水喷嘴,发现部分喷嘴堵塞,出水不均匀,磨削区散热不一致,树脂轮和抛光轮局部过热,弹性发生变化。
第四步:确认磨轮匹配。在设备状态有问题的情况下,工厂用的树脂轮硬度偏软,抛光轮压力又调得偏高,几个因素叠加,最终导致了光泽忽好忽坏。
03 现场解决方案:先修设备,再配磨轮
诊断清楚后,解决方案分两步走:
先处理设备问题。建议工厂安排主轴轴承更换,调整磨头锁紧机构,清洗疏通全部冷却水路。这些是设备层面的基础工作,不解决的话,换再好的磨轮也没用。
再重新匹配磨轮参数。设备修好后,根据恢复后的精度状态,重新调试整套磨轮参数:金刚轮吃刀量重新标定,树脂轮换用硬度更匹配的配方,抛光压力从高压降到合适区间,冷却水流量重新分配。
关键思路是:设备精度恢复到什么水平,磨轮参数就匹配到什么水平,而不是拿着旧参数去试新设备状态。
04 效果验证
设备维修完成、磨轮参数重新匹配后,连续试磨了 30 片玻璃。抽检结果:
- 边部光泽均匀,同一根边不同位置亮度一致;
- 批次之间差异明显缩小,不再出现这批复、下批复的情况;
- 磨头振动消失,运行声音恢复正常;
- 树脂轮和抛光轮的消耗速度回归正常,不再因为设备问题而异常加速损耗。
工厂师傅反馈,调完之后最明显的感受是"不用天天盯着调机了",参数稳定后良品率也跟着稳了。
05 上门服务的价值
这个案例说明一个问题:抛光光泽不均,很多时候不是磨轮的问题,而是设备状态和磨轮参数不匹配的问题。只换轮子不看设备,往往治标不治本。
瑛利豪的上门技术服务,不只是送磨轮、换磨轮,而是带着检测工具到现场,从主轴跳动、磨头间隙、冷却水路到磨轮匹配,整套排查一遍。设备问题指出来给工厂维修,磨轮参数根据实际设备状态重新匹配。这样解决问题才彻底。
深圳市瑛利豪实业提供金刚轮、树脂轮、BD轮、水松轮、抛光轮、橡胶轮、羊毛轮全品类磨轮配套,同时面向合作工厂提供上门技术服务。无论是磨头跳动、抛光光泽不均、崩边磨纹,还是大修后参数重建,我们都可以到现场一起排查、一起调试,帮工厂把产线稳定下来。



