
深圳市瑛利豪实业:磨轮自锐性如何影响玻璃磨削,不同材质磨轮自锐特性对比
深圳市瑛利豪实业:磨轮自锐性如何影响玻璃磨削,不同材质磨轮自锐特性对比
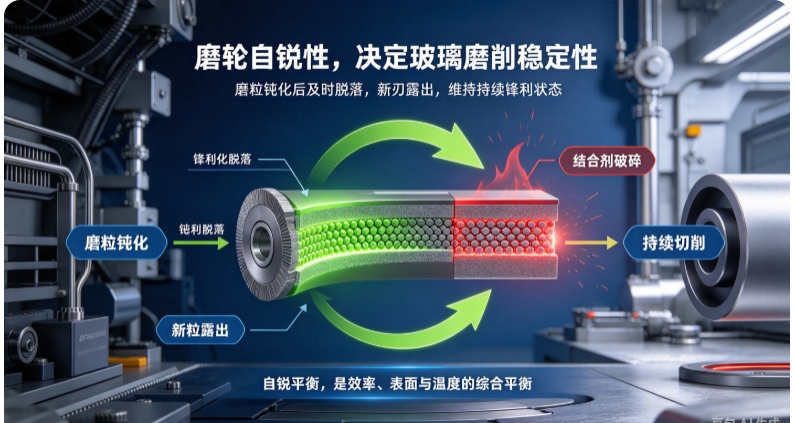
玻璃磨削过程中,磨轮的锋利度不是一成不变的。新轮上机时磨粒出刃锋利,切削轻快;连续加工一段时间后,磨粒逐渐磨钝,切削力上升、发热增加、表面质量下降。一支好的磨轮,应当在磨损过程中自动让钝化的磨粒脱落或碎裂,露出下面新的锋利磨粒,保持持续切削能力——这就是磨轮的"自锐性"。自锐性直接决定了磨削效率、表面质量和磨轮使用寿命。
一、什么是磨轮自锐性
磨轮由磨粒和结合剂两部分组成。磨削时,磨粒切削玻璃表面,自身也在磨损。当磨粒磨钝到一定程度,如果结合剂能适时让钝化磨粒脱落,新的磨粒露出,磨轮就能继续锋利切削;如果结合剂太强、磨粒脱不下来,磨轮就会"钝化打滑",表面发亮、磨削力骤增;如果结合剂太弱、磨粒掉得太快,磨轮损耗加剧、轮廓保持不住。
理想的自锐状态是:磨粒磨损到刚钝不钝时自然脱落,新磨粒同步露出,切削力和磨削效率全程保持平稳。这种平衡,就是不同材质磨轮设计的核心。
二、自锐性差,会出现什么问题
- 磨削效率下降:钝化磨粒刮擦而不是切削,进给速度被迫降低,产能下降。
- 表面质量恶化:钝粒挤压玻璃表面,产生微裂纹、崩边、纹路变粗。
- 发热加剧:切削阻力变大,磨轮和玻璃温度升高,容易出现热损伤、轮面板结。
- 磨削力波动大:一会儿锋利一会儿打滑,表面光泽忽高忽低,批量一致性差。
- 过度修轮:操作工发现磨不动就强行修轮,实际是在磨掉还能用的磨粒,浪费耗材。
三、不同材质磨轮的自锐特性对比
1. 金刚轮(金属结合剂)
金刚轮以金刚石磨粒加金属粉末烧结而成。结合剂强度高,磨粒把持力强,自锐性相对偏慢。它的优势是轮廓保持好、切削效率高、适合粗磨大余量去除;但如果结合剂过硬,金刚石磨粒磨钝后脱落不及时,就会出现打滑和发热。
选型要点:粗磨大余量场景选偏硬结合剂以保持轮廓;薄玻璃或精细磨边选偏软结合剂以增强自锐性,减少崩边和微裂纹。
2. 树脂轮(树脂结合剂)
树脂轮以树脂为结合剂,把持力中等,自锐性比金属结合剂好。树脂结合剂在磨削热作用下会适度软化,钝化磨粒更容易脱落,新磨粒露出。这也是树脂轮广泛用于精磨工序的原因——切削温和、表面纹路细、发热少。
局限:树脂耐热性有限,连续高速重负荷磨削时结合剂老化快,轮体磨损加快。适合中轻负荷精磨,不适合大余量粗磨。
3. 橡胶抛光轮(橡胶结合剂)
橡胶轮以弹性体为结合剂,磨粒细、结合剂柔软。它的"自锐"不是磨粒脱落,而是橡胶基体在磨削中缓慢磨损,露出新的细磨粒。由于磨粒本身很细,橡胶轮不追求高去除率,而是追求表面光泽的持续收敛。
关键:橡胶轮的自锐平衡在于基体磨损速度。基体磨损太快,轮面塌陷、轮廓走样;太慢,磨粒被包埋、切削力下降、轮面抛光。所以橡胶轮硬度配方和孔隙结构设计,直接决定它在长时间抛光中能否持续出刃。
4. 水松轮(多孔弹性轮)
水松轮材质疏松多孔,结合剂强度低。它的自锐性来自多孔结构的排屑和磨损——玻璃微粉不容易堵塞孔隙,轮面在使用中均匀磨损,持续露出新的磨粒。这也是水松轮在过渡抛光阶段表现稳定的原因。
特点:自锐性好但整体寿命偏短,适合作为过渡抛光轮,不适合承担大负荷切削。
5. 羊毛轮(纤维结合剂)
羊毛轮由纤维材料制成,几乎没有磨粒把持的概念,更多是靠纤维自身的弹性和抛光剂协同工作。它的"自锐"体现在纤维层面——使用中表面纤维缓慢磨损、翻出新纤维,保持抛光能力。
羊毛轮是终抛收尾轮,去除力极低,只做最后光泽提升。它的寿命取决于纤维密度和使用压力,压力过大纤维压实后抛光能力迅速下降。
四、各材质自锐特性速览
自锐性从快到慢排序:水松轮 > 羊毛轮 ≈ 树脂轮 > 橡胶轮 > 金刚轮(金属结合剂)。
切削效率从高到低排序:金刚轮 > 树脂轮 > 橡胶轮 ≈ 水松轮 > 羊毛轮。
两条曲线刚好互补——粗磨选自锐慢、效率高的金刚轮,精磨选自锐适中、切削温和的树脂轮,过渡抛选用自锐快的水松轮,精抛和终抛选橡胶轮和羊毛轮。整条磨抛工艺链,本质上就是自锐性逐级过渡的链条。
五、工厂怎么判断磨轮自锐性是否正常
- 听声音:磨削声音平稳、连续,说明切削正常;声音发闷或刺耳,可能是磨钝或自锐不畅。
- 看火花和切屑:玻璃磨削没有金属火花,但看磨屑粗细和冷却水浑浊度,可以判断切削状态。
- 测磨削力:同一进给参数下,主轴电流持续上升,说明磨粒在钝化、自锐跟不上。
- 看表面质量:纹路突然变粗、光泽突然下降,先怀疑自锐问题,再查其他原因。
- 看轮面状态:轮面发亮、发滑、有玻璃微粉烧结痕迹,说明磨粒被包埋,自锐失效。
六、瑛利豪的自锐性设计思路
瑛利豪全系列磨轮在配方设计上,都围绕自锐平衡做文章:金刚轮根据粗磨/精磨场景调整结合剂硬度,让磨粒脱落节奏匹配切削负荷;树脂轮优化树脂耐热性,延长连续工作窗口;橡胶轮调控基体磨损速率和孔隙结构,让细磨粒持续出刃;水松轮和羊毛轮保证纤维与孔隙均匀磨损,避免局部塌陷。
工厂选型时,瑛利豪技术团队会根据设备、玻璃材质和工序要求,把各工序磨轮的自锐特性衔接起来,让整条磨抛链从粗到精顺滑过渡,而不是每道工序各自为政。
七、总结
磨轮自锐性看似是材料学概念,落到产线上就是磨不动、抛不亮、批量不稳的根源。理解不同材质磨轮的自锐节奏,选对结合剂硬度和粒度梯度,整条磨抛工艺才能跑顺。瑛利豪愿意和工厂一起,把自锐性这个看不见的工艺变量,变成可感知、可调节、可稳定复现的量产能力。



