
深圳市瑛利豪实业:树脂轮磨削纹理控制,减少后道抛光工序的工作量
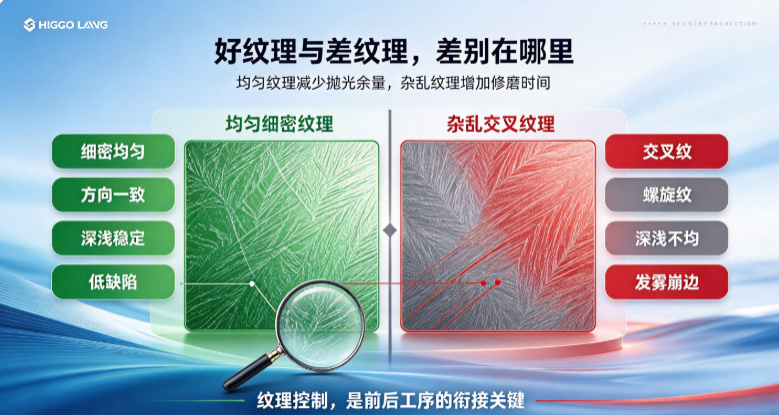
玻璃精加工中,很多工厂把精力放在最后一道抛光轮上,总觉得抛不亮是抛光轮不行。但实际上,抛光工序的工作量,早在树脂轮精磨阶段就已经决定了。树脂轮留下的磨削纹理粗细、均匀度和方向,直接决定后面水松轮、橡胶轮、羊毛轮要花多少力气才能把纹路打掉。把树脂轮纹理控制好,后道抛光事半功倍;纹理粗乱,再贵的抛光轮也要多走几遍,还不一定抛得干净。
一、为什么树脂轮纹理决定抛光工作量
玻璃磨抛是一道"做减法"的工序。每一道轮子的任务,都是把上一道留下的痕迹打细、打浅。
金刚轮粗磨留下的纹路深而粗,到树脂轮精磨阶段,任务是把深纹路磨浅、磨细,形成一层均匀、细密的磨削基底。这层基底越好,后面抛光轮需要去除的材料越少、走刀次数越少、光泽收敛越快。
如果树脂轮纹理粗糙、不均匀,或者出现螺旋纹、深浅纹,后道抛光就会面临两个问题:一是抛光轮要花更多切削量才能打掉粗纹,加工时间拉长;二是粗纹没打干净就进入终抛,最终玻璃表面在灯光下依然有隐约纹路,光泽发雾不通透。
二、好的树脂轮纹理长什么样
判断树脂轮磨削质量,不看"能不能抛亮",而看表面纹理状态:
- 纹路细密均匀:侧光下看,表面是一层均匀细密的磨痕,没有明显深沟。
- 纹路方向一致:没有螺旋纹、交叉纹或局部深浅突变。
- 表面无崩边:边缘和棱线完整,没有树脂轮过磨或磨粒脱落造成的崩口。
- 粗糙度低:手摸表面光滑,没有明显刮手感。
达到这个状态,后道水松轮走一遍、橡胶轮走一遍,基本就能收光到镜面。达不到这个状态,后面每一道都要加遍数、加压力,耗材和工时双双上涨。
三、影响树脂轮纹理的四个关键因素
1. 树脂轮粒度选择
粒度越粗,磨削效率越高但纹理越深;粒度越细,纹理越细但去除率低。常见搭配是:金刚轮粗磨后用 #300~#600 树脂轮精磨,目标是把粗磨纹路打细。如果玻璃后续要做高光泽镜面,建议树脂轮不要太粗,否则后面抛光负担重。
2. 磨削进给与切深
切深过大,树脂轮单次去除材料太多,纹理会变深、表面发热,甚至出现烧伤纹。切深过小,磨削效率低,表面反而因为摩擦过多出现不均匀纹理。建议根据玻璃厚度和设备功率,把单边切深控制在合理区间,分多刀走而不是一刀到底。
3. 磨轮转速与线速度
树脂轮线速度偏低时,磨粒切削不充分,表面会出现刮擦纹;线速度过高,树脂结合剂发热老化快,磨轮磨损不均,纹理跟着起伏。按设备说明书和试轮结果锁定最佳转速区间。
4. 冷却与排屑
冷却液不足,磨削区温度升高,树脂轮结合剂软化,磨粒过早脱落,表面纹理失控。冷却水路要对准磨削区,流量充足,同时把玻璃微粉及时冲走,避免微粉嵌进轮面形成二次划痕。
四、纹理失控的常见表现与纠正
- 螺旋纹:多为磨轮跳动、主轴精度不足或切深不均。先校主轴和轮体跳动,再调参数。
- 交叉纹:进给方向不稳定或玻璃传送速度波动。检查设备传送机构。
- 局部深浅不均:树脂轮局部磨损或结合剂硬度不均。换轮或修整轮面。
- 表面发雾发灰:冷却不足导致树脂结合剂老化,磨粒钝而不掉。加强冷却,必要时换轮。
- 边缘崩边:切深过大或进出刀速度过快。减小切深,放慢进出刀。
五、把纹理控制纳入工艺标准
建议工厂把树脂轮磨削纹理作为一道关键工序控制点,而不是"过了就行":
1. 首件检验:每批开机首件,侧光检查纹理均匀度和粗糙度,合格再批量生产。
2. 参数固化:树脂轮号、粒度、转速、切深、进给速度、冷却流量全部记录在案。
3. 中间抽检:连续生产中每两小时抽检一次表面状态,发现纹理变化及时调整。
4. 换轮记录:记录每支树脂轮的有效工作时长和纹理衰减节奏,预判换轮时机。
把这道工序管住,后道抛光的工作量自然就下来了。水松轮不用反复走,橡胶轮不用加压力,羊毛轮也不用长时间抛。整条产线节拍加快,耗材综合成本反而下降。
六、瑛利豪树脂轮与工艺配套
瑛利豪树脂轮覆盖 #240 到 #1200 常见粒度档位,结合剂配方兼顾切削效率与表面质量。技术团队上门服务时,会根据客户前道金刚轮粒度和后道抛光要求,反推树脂轮应选什么粒度、切深多少、走几遍,让纹理刚好达到后道抛光的最佳起点。
不是孤立卖一支树脂轮,而是帮工厂把"精磨纹理→抛光收光"这道衔接关系理顺,从源头减少后道返工。
七、总结
玻璃抛光做得好不好,一半功夫在树脂轮。把磨削纹理控制在细密均匀的状态,后道抛光就是顺水推舟;纹理粗乱,再贵的抛光轮也只是在补前面的坑。瑛利豪愿意和工厂一起,把树脂轮这道工序做精,让整条磨抛链更高效、更稳定。



