
深圳市瑛利豪实业:双边机维保误区:只修设备,忽略磨轮梯度匹配
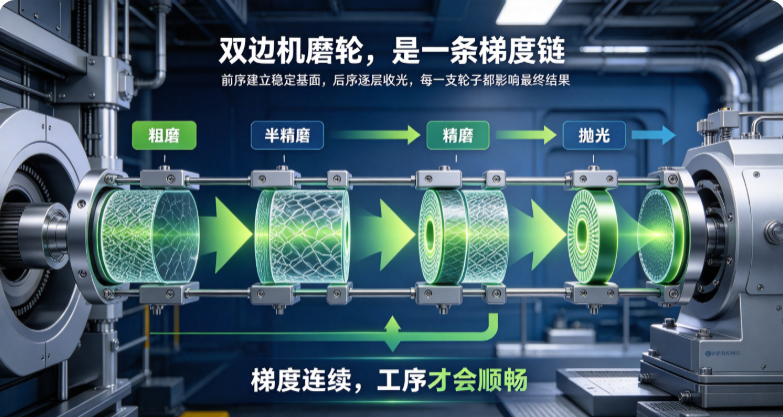
双边机是玻璃深加工产线的核心设备,一条线十几道磨轮工位,决定了玻璃直边、倒角和镜面抛光的最终质量。很多工厂做双边机维保,思路是"设备坏了修设备"——主轴精度、导轨间隙、传送皮带、水路气路,该修的都修了,但修完之后跑出来的玻璃还是崩边、还是光泽不均、还是批量不稳定。问题往往不在设备本身,而在维保只修了"硬件",忽略了"软件"——也就是十几道工位上磨轮的梯度匹配。
一、双边机不是"十几支轮子随便排"
双边机一条线通常有 10~16 个磨轮工位,从第一道金刚轮到最后一道羊毛轮,每道工位承担不同任务。工位之间的磨轮不是独立的,而是一条由粗到细、由硬到柔的梯度链:
- 前几道金刚轮:粗磨定型,去除余量。
- 中间几道树脂轮:精磨修整,打细粗磨纹路。
- 后几道水松轮/橡胶轮:过渡抛光,收敛表面。
- 最后几道羊毛轮:镜面收尾,提升光泽。
这条链的核心是"梯度衔接"——上一道留下的纹路,下一道必须能打细;上一道切深大了,下一道必须跟得上余量。任何一道工位磨轮选错粒度、硬度或者磨损过度,整条链就断了,后面再怎么调也补不回来。
二、维保误区:设备精度修好了,轮子梯度没跟上
工厂做双边机维保常见的做法是:换轴承、校主轴、调导轨、紧皮带、通水路。这些当然必要,但全部做完之后,很少有人系统检查一遍十几道工位的磨轮状态和匹配关系。结果就是:设备精度恢复了,但磨轮还是上一批剩下的、粒度搭配还是半年前的老方案、某几道工位轮子已经磨损到该换没换。
这种"设备新、轮子旧"的状态,就像新买了跑车却加了旧机油——硬件再准,耗材链路断了,产出还是不行。
三、梯度匹配失衡,会出现什么问题
1. 崩边反复出现
第一道金刚轮粒度太粗或磨损过度,后面树脂轮跟不上,粗磨的深纹路带到后面,边缘崩边反复出现。工厂以为是主轴精度问题,反复校设备,实际上是第一道轮子该换了。
2. 光泽忽高忽低
中间树脂轮粒度和前面金刚轮不匹配,或者后面水松轮/橡胶轮硬度不对,过渡抛光不到位,最终镜面光泽就不稳定。同一批玻璃前后色差,往往出在梯度衔接处。
3. 后道抛光工作量翻倍
前序纹路没打细,后面水松轮、橡胶轮要多走好几遍才能收光。不仅产能下降,后道轮子衰减也快,综合成本反而高。
4. 单工位磨轮异常放大
某一道工位轮子磨损过度,它前后工位的负荷都会加重,形成连锁衰减。等发现时,整条线的轮子寿命都受影响。
四、双边机维保应该包含什么
完整的双边机维保,应该是"设备+磨轮"双系统同步检查:
设备系统
- 主轴跳动与轴承间隙
- 导轨直线度与传送稳定性
- 磨头升降、进给精度
- 冷却水路畅通与喷嘴位置
- 气压、电气与安全装置
磨轮系统
- 逐工位检查轮面状态:哪些轮子磨损到限、哪些轮面发亮堵塞、哪些轮面出现异常磨损。
- 核对梯度搭配:从第一轮到最后一轮,粒度、硬度、材质是否符合该产品工艺要求。换产品时是否重新调整过工位轮号。
- 检查工位间距与压力:每道磨轮对玻璃的磨削压力是否均匀,偏位会导致单侧过抛或抛不到。
- 建立换轮台账:每支轮子的上机时间、加工件数、当前状态,按周期更换,不要等抛不动了才换。
- 试机验证:维保完跑首件,侧光检查整道工序表面状态,确认梯度链畅通再批量生产。
五、典型案例:设备没问题,问题在梯度
不少工厂找瑛利豪技术团队上门时,反映的问题是"双边机刚大修完,玻璃还是抛不亮"。技术人员到现场逐工位排查,发现:主轴精度确实修好了,但第一道金刚轮已经磨到镀层快掉了、第三道树脂轮粒度和第一道不匹配、倒数第二道橡胶轮硬度偏硬曲面贴合不足。三道工位问题叠加,后面羊毛轮再努力也抛不出镜面。
重新按梯度逻辑匹配轮号、调整工位压力后,不需要再动设备,玻璃光泽立刻上来。这就是"只修设备、忽略梯度"的典型误区。
六、瑛利豪的双边机配套维保思路
瑛利豪不只是卖磨轮,也提供双边机磨轮系统的配套检查服务:
- 逐工位核对磨轮状态与梯度搭配。
- 根据当前产品(玻璃厚度、边缘造型、光泽要求)推荐工位轮号组合。
- 调整磨削压力与进给参数,让梯度链跑顺。
- 建立换轮周期台账,把磨轮维保纳入产线日常。
设备维保管硬件,磨轮梯度管工艺,两条线一起抓,双边机才能真正稳定产出。
七、总结
双边机是一条磨抛工艺线,不是一台孤立设备。维保只修主轴导轨、不查磨轮梯度,等于只做了一半功课。下次大修完如果玻璃还是不对,先从第一道工位开始逐道查轮子——问题大概率藏在梯度衔接处。



