深圳市瑛利豪实业:不同厚度玻璃加工,金刚轮粒度、轮廓选型技术要点
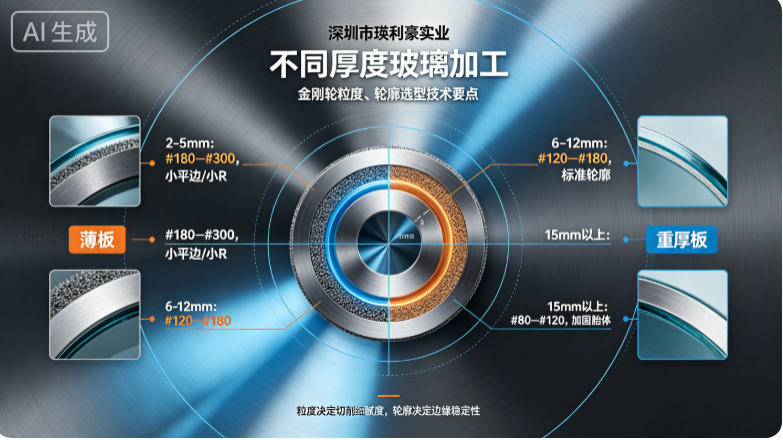
深圳市瑛利豪实业:不同厚度玻璃加工,金刚轮粒度、轮廓选型技术要点
玻璃深加工生产中,玻璃厚度直接决定磨边切削量、进给速度与崩边风险。不少加工厂常会遇到:厚玻璃磨不动、砂轮损耗快;薄玻璃容易崩角、炸边;同一套金刚轮,换不同厚度板材良品率大幅下滑。核心根源在于金刚轮粒度与轮廓选型没有匹配玻璃厚度。深圳市瑛利豪实业专注玻璃机械磨轮配件,结合大量一线加工案例,分享不同厚度玻璃对应的金刚轮选型要点,帮助工厂优化磨边工艺,降低耗材成本。
一、薄玻璃(2mm~5mm):小粒度、柔和轮廓,严控崩边
薄玻璃材质脆,板材刚性差,加工时极易出现崩边、炸口,**不适合大颗粒粗切削**。
1. 粒度选型:优先选用细粒度金刚轮,常用 #180~#300。磨料颗粒细小,切削量小,磨削受力均匀,避免大颗粒拉扯玻璃边缘造成缺口。粗粒度金刚轮切削冲击力大,薄玻璃加工尽量避开。
2. 轮廓选型:优先 R 角小圆弧轮廓,或者小平边轮廓。减少尖角接触,分散磨削压力;轮廓不能过深,防止局部应力集中。
3. 工艺配套提示:进给速度不宜过快,冷却水必须充足。瑛利豪薄玻璃专用金刚轮,胎体韧性适中,颗粒分布均匀,适合家电超薄玻璃、电子盖板玻璃双边机、直边机加工。
二、中厚玻璃(6mm~12mm):通用粒度,标准轮廓,兼顾效率与良率
6-12mm 是建筑玻璃、橱柜玻璃、常规岩板复合玻璃最常见规格,也是加工厂量产主力。
1. 粒度选型:主流 #120~#180。平衡切削效率与边缘品质,粗磨去除余量快,后续搭配树脂轮、抛光轮精加工,生产效率高。如果对边缘要求更高,可升级 #180 粒度减少划痕。
2. 轮廓选型:标准直边轮廓、常规 R 角轮廓可选,适配绝大多数直边机、双边机。轮廓精度高,成型稳定,长时间批量加工不易变形。
3. 工艺配套提示:余量较大时,可采用 “粗磨金刚轮 + 精磨金刚轮” 两级搭配。瑛利豪中厚玻璃金刚轮胎体耐磨,长时间连续加工轮廓不易跑偏,适合大批量稳定生产。
三、厚玻璃(15mm~25mm 及以上):大粒度、高强度轮廓,提升切削能力
厚玻璃磨削余量更大,需要金刚轮具备更强切削能力,若选用细粒度轮,磨削效率低、发热严重、磨轮消耗急剧上升。
1. 粒度选型:粗粒度 #80~#120。金刚石颗粒更大,单次切削去除余量高,减少设备负载。注意:粗磨仅做余量切除,后续一定要搭配精磨轮修整划痕。
2. 轮廓选型:加厚加固胎体,宽接触面轮廓。胎体强度高,抵抗大切削力带来的磨损与变形,防止高速磨削下轮廓快速损耗。
3. 工艺配套提示:厚玻璃磨削发热量高,冷却水流量要加大;进给速度合理下调,避免过热烧伤玻璃。瑛利豪厚玻璃专用金刚轮,金刚石把持力强,耐磨性能优异,适合大板厚玻璃、厚岩板磨边加工。
四、选型总结
- 2–5mm 薄玻璃:#180~#300 细粒度,小圆弧轮廓,防崩边优先;
- 6–12mm 中厚玻璃:#120~#180 通用粒度,标准轮廓,量产首选;
- 15mm 以上厚玻璃:#80~#120 粗粒度,加固胎体轮廓,主打高效去余量。
注意:粒度只是选型一环,还要结合设备类型(直边机 / 双边机)、进给速度、冷却条件综合调整。
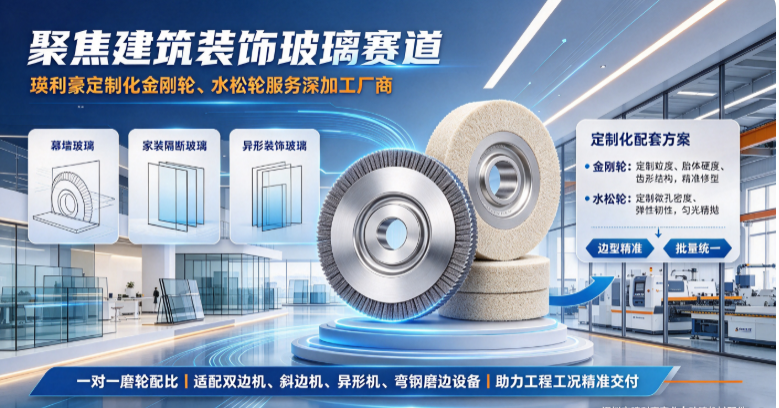
深圳市瑛利豪实业专注玻璃磨轮研发生产,金刚轮、树脂轮、BD 轮、橡胶轮、羊毛轮全系列耗材齐全。可根据客户玻璃厚度、加工设备、成品要求,定制金刚轮粒度与轮廓方案,一站式解决玻璃磨边耗材难题,助力玻璃深加工企业提升良品率、降低综合耗材成本。