
深圳市瑛利豪实业:金刚轮磨料出刃高度管控,降低薄玻璃边缘微裂纹产生概率
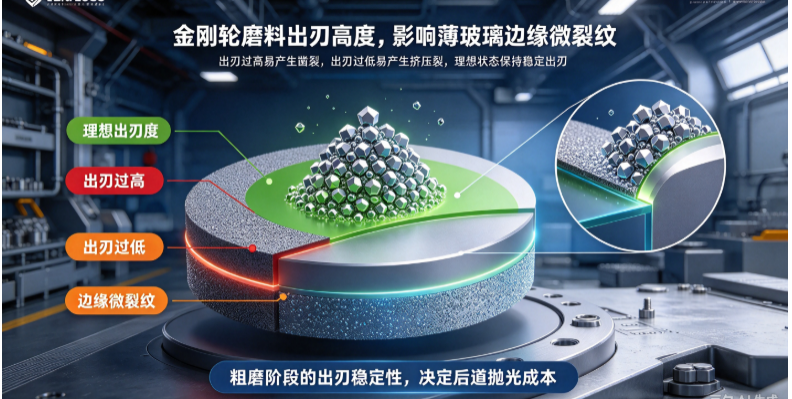
薄玻璃(3mm 以下)磨边加工中,边缘微裂纹是最隐蔽也最致命的缺陷。裂纹肉眼看不见,后道抛光也不一定能完全消除,但在后续钢化、运输或使用中,微裂纹会扩展成崩边甚至炸裂。很多工厂把微裂纹归因于抛光不够、进给太快或冷却不足,却忽略了一个更上游的因素——金刚轮磨料出刃高度。出刃过高或过低,都会直接在薄玻璃边缘产生微裂纹。本文从出刃高度这个细节切入,梳理管控逻辑。
一、什么是磨料出刃高度
金刚轮由金刚石磨粒和金属结合剂烧结而成。磨粒不是完全埋在结合剂里,而是有一部分露出轮面,这部分露出的高度就是"出刃高度"。
出刃高度直接决定磨削行为:
- 出刃适中:磨粒锋利切入玻璃,切屑顺畅排出,磨削力平稳,表面裂纹浅。
- 出刃过高:磨粒像一根根突出的尖刺,切入深、受力大,薄玻璃边缘被"凿"出深裂纹。
- 出刃过低:磨粒被结合剂包裹,切削不充分,变成刮擦和挤压,表面产生挤压微裂纹。
理想出刃高度大约是磨粒粒径的 1/4 到 1/3。太高太低都会出问题,而薄玻璃因为强度低,对出刃高度异常尤其敏感。
二、出刃异常怎么导致微裂纹
1. 出刃过高的危害
金刚石磨粒出刃太高时,单颗磨粒切入玻璃的深度变大。薄玻璃边缘承受的冲击和剪切力超过其强度极限,就会在边缘产生放射状微裂纹。这些裂纹深度可能从几微米到几十微米不等,肉眼不可见,但在灯光侧照或放大镜下可以看到发丝状痕迹。
出刃过高还会导致切屑排出不畅——出刃高但容屑空间不够,玻璃碎屑卡在磨粒和结合剂之间,二次划伤玻璃表面。
2. 出刃过低的危害
出刃过低时,磨粒切削不进去,轮面变成"打滑"状态。砂轮在玻璃表面刮擦、挤压,不是在切削而是在压溃。薄玻璃受挤压后产生的是应力型微裂纹——表面看起来光滑,但内部已经有微损伤,后续钢化或受热时容易自爆。
出刃过低还会让磨削力骤增,主轴电流上升,设备负荷加大,进一步恶化表面质量。
三、出刃高度为什么会失控
1. 新轮出厂状态
不同厂家金刚轮的出刃设计差异很大。有的为了追求"新轮就快",刻意做出刃偏高,厚玻璃没问题,薄玻璃直接崩边。有的结合剂太硬,磨粒磨损后不脱落,新轮出刃慢慢变成低出刃。
2. 使用中的自锐过程
金刚轮在磨削中,磨粒磨损到一定程度会脱落,新磨粒露出。如果结合剂太软,磨粒掉得太快,出刃突然变大;如果结合剂太硬,磨粒磨钝了还不掉,出刃越来越小。自锐节奏不稳,出刃高度就处在波动中。
3. 修轮不当
工厂用修整块或砂轮修磨轮面时,如果修得太狠,结合剂被大量磨掉,出刃突然变高;修得不够,轮面还是钝的,出刃低。修轮参数和频率直接影响出刃状态。
4. 冷却不足
冷却不够时,磨削区温度升高,结合剂软化或热膨胀,磨粒把持力变化,出刃高度也跟着波动。
四、薄玻璃出刃管控实操
1. 选对金刚轮类型
薄玻璃粗磨建议选:
- 粒度偏细:#320~#600 范围,比厚玻璃用的细一号,单颗磨粒切入浅。
- 结合剂偏软:让磨粒磨损后及时脱落,保持自锐,避免磨钝刮擦。
- 出刃设计均匀:选出厂出刃高度管控严格的厂家,批次一致性好。
2. 控制切深和进给
薄玻璃不要一刀吃到底。单边切深控制在 0.1mm 以内,分多刀走。切深越大,单颗磨粒切入越深,微裂纹风险越高。进给速度也要匹配,不要为了效率硬推。
3. 保证充足冷却
冷却水量要足、喷嘴对准磨削区。薄玻璃热容量小,冷却不足产生的热应力本身就是微裂纹来源。冷却同时帮助排屑,减少二次划伤。
4. 观察出刃状态
定期(建议每班次)取下磨轮,用放大镜或目视检查轮面:
- 磨粒均匀露出,结合剂磨损与磨粒脱落节奏匹配——出刃正常。
- 磨粒突出过长、轮面粗糙——出刃偏高,需要轻修。
- 轮面发亮、磨粒几乎看不见——出刃偏低或磨钝,需要修轮或换轮。
5. 建立换轮标准
不要等到玻璃明显崩边才换轮。根据加工薄玻璃的经验,记录每支金刚轮从新轮到出现微裂纹倾向的工作时长,形成固定更换周期。微裂纹是累积性的,等到肉眼看见已经晚了。
五、微裂纹的检测方法
工厂可以用以下方式判断边缘微裂纹:
- 侧光检查:在强光灯下斜照玻璃边缘,微裂纹会呈现线状反光。
- 染色法:用低浓度染色剂涂在边缘,擦拭干净后染色剂留在裂纹中,肉眼可见。
- 钢化验证:抽样做钢化处理,观察是否有自爆或边缘开裂,反推磨边质量。
- 放大镜抽检:50 倍放大镜下观察边缘断面,正常应是平滑磨削面,有微裂纹会看到发丝状纹路。
六、瑛利豪薄玻璃金刚轮方案
瑛利豪针对薄玻璃场景,优化了金刚轮的出刃高度管控和结合剂硬度配比。出厂前控制磨粒出刃在合理区间,让新轮上机即可稳定切削,不需要长时间跑合。结合剂硬度根据薄玻璃磨削特点调整,自锐节奏平稳,磨粒磨损后均匀脱落,不会突然出刃过高或过低。
技术团队上门时,会根据客户玻璃厚度、设备功率和冷却条件,推荐对应粒度和结合剂硬度的金刚轮,并协助建立切深、进给和换轮标准,从源头降低边缘微裂纹概率。
七、总结
薄玻璃边缘微裂纹,追根溯源往往在粗磨阶段的金刚轮出刃状态。出刃太高凿出裂纹,出刃太低挤压出裂纹。管控好出刃高度,选对粒度和结合剂,配合合理切深和冷却,微裂纹概率可以大幅下降。后道抛光能修外观,但修不掉结构性微裂纹——把问题留在粗磨阶段解决,才是最经济的做法。



