
深圳市瑛利豪实业:岩板玻璃复合边磨削,树脂轮耐磨配方适配思路
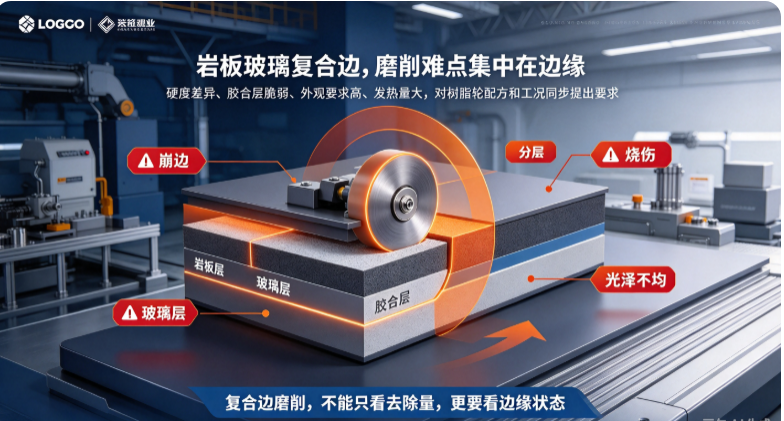
岩板(烧结板材)与玻璃复合的装饰材料,近几年在家居台面、背景墙、橱柜门板、商业展示中应用越来越广。这种复合材料的边缘加工难度远高于单一玻璃——岩板硬度高、耐磨、脆性大,玻璃则相对脆但表面要求镜面。同一条磨边上两种材质交替磨削,普通树脂轮要么磨不动岩板、要么磨坏玻璃,磨损极快。本文分析岩板玻璃复合边的磨削特点,梳理树脂轮耐磨配方的适配思路。
一、岩板玻璃复合边为什么难磨
1. 两种材料硬度差异大
岩板(sintered stone)由天然矿物粉末高温烧结而成,莫氏硬度 6~7,耐磨性极强。玻璃莫氏硬度 5.5 左右。同一条磨边上,树脂轮前半圈磨岩板、后半圈磨玻璃,磨料受力状态完全不同:磨岩板时高负荷快速磨损,磨玻璃时要求温和不划伤。
2. 结合界面脆弱
岩板和玻璃之间有胶合层。磨削压力过大或磨轮跳动,胶合层容易开裂、分层。这要求磨轮切削要稳、压力要均匀,不能像磨纯玻璃那样大刀阔斧。
3. 边缘要求高
岩板玻璃复合件多用于装饰面,边缘要么是镜面效果,要么是规整倒角。岩板部分要耐磨砂轮才能加工,玻璃部分又要细腻抛光轮才能出镜面。同一支树脂轮要同时满足"磨得动岩板"和"抛得好玻璃"两个矛盾要求。
4. 磨削发热量大
岩板磨削阻力大,树脂轮接触面发热快。普通树脂结合剂在高温下软化、老化,轮面快速磨损甚至变形。这是树脂轮在岩板复合边上寿命骤降的主要原因。
二、普通树脂轮为什么扛不住
普通玻璃磨削树脂轮,是针对玻璃单一材料设计的。放到岩板玻璃复合边上,几个问题集中暴露:
- 结合剂偏软:磨岩板时磨粒脱落过快,轮面迅速塌陷,轮廓保持不住。
- 耐热性差:磨削岩板发热量大,树脂结合剂热分解、轮面发糊,抛光效果下降。
- 磨粒浓度低:岩板需要更高的磨粒浓度和把持力,普通浓度磨不动。
- 排屑不畅:岩板磨屑颗粒粗、硬度高,普通树脂轮孔隙结构排不动,二次划伤玻璃表面。
三、耐磨树脂轮配方适配思路
1. 结合剂硬度提升
针对岩板高负荷磨削,结合剂要适当偏硬,增强对磨粒的把持力,让金刚石磨粒在磨岩板时不提前脱落。但不能一味硬——太硬了磨玻璃时磨粒钝而不掉,会划伤玻璃。需要在硬和软之间找到一个"磨岩板不掉粒、磨玻璃能自锐"的平衡区间。
2. 耐热改性
在树脂结合剂中添加耐热填料(如金属粉、陶瓷微粉),提升轮面热变形温度和导热性。岩板磨削产生的热量能更快散出,树脂不软化、不老化,轮面形状保持时间更长。
3. 磨粒浓度与粒度梯度
岩板部分需要较高金刚石浓度和中等偏粗粒度(#180~#320),保证切削效率;玻璃部分需要细粒度(#600 以上)保证表面细腻。实际产品设计中,可以通过轮面分层或梯度粒度排布,让同一支轮兼顾两部分磨削。
4. 排屑结构优化
在树脂轮表面设计合理的槽型或孔隙结构,帮助岩板粗屑快速排出,减少二次划伤。同时槽型也增加冷却面积,降低轮面温度。
5. 磨料类型选择
针对岩板高耐磨特性,优先选金刚石磨料,而不是普通碳化硅。金刚石对矿物材料磨削效率最高,寿命也最长。玻璃部分则靠细粒度金刚石自然出光,不需要额外磨料类型。
四、现场磨削参数建议
- 切深要小:岩板玻璃复合边单边切深建议 0.05~0.15mm,分多刀走,避免胶合层受冲击。
- 进给要稳:传送速度均匀,不要忽快忽慢,否则岩板和玻璃交界处出现台阶。
- 冷却要足:岩板磨削发热大,冷却水流量要比磨纯玻璃大 30% 以上,喷嘴同时对准岩板侧和玻璃侧。
- 转速适中:转速过高发热加剧,过低磨削力增大。按设备和试轮结果锁定。
- 压力均匀:磨轮对复合边的压力要稳定,不能单侧偏压,否则胶合层受力不均。
五、常见问题与纠正
- 岩板侧磨不动:树脂轮结合剂偏软或磨粒浓度不够,换偏硬、高浓度轮。
- 玻璃侧划伤:磨粒过粗或排屑不畅,换细粒度轮并检查冷却水路。
- 胶合层开裂:切深过大或压力不均,减小切深、校准磨轮对位。
- 轮面快速磨损变形:耐热性不足或冷却不够,换耐热改性轮并加大冷却。
- 边缘光泽不均:岩板和玻璃磨削节奏不同,需要后续橡胶轮和羊毛轮补抛,不要指望树脂轮一步到位。
六、后道抛光配套
岩板玻璃复合边磨削完成后,后道抛光仍需要梯度配套:
- 橡胶抛光轮:柔性贴合复合边轮廓,收光玻璃侧表面。
- 羊毛轮:镜面终抛,提升玻璃侧光泽。
- 注意:岩板侧通常不需要镜面,保持均匀哑光即可。抛光轮压力以玻璃侧为主,岩板侧轻带过。
七、瑛利豪复合边树脂轮方案
瑛利豪针对岩板玻璃复合边应用,开发了耐磨改性树脂轮系列:结合剂硬度优化、耐热填料添加、金刚石浓度提升,并配套排屑槽型设计。产品在客户岩板台面、装饰面板加工线上实测,磨轮寿命相比普通树脂轮明显延长,岩板侧切削效率和玻璃侧表面质量同步兼顾。
技术团队上门时,会根据客户复合板厚度、胶合方式和边缘造型,推荐对应轮号和磨削参数,并配套后道橡胶轮、羊毛轮方案,帮助工厂把复合边加工做成标准工序。
八、总结
岩板玻璃复合边磨削,核心矛盾是"硬材料要耐磨、脆材料要温和"。普通树脂轮无法同时满足,必须通过配方适配——结合剂硬度、耐热性、磨粒浓度和排屑结构系统优化。选对适配轮、配合小切深大冷却的参数,复合边加工才能既磨得动又抛得好。



