
深圳市瑛利豪实业:双边机输送压板压力不均,会放大磨轮磨削纹路缺陷
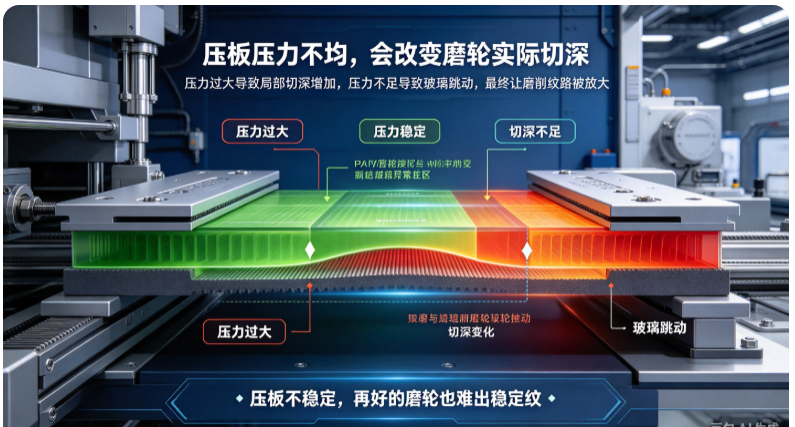
双边机磨出来的玻璃,如果表面纹路忽深忽浅、两边光泽不一致、局部有波浪形磨痕,很多工厂第一反应是换磨轮、调参数。但有一个环节经常被忽略——输送压板压力。压板压力不均,玻璃在磨削过程中上下浮动、左右偏移,磨轮接触玻璃的压力就跟着波动,原本均匀的磨削纹路被放大成缺陷。这篇文章梳理压板压力不均的机理、判断方法和调整要点。
一、压板压力是怎么影响磨削的
双边机工作时,玻璃从进料台进入,由输送滚轮前进,上方一组压板压住玻璃,保持玻璃在水平方向平稳通过磨轮工位。如果压板压力均匀,玻璃厚度方向稳定,每道磨轮对玻璃的磨削力一致,表面纹路均匀。
一旦压板压力不均,会出现两种情况:
- 压力过大:玻璃被压得太紧,局部变形,磨轮切入深度变大,纹路变深甚至崩边。
- 压力过小或悬空:玻璃上下跳动,磨轮接触时轻时重,磨削纹路深浅交替,形成波浪纹或明暗带。
两种情况都会让原本应该均匀的磨轮纹路,变成肉眼可见的缺陷。
二、压板压力不均的常见表现
1. 磨削纹路深浅交替
玻璃表面沿前进方向出现一条深一条浅的纹路,间距和压板滚轮间距对应。这是玻璃在压板下跳动的直接表现。
2. 两边光泽不一致
玻璃左右两边,一边磨得重、一边磨得轻。抛光后一侧亮、一侧暗。这通常是压板左右压力不对称。
3. 波浪形磨痕
表面有不规则的波浪状起伏,侧光看像水波纹。这是玻璃在磨削中上下浮动、磨轮接触点不稳定造成的。
4. 局部崩边
玻璃某一段边缘崩口比其他位置严重。这一段刚好是压板悬空或压力突变的位置,磨轮瞬间冲击玻璃边缘。
5. 玻璃厚度方向磨削不一致
同一块玻璃上下两面(或正反两面)磨削量不一样,倒角大小不对称。
三、压板压力为什么会不均
1. 压板弹簧老化
压板靠弹簧或气缸压紧。弹簧长期使用后弹力衰减,各点压力不一致。这是最常见原因。
2. 滚轮磨损
输送滚轮表面磨损不均,玻璃在滚轮上高低不平,相当于压板和滚轮之间间距变化。
3. 压板面不平
压板使用中变形、局部磨损或粘了玻璃碎屑,导致接触面不平整。
4. 气缸压力偏差
气动压板的双边机,左右气缸压力不一致,或气压不稳,直接导致两侧压紧力不同。
5. 玻璃厚度变化
换产品时玻璃厚度变了,但压板高度没重新调整。薄玻璃压太紧,厚玻璃压不够。
四、怎么判断是压板问题
工厂可以自己做几个简单判断:
1. 看缺陷位置:纹路间距是否和压板滚轮间距对应?对应上了基本就是压板问题。
2. 换一块玻璃试:不同厚度玻璃都出现同样缺陷,说明压板状态有问题;只在某种厚度出现,可能是高度没调。
3. 停机观察:开机但不磨玻璃,看玻璃通过压板时是否平稳,有没有上下跳动。
4. 手感测试:停机状态下用手推玻璃,感觉各段压紧力是否一致。某段松、某段紧,就是不均。
5. 对比磨轮:把怀疑有问题的玻璃换到另一条线试,如果缺陷消失,说明是这条线的压板问题。
五、压板压力调整要点
1. 针对弹簧压板
- 逐点检查弹簧弹力,老化弹簧统一更换。
- 调整压板高度,让压板和玻璃之间有轻微压紧但不压变形。
- 薄玻璃用偏软弹簧或减小压紧量,厚玻璃适当加力。
2. 针对气缸压板
- 检查左右气缸压力是否一致,用气压表测。
- 调整气压值,以玻璃平稳通过、无明显跳动为准。
- 换厚度产品时,同步调整压板高度和气压。
3. 滚轮维护
- 磨损不均的输送滚轮更换或修复。
- 滚轮表面清洁,不要粘玻璃碎屑和胶。
- 滚轮转动要灵活,有卡滞要修。
4. 压板面清洁与修整
- 每班清理压板面和滚轮面。
- 压板面局部磨损变形的,拆下修整或更换。
六、调整后怎么验证
1. 调完压板后跑首件,侧光看表面纹路是否均匀。
2. 连续跑 20~30 件,观察缺陷是否消失。
3. 重点检查边缘崩边和倒角对称度。
4. 抛光后看光泽是否一致,没有明暗带。
5. 记录调整参数,换厚度产品时参考。
七、压板问题和磨轮问题怎么区分
工厂经常把压板引起的纹路缺陷误判为磨轮问题,反复换轮、调参数,浪费成本。简单区分:
- 压板问题:缺陷沿前进方向呈周期性条纹,间距和压板滚轮对应;换厚度缺陷位置变化。
- 磨轮问题:缺陷位置和磨轮工位对应,比如某一道工位纹路粗,抛光后局部发雾。
- 主轴问题:缺陷呈带状或圆弧状,和磨轮旋转跳动对应。
排查顺序建议:先看压板和传送,再看主轴和磨轮,最后才调磨轮参数。硬件没稳住之前,调耗材是白调。
八、瑛利豪现场建议
瑛利豪技术团队上门做磨轮配套调试时,如果发现玻璃纹路异常,会先协助检查输送压板、滚轮和传送状态,确认硬件稳定后再讨论磨轮选型和参数。因为我们知道,压板压力不均会放大任何磨轮的缺陷,基础硬件不稳,再好的磨轮也抛不出均匀表面。
九、总结
双边机磨削纹路不均匀,不要急着换磨轮。先低头看看玻璃从压板下通过时平不平稳。压板压力看似小事,却直接决定磨轮能不能均匀工作。把压板、滚轮、传送这条线管好,磨轮的真实性能才能发挥出来。



