
深圳市瑛利豪实业:磨边机导轨磨损带来进给波动,金刚轮崩边隐患溯源
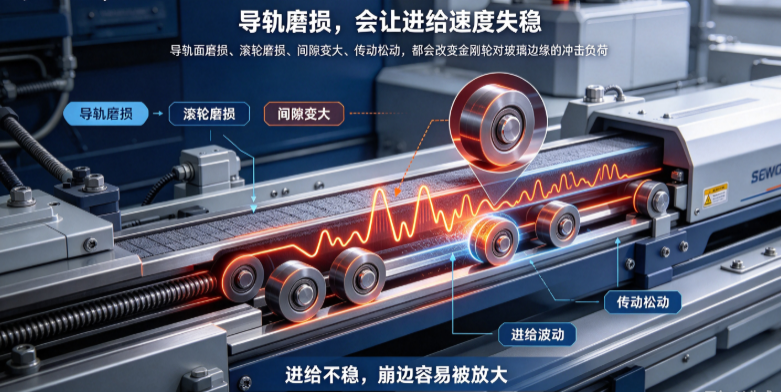
玻璃磨边后边缘崩边,很多工厂第一反应是换金刚轮——粒度太粗、结合剂太软、切深太大。但有一种崩边经常被忽略:不是磨轮问题,而是导轨磨损导致进给不稳定,玻璃在磨轮下时快时慢,瞬间切深变大造成崩边。这种崩边位置随机、时有时无,换了几支金刚轮都解决不了。本文从导轨磨损切入,梳理进给波动如何引发崩边,以及怎么溯源和排查。
一、进给为什么会波动
磨边机靠导轨和滚轮带动玻璃通过磨轮工位。正常情况下,玻璃以恒定速度平稳前进,金刚轮以稳定切深磨削边缘。导轨长期使用后,会出现几种磨损:
- 导轨面磨损:导轨表面高低不平,玻璃走过时上下起伏。
- 滚轮磨损:输送滚轮表面压出凹槽或不均,玻璃高度变化。
- 导轨间隙变大:导轨副磨损后间隙增大,玻璃左右晃动。
- 传动机构松动:链条、皮带、齿轮磨损,进给速度不均匀。
这些磨损叠加后,玻璃通过磨轮时进给速度不是恒定的——某一段快、某一段慢,甚至瞬间停顿。金刚轮磨削力是按匀速进给设计的,进给一波动,切深就跟着波动:速度慢的位置,磨轮多磨了一下,切深突然变大,崩边就来了。
二、导轨磨损引起的崩边长什么样
和磨轮本身问题引起的崩边相比,导轨波动引起的崩边有几个特征:
- 位置随机:不是每片玻璃同一个位置崩,而是这片崩在左边、那片崩在右边、下一片不崩。
- 时有时无:今天崩得多、明天又好一些,和设备状态温度、进给速度有关。
- 间距有规律:严重时,崩边间距和导轨磨损段、滚轮凹槽位置对应。
- 崩口大小不一:同一批玻璃崩口大小差别大,不像磨轮问题那样相对一致。
- 伴随表面纹路波动:不只是崩边,玻璃表面磨削纹路也深浅不一,光泽有波动。
三、怎么判断崩边是导轨问题
1. 看崩边规律
先收集连续 20~30 片玻璃的崩边记录:位置、大小、出现频率。如果是随机分布、时有时无,优先怀疑进给系统;如果位置固定在某一道磨轮工位,怀疑磨轮或主轴。
2. 测进给稳定性
用标尺或测速表,测量玻璃通过磨轮工位的速度是否均匀。可以在进料台做标记,用秒表测通过固定距离的时间,多测几次看波动。波动超过 5%,就有问题。
3. 观察玻璃运行状态
开机不磨玻璃,看玻璃通过导轨时是否平稳。有没有上下跳动、左右晃动、某一段卡一下。停机状态用手推玻璃,感觉各段阻力是否一致。
4. 检查导轨和滚轮
- 目视看导轨面有没有明显磨损台阶、划伤、锈蚀。
- 滚轮表面有没有凹槽、偏磨、橡胶开裂。
- 导轨润滑是否正常,有没有干磨痕迹。
- 用塞尺或百分表测导轨间隙。
5. 交叉验证
把同一批玻璃换到另一台状态好的磨边机上跑。如果崩边消失,说明是这台机的导轨或进给问题;如果崩边还在,再回头查磨轮。
四、导轨磨损怎么处理
1. 导轨面修复
轻微磨损可以通过研磨导轨面恢复精度;磨损严重有台阶的,需要专业维修团队刮研或更换导轨。不要带着台阶继续跑,崩边只会越来越多。
2. 更换滚轮
滚轮表面有凹槽或偏磨的,统一更换。新滚轮直径要一致,否则玻璃高度变化,磨轮切深跟着变。
3. 调整导轨间隙
导轨副间隙超差的,调整镶条或预紧机构,把间隙恢复到设备说明书范围。间隙太小会增加阻力,太大又晃。
4. 检查传动系统
链条张紧度、皮带磨损、齿轮间隙都要查。进给速度波动不一定是导轨本身,传动松动也会让速度忽快忽慢。
5. 恢复润滑
导轨润滑不畅会加速磨损。检查油路、油泵、油嘴,保证导轨面有持续油膜。
五、导轨修好后还要配合磨轮调整
导轨修复后,进给恢复平稳,但磨轮参数可能需要微调:
- 切深可以适当恢复到设计值,不用因为之前进给波动而刻意减小。
- 进给速度按设备额定值设定,不要为了"稳"而刻意放慢。
- 重新跑首件,确认崩边消失、纹路均匀、光泽稳定。
- 记录修复后的参数,作为该设备的标准工艺。
六、日常维护预防导轨磨损
- 每班清理导轨面玻璃微粉,不要让磨料进入导轨间隙。
- 定期检查润滑系统,缺油及时补。
- 避免玻璃直接撞击导轨和滚轮,上下料轻放。
- 定期检测导轨间隙和滚轮状态,不要等到崩边才修。
- 换产品厚度时,同步调整压板高度,不要让导轨承受额外偏载。
七、瑛利豪现场溯源思路
瑛利豪技术团队上门处理崩边问题时,不会一上来就换金刚轮。先问几个问题:崩边位置固定吗?时有时无吗?表面纹路均匀吗?再配合看玻璃运行状态、测进给速度。如果判断是导轨或进给系统问题,会建议客户先修设备,再谈磨轮选型。因为导轨不稳,再好的金刚轮也会被磨坏、再稳的参数也会波动。
八、总结
玻璃崩边不是单一原因。磨轮粒度、切深、主轴间隙、导轨磨损、压板压力,任何一个出问题都会反映在边缘质量上。遇到反复崩边、换轮不解决的情况,记得把导轨和进给系统纳入排查清单——很多时候,问题不在轮子上,而在玻璃走过的那条路上。



