
深圳市瑛利豪实业:玻璃磨削热损伤识别,金刚轮冷却条件与玻璃烧伤防控方案
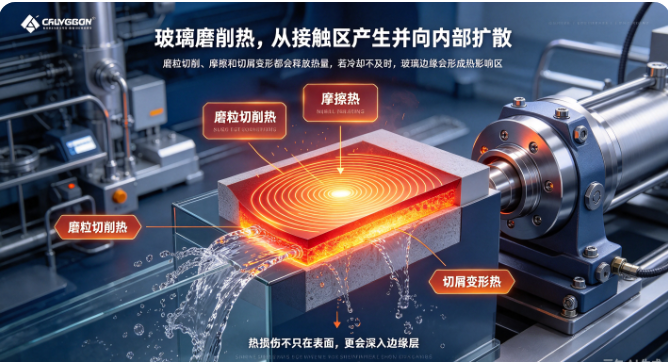
玻璃磨削时,金刚轮和玻璃表面高速摩擦产生大量热量。冷却不足或参数不当,局部温度超过玻璃承受极限,就会产生热损伤——表面发雾、出现微裂纹、边角应力不均,后道抛光抛不掉,钢化时自爆风险上升。热损伤不像崩边那样肉眼立刻看见,而是隐性潜伏,等到客户验收或钢化时才暴露。本文从识别、成因、防控三个层面梳理玻璃磨削热损伤。
一、玻璃磨削为什么会发热
金刚轮磨削玻璃时,热量来自三个方面:
- 磨粒切削热:金刚石磨粒切入玻璃,断裂和变形产生热量。
- 摩擦热:磨轮和玻璃表面摩擦,尤其是磨钝打滑时,摩擦热急剧上升。
- 切屑变形热:玻璃微屑在破碎过程中释放热量。
正常情况下,这些热量被冷却液带走,玻璃表面温度保持在安全范围。一旦冷却不够、切深过大、磨轮磨钝,热量来不及散出,局部温度飙升,热损伤就发生了。
二、热损伤有哪些表现
1. 表面发雾发暗
玻璃磨削区表面不再是透明清亮的,而是灰蒙蒙的雾感。这是玻璃表面微观结构被热改变的早期信号。后道抛光如果打磨深度不够,雾感会残留到成品。
2. 边角微裂纹
热应力导致玻璃边角出现发丝状裂纹。肉眼难见,但在显微镜或灯光侧照下明显。这些裂纹在后续钢化或温差变化中会扩展成崩边。
3. 表面应力不均
局部过热的玻璃表面和内部冷却速度不同,形成残余应力。钢化时应力叠加,自爆概率上升。
4. 边缘变色或灼烧痕
严重时,玻璃边缘出现淡黄色、褐色灼烧痕迹。这已经是明显热损伤,整片玻璃大概率报废。
5. 后道抛光抛不掉的暗斑
抛光轮走了几遍,表面还是有隐约发暗的区域。这往往是热损伤已经深入亚表面,抛光只能去掉表层。
三、冷却条件怎么影响热损伤
1. 冷却水量
水量不足,热量带不走。玻璃磨削区温度和冷却水量直接相关。薄玻璃因为热容量小,对水量更敏感。
2. 水流方向
冷却水必须直接冲到磨轮和玻璃的接触区,而不是喷在旁边。喷嘴偏了,看起来有水,实际磨削区没浇到。
3. 水温
夏天冷却液温度高,冷却效率下降。长时间连续生产,水箱温度可能升到 30℃以上,热损伤风险明显上升。
4. 冷却液浓度
浓度太低,润滑和冷却效果差;浓度太高,粘度大,流动性差,排屑慢。按厂家推荐配比。
5. 喷嘴数量和位置
双边机多工位磨轮,每一道都要有独立喷嘴。只靠一个总管喷水,远端工位水量不足。
四、哪些操作会加剧热损伤
- 切深过大:一刀吃太多,切削热骤增。
- 进给过快:玻璃在磨削区停留时间短,但单颗磨粒切深大,热量集中。
- 磨轮磨钝:磨粒不切削了,变成摩擦生热,温度飙升。
- 磨轮粒度太细:细粒度轮切削效率低,摩擦发热多。
- 转速过高:线速度过高,摩擦热大,薄玻璃尤其敏感。
- 冷却液太脏:悬浮粉尘多,导热和润滑下降。
五、热损伤防控方案
1. 保证冷却系统
- 每班检查喷嘴,确保对准磨削区、无堵塞。
- 水量按设备要求给足,不要为了省水调小阀门。
- 水箱定期换水、清理沉淀,冷却液浓度保持标准范围。
- 夏天高温时考虑水箱降温或加大换水量。
2. 合理分配切深
不要一刀吃到底。粗磨分多刀走,单刀切深控制在合理范围。薄玻璃切深更小,分散热量。
3. 保持磨轮锋利
磨钝的轮子是发热大户。根据加工量及时修轮或换轮,不要等到磨不动才换。
4. 参数匹配
- 金刚轮线速度按厂家推荐区间,不要为了效率硬拉高转速。
- 进给速度和切深匹配,不要又快又深。
- 薄玻璃、曲面玻璃适当降低线速度、增加冷却。
5. 首件检查热损伤
每批开机首件,在灯光侧照下检查磨削区有没有雾感或微裂纹。有问题立刻调参数,不要等批量做完才发现。
6. 钢化验证
有条件的话,抽样做钢化测试。热损伤玻璃在钢化后更容易自爆或出现彩虹纹,是验证热损伤最直接的方法。
六、热损伤和普通划伤怎么区分
- 热损伤:发雾、发暗、边角裂纹,和磨削区位置对应,后道抛光难完全消除。
- 粉尘划伤:细密划痕,方向一致,整片均匀,抛光后划痕变浅。
- 磨轮偏磨:局部纹路深、光泽不均,和磨轮工位对应。
- 崩边:边缘缺口,肉眼明显,不是隐性问题。
区分清楚,才能对症下药。把热损伤当粉尘划伤处理,换再多冷却液也没用。
七、瑛利豪的建议
瑛利豪在推荐金刚轮时,会根据客户玻璃厚度、设备转速和冷却条件,给出匹配的粒度和切深建议。薄玻璃、曲面玻璃等敏感场景,特别强调冷却水量和喷嘴位置。技术团队上门时,会一起检查冷却系统是否真正到位,因为再锋利的金刚轮,冷却跟不上也会烧伤玻璃。
八、总结
玻璃磨削热损伤是隐性成本——它不像崩边那样立刻报废,而是潜伏在亚表面,等到钢化或客户验收时才爆发。防控热损伤,核心是让热量产生和带走达到平衡:切深别太大、磨轮保持锋利、冷却真正浇到磨削区。把这三件事管住,玻璃表面才会从里到外都干净。



