
深圳市瑛利豪实业:树脂轮结合剂选型,区分建筑玻璃与家电玻璃磨削场景
深圳市瑛利豪实业:树脂轮结合剂选型,区分建筑玻璃与家电玻璃磨削场景
很多工厂采购树脂轮时只看粒度,忽略结合剂硬度和配方,结果在不同玻璃场景下表现差异很大。建筑玻璃磨边追求效率和低成本,家电玻璃追求表面质量和外观一致性。这两类场景对树脂轮的要求完全不同,用错结合剂,要么效率低、要么抛不亮。本文梳理建筑玻璃与家电玻璃在树脂轮选型上的区别。
一、两类玻璃磨削需求差异
建筑玻璃
- 产品特点:原片尺寸大、厚度大(5~19mm 常见)、批量大、边缘要求相对基础(磨边、倒角即可)。
- 核心诉求:磨削效率高、寿命长、单片成本低。外观要求不苛刻,崩边控制在可接受范围即可。
- 设备:直线磨边机、双边连线,长时间连续运转。
家电玻璃
- 产品特点:尺寸不大但造型多(斜边、曲面、异形)、厚度 3~6mm、外观要求高(镜面、无划伤、无崩边)。
- 核心诉求:表面细腻、光泽均匀、批量一致性好。效率是第二位,质量是第一位。
- 设备:斜边机、CNC 异形机、双边精磨机。
二、结合剂硬度怎么影响表现
树脂轮结合剂硬度直接决定两个参数:
- 磨粒把持力:硬结合剂把持强,磨粒不易脱落,轮廓保持好;软结合剂把持弱,磨粒易脱落,自锐性好。
- 表面质量:硬结合剂磨钝后不脱落,轮面打滑,表面纹路粗;软结合剂自锐好,表面细腻,但磨损快。
选型没有绝对好坏,关键是匹配场景。
三、建筑玻璃:偏硬结合剂,追求效率
为什么选硬结合剂
建筑玻璃厚度大、磨削余量大,需要树脂轮有足够的切削效率和寿命。硬结合剂:
- 磨粒把持强,大切深下不易掉粒,寿命长。
- 轮廓保持好,适合长条形大板连续磨边。
- 单位时间去除率高,匹配大产能产线。
选型建议
- 粒度:#240~#400 为主,粗磨后快速修形。
- 结合剂硬度:中偏硬。
- 切深:可适当大一些,分 2~3 刀走。
- 注意:硬结合剂自锐慢,要注意冷却和修轮,防止轮面磨钝打滑。
典型问题
- 硬轮用太久不修,轮面发亮、磨削力下降。
- 薄玻璃场景用硬轮,容易崩边和表面划痕。
四、家电玻璃:偏软结合剂,追求表面
为什么选软结合剂
家电玻璃外观要求高,需要树脂轮在精磨阶段把表面打细。软结合剂:
- 自锐性好,磨粒磨钝后及时脱落,表面持续细腻。
- 切削温和,薄玻璃不易崩边和产生微裂纹。
- 适合斜边、曲面等复杂造型,压力均匀。
选型建议
- 粒度:#600~#1200,精磨阶段打细纹路。
- 结合剂硬度:中偏软。
- 切深:小切深、多走刀,不追求单次去除量。
- 配合:后面接水松轮和橡胶轮抛光,树脂轮只负责把纹路打细。
典型问题
- 软轮寿命短,需要更频繁更换,成本上升。
- 大切深使用软轮,磨损过快、轮廓走样。
五、场景对比一览
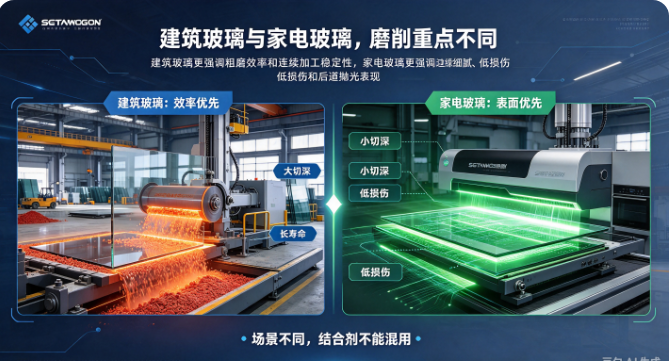
建筑玻璃:硬结合剂、粗粒度、大切深、长寿命、低单片成本。
家电玻璃:软结合剂、细粒度、小切深、细腻表面、高外观质量。
如果把建筑玻璃用的硬粗树脂轮直接拿到家电玻璃产线,会发现表面纹路粗、后道抛光工作量大、玻璃边缘崩边多。反过来,把家电玻璃用的细软树脂轮用到建筑玻璃大切深场景,轮子几天就磨完,成本不可接受。
六、过渡场景怎么选
有些工厂同时做建筑玻璃和家电玻璃,或者产品介于两者之间(如厚家电面板、建筑装饰玻璃),建议:
- 分线生产:不同产品用不同磨轮,不要一支轮打天下。
- 中硬度结合剂:折中选择,效率和表面都兼顾,但两头都不极致。
- 现场试轮:根据实际产品和设备,试 2~3 种硬度,选表现最平衡的。
七、影响选型的其他因素
- 玻璃厚度:厚玻璃偏硬轮,薄玻璃偏软轮。
- 设备类型:CNC 异形机转速高,结合剂耐热性要够;直线磨边机连续运转,寿命要优先。
- 后续抛光要求:后面接镜面抛光,树脂轮要选细粒度软结合剂;后面只磨边不抛光,可以粗一点。
- 冷却液条件:冷却好可以用偏硬轮,冷却差用偏软轮避免烧伤。
八、瑛利豪树脂轮配套建议
瑛利豪树脂轮覆盖从 #240 到 #1200 多档粒度,结合剂硬度分硬、中、软三档。技术团队会根据客户产品类型、厚度、设备和后续抛光要求,推荐对应组合。建筑玻璃线侧重寿命和效率,家电玻璃线侧重表面和外观,不混用、不将就。
九、总结
树脂轮选型不是"粒度对了就行",结合剂硬度决定了轮子在你这个场景里是高效率工具还是质量工具。建筑玻璃要效率,选硬一点;家电玻璃要表面,选软一点。把场景和结合剂匹配对,后道抛光和整体成本都会顺下来。



