
深圳市瑛利豪实业:钢化玻璃二次磨边,如何规避边角应力集中崩裂
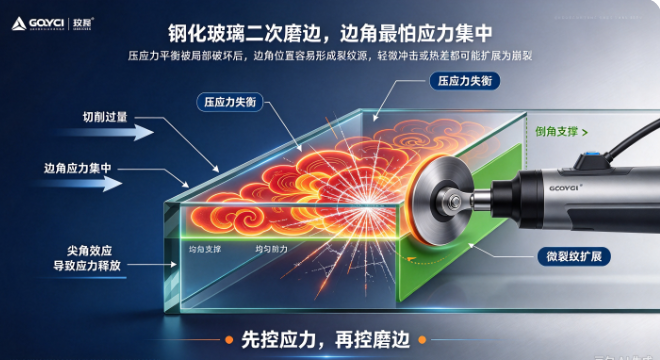
深圳市瑛利豪实业:钢化玻璃二次磨边,如何规避边角应力集中崩裂
钢化玻璃经过二次磨边、修边或倒角时,最常见也最致命的问题就是边角崩裂、炸裂。钢化玻璃本身存在内应力平衡,二次磨削会破坏边缘应力层,一旦应力集中在边角,整片玻璃可能瞬间碎裂。这不是操作不小心,而是工艺方法不对。本文梳理钢化玻璃二次磨边的应力风险点和防控要点。
一、为什么钢化玻璃二次磨边容易崩
普通玻璃二次磨边,磨坏了最多崩个边;钢化玻璃二次磨边,可能整片碎成小颗粒。根本原因在于钢化玻璃的结构:
- 表面压应力层:钢化后玻璃表面形成压应力,内部是张应力,两者平衡。
- 边缘是薄弱区:钢化过程中边缘应力分布不均,边角更是应力集中点。
- 磨削破坏应力层:二次磨边切掉表层压应力,边缘应力平衡被打破。
- 边角应力叠加:四个角是双向应力交汇处,磨削振动和热损伤会放大应力集中。
一旦磨削深度、压力或冷却控制不当,边角应力瞬间释放,整片玻璃碎裂。
二、二次磨边的典型场景
- 钢化后修边:钢化尺寸有偏差,需要少量磨削修正。
- 钢化后倒角:增加边角倒钝,防止搬运划伤。
- 钢化后开孔修边:孔边毛刺修整。
- 钢化后去划痕:表面或边缘轻微损伤磨削去除。
三、哪些操作会加剧崩裂
1. 切深过大
一次切掉太多表层压应力,边缘应力平衡突变。钢化玻璃二次磨边切深要远小于普通玻璃。
2. 压力过大
磨轮硬压在玻璃边缘,磨削力和振动传递到边角,应力集中爆发。
3. 冷却不足
磨削热让边缘局部温度升高,应力层热胀冷缩不均,边角容易炸裂。
4. 磨轮太硬太锋利
硬而锋利的轮子切削力大,振动强,钢化玻璃承受不了。应该用温和、柔性的磨轮。
5. 进出刀冲击
玻璃进入和退出磨轮工位时,瞬间接触冲击边角,最容易崩角。
6. 边角悬空
压板或滚轮没有压住边角,磨削时玻璃微颤,边角应力集中。
四、磨轮怎么选
1. 粒度偏细
用细粒度磨轮,切削温和,表面应力破坏小。不要用粗粒度金刚轮大切深去磨钢化玻璃。
2. 结合剂偏软
软结合剂自锐性好,切削力温和,振动小。硬结合剂在钢化玻璃上容易"咬"住边缘。
3. 柔性抛光轮收尾
粗磨修正后,用橡胶轮或羊毛轮轻抛边缘,去除微裂纹和应力损伤,不要只停留在金刚轮粗磨。
4. 建议组合
- 修正磨削:#600~#800 细粒度软结合剂树脂轮或金刚轮。
- 边缘抛光:细粒度橡胶轮或羊毛轮轻压走一遍。
五、工艺参数控制
- 切深极小:单次切深建议 0.05mm 以内,分多刀走。
- 压力轻:磨轮刚好接触边缘即可,不要硬压。
- 冷却充足:水量比普通磨边大,喷嘴对准磨削区,降低热损伤。
- 进给平稳:进出刀放慢,不要急停急推。
- 边角支撑:压板和滚轮要压住玻璃,边角不要悬空。
- 转速适中:不要为了效率拉高转速,振动和发热都会增加。
六、操作顺序与安全要点
1. 先试小片:用同批次钢化玻璃边角料试参数,确认不崩再上正式片。
2. 小切深多刀走:不要一刀到位,分多次轻磨。
3. 边角重点防护:进出刀位置放慢,观察边角状态。
4. 连续冷却:不要断水,磨削全程冷却。
5. 磨后检查:每片磨完看边角有没有微裂纹或崩口。
6. 安全防护:操作时戴护具,钢化玻璃碎裂可能飞溅。
七、已经出现微裂纹怎么办
如果二次磨边后边角出现细微裂纹,这片玻璃不能流入后续工序。微裂纹在使用中会扩展,存在自爆风险。应:
- 隔离标记,不要钢化或出货。
- 分析是切深、压力还是冷却问题。
- 调整参数后重新试片。
八、预防优于返修
最好的二次磨边是尽量不磨。建议:
- 钢化前精磨尺寸控制精准,减少钢化后修边量。
- 钢化前把倒角和边角倒钝做好,钢化后就不用二次修。
- 钢化尺寸偏差控制在公差内,避免被动修边。
- 确实需要二次磨边时,按本方案用细轮、轻切深、大冷却。
九、瑛利豪的建议
瑛利豪针对钢化玻璃二次磨边场景,推荐细粒度软结合剂磨轮加柔性抛光轮组合。技术团队会根据客户钢化玻璃厚度、修边量和边角要求,现场试参数,帮助找到"能修形但不崩"的工艺窗口。二次磨边风险高,参数一定要试出来再批量生产。
十、总结
钢化玻璃二次磨边,核心是"轻、细、凉、慢":轻压力、细磨轮、足冷却、慢进给。切深小一点、压力轻一点、冷却足一点,边角应力就不会被瞬间引爆。把二次磨边当成精细修形,而不是普通磨边,崩裂风险就能大幅下降。



