
瑛利豪案例:超薄玻璃深加工,定制金刚轮减少边缘微裂纹
瑛利豪案例:超薄玻璃深加工,定制金刚轮减少边缘微裂纹
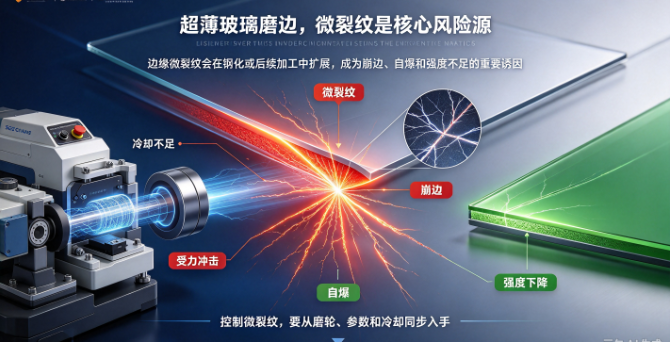
某玻璃深加工企业主营 0.5~2mm 超薄玻璃产品,应用于触控面板、显示盖板、家电触控界面等高端领域。客户在量产中遇到的核心问题是:玻璃边缘微裂纹检出率高,后续钢化或成型加工中自爆、崩边比例大,高端订单良率长期在低位徘徊。瑛利豪技术团队驻场诊断后,从金刚轮粒度、结合剂硬度、出刃高度和磨削参数四个维度定制方案,帮助客户大幅降低边缘微裂纹。本文复盘整个项目。
一、客户痛点
1. 边缘微裂纹检出率高
客户产品厚度 0.5~2mm,边缘磨削后在灯光侧照或显微镜下可见发丝状微裂纹。这些裂纹肉眼不易发现,但在后续热弯、钢化或客户装配过程中扩展,导致整片报废。
2. 钢化自爆率偏高
带微裂纹的玻璃进入钢化炉后,热应力叠加边缘缺陷,自爆率明显高于行业正常水平。客户多次被下游品牌方要求整改。
3. 崩边和尺寸不稳定
薄玻璃刚性差,磨削时受力波动大,边缘崩边和倒角尺寸波动同时存在。操作人员需要频繁调整参数,产节拍不稳定。
4. 现有金刚轮不匹配
客户原用金刚轮是常规建筑玻璃磨边轮,粒度偏粗、结合剂偏硬。薄玻璃场景下,磨粒切入深、自锐不及时,正是微裂纹的主要来源。
二、现场诊断过程
瑛利豪团队到厂后做了以下工作:
1. 取样分析:取客户产线玻璃边缘样本,在显微镜下观察微裂纹形态和深度。
2. 检查现有磨轮:测轮面磨粒出刃高度、结合剂硬度,观察磨损状态。
3. 检查设备状态:主轴跳动、进给稳定性、冷却流量、压板压力。
4. 跟踪工艺参数:记录切深、进给速度、转速、冷却条件。
5. 对比试轮:现场用不同粒度和结合剂的金刚轮试抛,观察微裂纹变化。
三、诊断结论
微裂纹不是单一原因,而是几个因素叠加:
- 金刚轮粒度偏粗:#200 粒度对 1mm 以下薄玻璃来说切入太深,单颗磨粒在边缘产生冲击裂纹。
- 结合剂偏硬:磨粒磨钝后不脱落,轮面打滑,挤压玻璃表面产生应力型微裂纹。
- 出刃高度不均:现有轮批次一致性一般,部分磨粒突出过长,局部冲击玻璃边缘。
- 切深偏大:为了效率,单刀切深 0.2mm 以上,薄玻璃承受不了。
- 冷却不够充分:磨削热让边缘局部温度升高,热应力叠加机械应力,微裂纹加剧。
四、定制方案
1. 金刚轮粒度细化
根据客户玻璃厚度,把粗磨金刚轮从 #200 调整到 #320,精磨从 #400 调整到 #600。粒度变细后,单颗磨粒切入深度减小,边缘冲击和微裂纹同步下降。
2. 结合剂硬度调软
选用偏软结合剂,让磨粒磨钝后及时脱落,保持轮面自锐,避免钝粒挤压玻璃。软结合剂在薄玻璃上切削更温和。
3. 出刃高度管控
出厂前严格控制磨粒出刃高度在合理区间,批次间一致性提升。新轮上机不需要长时间跑合,第一件就达到稳定切削状态。
4. 磨削参数调整
- 单刀切深从 0.2mm 降到 0.08~0.12mm,分多刀走。
- 进给速度适当放慢,减少瞬间冲击。
- 冷却水量加大,喷嘴对准磨削区。
- 转速按设备推荐中区间,不过高。
5. 后道配套
精磨后增加一道细粒度树脂轮过渡,再用橡胶轮轻抛边缘,进一步消除微观损伤层。
五、实施效果
方案上线后跟踪一个月,主要指标改善如下(典型改善幅度,供参考):
- 边缘微裂纹检出率:从原来约 15%~20% 下降到 3% 以内。
- 钢化自爆率:明显下降,达到客户品牌方验收要求。
- 崩边率:显著降低,边缘倒角尺寸更稳定。
- 产线节拍:虽然切深减小,但调机次数减少,综合产能反而提升。
- 磨轮寿命:软结合剂轮在薄玻璃轻负荷工况下寿命稳定,没有因为结合剂软而快速磨损。
- 客户反馈:品牌方验厂时边缘质量数据明显改善,顺利通过高端订单审核。
六、客户反馈
客户工艺负责人表示:之前一直以为是钢化工艺问题,反复调钢化炉参数。瑛利豪团队来后,从金刚轮粒度和结合剂入手,才发现微裂纹根子在磨边阶段。换了定制轮、调了切深,钢化自爆率直接降下来。
七、案例启示
- 薄玻璃不能用厚玻璃的轮子:粒度、结合剂、切深都要按薄玻璃场景重新匹配。
- 微裂纹是结构性问题:后道抛光只能改善外观,修不掉亚表面裂纹。必须在粗磨阶段控制。
- 定制化是关键:通用轮满足不了超薄玻璃的精细要求,按客户产品定制粒度和配方才能解决问题。
- 设备和耗材同步:冷却、进给、压板这些硬件状态要一起查,否则换轮效果打折。
八、总结
超薄玻璃深加工的核心难点,不是能不能磨出来,而是磨完之后边缘有没有隐性损伤。瑛利豪通过定制金刚轮粒度、结合剂和出刃高度,配合参数优化,帮助客户从源头减少微裂纹,让高端超薄玻璃订单接得住、交得稳。
注:本文为典型应用案例复盘,具体数据根据客户实际工况记录整理,仅供参考。不同产线、产品和设备条件下,改善幅度会有所差异。



