
深圳市瑛利豪实业:双边机磨轮组合调试,多段磨削余量分配实操方法
深圳市瑛利豪实业:双边机磨轮组合调试,多段磨削余量分配实操方法
双边机一条线十几道磨轮工位,每道该磨多少、粒度怎么排、余量怎么分,直接决定最终玻璃边缘质量。很多工厂调双边机靠师傅经验——第一道磨深一点、最后一道抛亮就行,结果是磨轮磨损快、后道抛光工作量大、玻璃边缘深浅纹不清。本文梳理双边机多段磨削余量分配的实操方法,让每道工位各尽其责。
一、为什么要做余量分配
双边机磨边不是一道工序从头干到尾,而是十几道工位接力。每道工位有明确任务:
- 粗磨工位:快速去除余量,成型边缘轮廓。
- 精磨工位:打细粗磨纹路,修整尺寸。
- 过渡抛光工位:进一步收细表面,为镜面做准备。
- 精抛工位:柔性贴合,提升光泽。
- 终抛工位:镜面收尾。
如果余量分配不合理——比如粗磨磨太少、精磨负担重,或者粗磨切太深、后道补不回来——整条线效率和质量都会受影响。
二、总余量怎么定
双边机加工的玻璃,边缘总余量(玻璃原片切割后需要磨掉的厚度)通常由上游切割工序决定。常见情况:
- 直边磨边:单边余量 0.5~1.5mm,取决于切割精度。
- 倒角磨边:在直边基础上还要磨出倒角面,总余量更大。
- 异形/斜边:余量分配随造型变化。
第一步是测量实际总余量,而不是按理论值分配。不同批次玻璃切割偏差不同,余量要逐批确认。
三、多段余量分配原则
1. 粗磨段:占大头
前 2~3 道金刚轮承担大部分余量去除。粗磨段建议分配总余量的 60%~70%。
- 粒度:#160~#240。
- 每刀切深:0.15~0.3mm,分多刀走。
- 目标:快速成型,不要在粗磨段追求表面光洁。
2. 精磨段:打细纹路
中间 2~3 道树脂轮或细粒度金刚轮,分配总余量的 20%~25%。
- 粒度:#400~#600。
- 每刀切深:0.05~0.1mm。
- 目标:把粗磨纹路打细,修到尺寸要求。
3. 过渡抛光段:收细表面
水松轮或细树脂轮,分配总余量的 5%~10%。
- 粒度:#800~#1200。
- 切深:很轻,只打细表面,不再大去除。
- 目标:为镜面抛光打好基面。
4. 精抛和终抛段:不分配余量
橡胶轮和羊毛轮基本不做材料去除,只做表面光泽提升。这两道压力轻、走刀次数 1~2 遍即可。
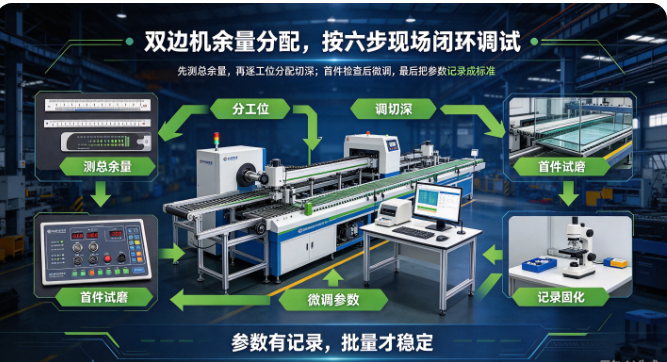
四、余量分配的实操步骤
1. 测总余量:取一片典型玻璃,测边缘需要磨掉的总厚度。
2. 分工位数余量:按粗磨 60%~70%、精磨 20%~25%、过渡 5%~10% 比例分配。
3. 逐工位调切深:从第一道开始,逐道调磨轮进给量,每道切深对应分配的余量。
4. 跑首件验证:首件磨完后,分段检查每道工位后的表面状态和尺寸。
5. 微调:如果粗磨后纹路太粗,加大粗磨段比例或换细一号轮;如果精磨后表面还粗,检查过渡抛光是否到位。
6. 记录参数:每道工位磨轮号、切深、转速、进给速度全部记录,作为该产品的标准工艺。
五、常见分配误区
- 粗磨切太深:一刀吃太多,崩边、发热、轮面磨损快。
- 粗磨余量不够:精磨段被迫承担大去除,纹路打不细,后道抛光补不回来。
- 精磨轮粒度太粗:精磨段还在用 #240,后面抛光工作量翻倍。
- 抛光段压力大:抛光轮不是切削轮,重压只会导致发雾和轮面变形。
- 所有工位一刀切:不同产品厚度、造型不同,余量分配要重新算,不要照搬老参数。
六、磨轮组合怎么配
余量分配和磨轮组合是一体两面。典型双边机 10~12 工位组合参考:
- 工位 1~3:#160~#240 金刚轮,粗磨成型。
- 工位 4~5:#400 树脂轮,精磨打细。
- 工位 6~7:#600~#800 树脂轮或水松轮,过渡收细。
- 工位 8~9:橡胶抛光轮,精抛提升光泽。
- 工位 10~11:羊毛轮,镜面终抛。
具体工位数量和粒度选择,根据玻璃厚度、边缘造型和光泽要求调整。
七、怎么判断余量分配是否合理
- 粗磨后:轮廓成型、尺寸接近目标,纹路粗但不崩边。
- 精磨后:纹路明显变细,表面光滑,尺寸到位。
- 过渡后:侧光看表面接近镜面,没有明显纹路。
- 精抛后:光泽均匀,没有明暗带。
- 终抛后:镜面通透,灯光侧照无瑕疵。
如果中间某道"跳"了——比如精磨后纹路还很粗,说明前面余量分配或粒度有问题。
八、瑛利豪双边机配套服务
瑛利豪提供从金刚轮到羊毛轮的全系列磨轮,技术团队上门时会根据客户双边机工位数量、玻璃厚度和边缘造型,逐工位推荐磨轮号和切深分配,帮工厂建立标准工艺参数。不是卖一支轮子,而是把整条线的余量分配和梯度搭配理顺。
九、总结
双边机磨边质量,不是靠最后一道抛光轮救出来的,而是靠十几道工位的余量分配和梯度配合。粗磨成型、精磨打细、过渡收光、精抛提亮、终抛镜面——每道工位各司其职,整条线才能高效稳定。把余量分配这件事做细,磨轮寿命、抛光工作量和最终良率都会跟着改善。



