
深圳市瑛利豪实业:CNC异形玻璃连续加工,磨轮轮廓保持能力对边角精度的影响
深圳市瑛利豪实业:CNC异形玻璃连续加工,磨轮轮廓保持能力对边角精度的影响
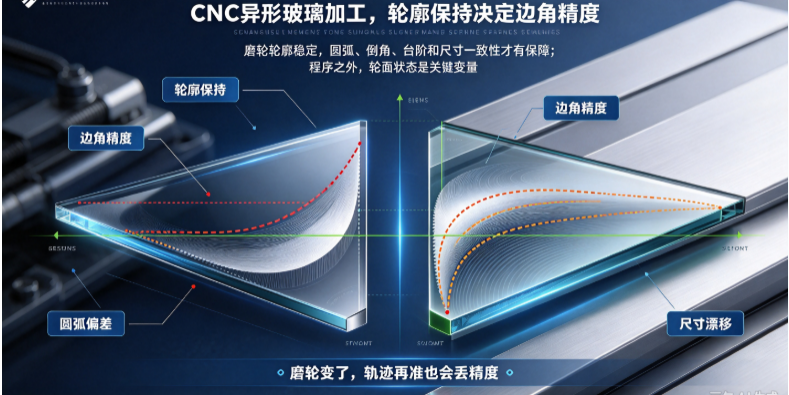
CNC异形玻璃加工和普通直边磨边最大的区别,在于玻璃轮廓不是直线,而是曲线、圆弧、倒角组合。磨轮要跟随玻璃边缘不断变换角度和位置,每一段边角都要精准复刻图纸形状。这种工况下,磨轮的轮廓保持能力——也就是磨了几百片之后,轮面形状还能不能和新轮时一致——直接决定边角精度。很多工厂异形玻璃做着做着,边角圆弧变了、倒角大小不一、曲线段出现台阶,问题往往不在程序,而在磨轮磨损后轮廓走样。
一、什么是磨轮轮廓保持能力
磨轮轮廓保持能力,是指磨轮在连续加工中,轮面几何形状(外径、边角弧度、工作面平整度)抵抗磨损变形的能力。
直边磨边时,磨轮只磨一条直线,即使磨损不均,影响也有限。但 CNC 异形加工不同:
- 磨轮要围绕玻璃轮廓走刀,边角位置频繁变换磨削方向。
- 圆弧段、倒角段需要磨轮有精准的边角形状。
- 曲线段连续接触,轮面局部磨损会直接反映在玻璃轮廓上。
磨轮轮廓保持差,跑了几百片后轮面磨偏、磨塌,玻璃边角跟着走样。
二、轮廓保持差会出现什么缺陷
1. 圆弧半径偏差
玻璃设计的圆角 R5,磨了一段时间后变成 R6 或 R4。原因是磨轮边角磨损,原来的尖角磨成了圆角,玻璃上复刻出来的圆弧自然不对。
2. 倒角大小不一致
斜边或倒角面要求均匀宽度,磨轮工作面磨损后,倒角面一边宽一边窄,同一块玻璃不同位置倒角尺寸不同。
3. 曲线段出现台阶
CNC 走曲线时,磨轮在某一段接触多、磨损快,玻璃对应位置出现台阶感。灯光侧照看,曲线段不是顺滑过渡,而是有起伏。
4. 边角崩缺
磨轮磨损后轮面变钝,切削力下降,CNC 为了达到去除量,进给或转速补偿过度,边角容易崩缺。
5. 批量一致性差
第一片和最后一片尺寸对不上,首件合格、量产后期边角超差。客户验厂时,尺寸一致性是重点考核项。
三、哪些磨轮轮廓保持能力差
1. 结合剂偏软
软结合剂自锐性好,但磨粒把持力弱,磨轮磨损快、轮廓保持差。适合精磨和抛光,不适合 CNC 异形的粗磨成型。
2. 磨粒浓度偏低
金刚石浓度低,单位面积磨粒少,磨损后快速塌陷。CNC 异形粗磨建议用中高浓度金刚轮。
3. 轮面形状设计不合理
需要边角成型的工位,磨轮工作面形状要和玻璃轮廓匹配。比如磨 R 角,磨轮本身就要有对应弧度。平面轮磨圆弧,边角精度自然差。
4. 磨损不均
CNC 加工中磨轮在某些方向接触多,局部磨损快,轮面变成偏心或椭圆,轮廓跟着变形。
四、怎么判断轮廓保持能力
- 首件和末件对比:新轮上机首件记录边角尺寸,跑 100 件、500 件后再测同位置尺寸,看偏差。
- 看轮面形状:停机用放大镜看磨轮工作面,有没有局部凹陷、边角变圆、偏心。
- 测外径变化:用卡尺测磨轮外径变化量,正常磨损应该均匀。
- 检查玻璃轮廓:用投影仪或样板对比玻璃实际轮廓和设计轮廓,看偏差位置。
五、提升轮廓保持能力的方法
1. 选对结合剂硬度
CNC 异形粗磨工位选中偏硬结合剂,保证轮廓保持;精磨和抛光工位再用软结合剂提升表面质量。不要一支轮从粗磨用到终抛。
2. 提高磨粒浓度
成型磨削工位用中高浓度金刚石轮,磨损慢、轮廓保持好。
3. 轮面形状匹配玻璃轮廓
需要 R 角成型的工位,磨轮工作面做对应弧度。不要用平面硬磨圆弧。
4. 合理分配切深和进给
CNC 异形加工切深过大,磨轮局部负荷重,磨损不均。分多刀走,让磨轮均匀受力。
5. 保证冷却
冷却不足导致结合剂热软化,轮面变形。CNC 异形加工冷却喷嘴要跟随磨轮,对准接触区。
6. 建立换轮和修轮周期
不要等到边角超差才换轮。根据首件到末件的尺寸漂移数据,确定合理换轮周期。
六、CNC异形加工的磨轮组合建议
- 粗磨工位:中高浓度、中硬结合剂金刚轮,#180~#240,负责轮廓成型。
- 精磨工位:中软结合剂树脂轮或细金刚轮,#400~#600,打细纹路。
- 抛光工位:橡胶抛光轮,柔性贴合曲面和边角。
- 终抛工位:羊毛轮,镜面收尾。
粗磨轮优先选轮廓保持好的型号,因为它决定边角形状;后面精抛轮主要影响表面光泽。
七、瑛利豪CNC异形磨轮方案
瑛利豪针对 CNC 异形玻璃加工,提供成型金刚轮、树脂轮、橡胶抛光轮全系列。技术团队会根据客户玻璃轮廓形状、精度要求和设备型号,推荐对应结合剂硬度、磨粒浓度和轮面形状。现场跟踪批量加工后的边角尺寸漂移,帮工厂建立合理换轮周期,让 CNC 异形玻璃从首件到末件都稳定。
八、总结
CNC 异形玻璃加工的精度,一半靠设备程序,一半靠磨轮轮廓保持。程序再精准,磨轮磨损后走样,玻璃边角还是对不上。选对结合剂硬度和浓度、匹配轮面形状、合理分配切深、建立换轮周期,异形玻璃的批量精度才能稳住。



