
深圳市瑛利豪实业:羊毛轮压缩量调试,曲面玻璃抛光平衡光泽与压痕缺陷
深圳市瑛利豪实业:羊毛轮压缩量调试,曲面玻璃抛光平衡光泽与压痕缺陷
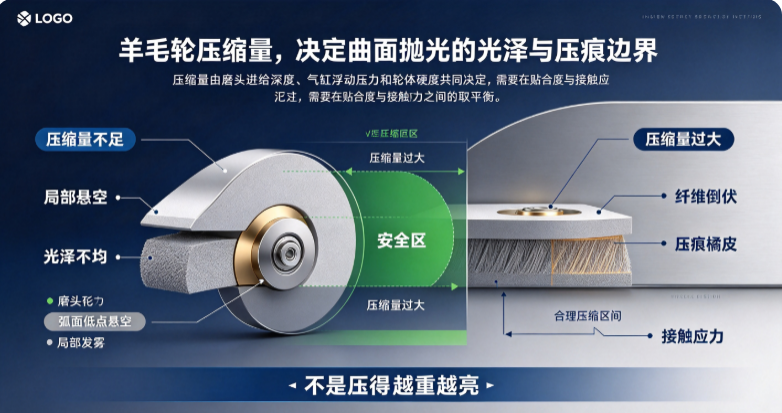
家电、车载类曲面玻璃的镜面终抛大多选用羊毛轮完成提亮工序。很多加工厂调试产线时,习惯优先调整转速、进给速度,却忽视羊毛轮压缩量这一关键参数。压缩量不足,曲面弧面贴合不充分,容易出现光泽不均、局部发雾;压缩量过大,接触应力超标,工件表面产生压痕、橘皮缺陷,同时加速羊毛纤维倒伏板结,耗材寿命大幅缩减。曲面抛光的核心难点,就是锁定合理压缩区间,在镜面光泽效果与压痕风险之间找到平衡点。
羊毛轮压缩量,指抛光作业时羊毛轮受压产生的形变距离,由磨头进给深度、气缸浮动压力、羊毛轮本身硬度共同决定。平面玻璃加工接近刚性接触,而曲面玻璃依靠羊毛轮自身弹性形变包裹弧面,二者工艺逻辑完全不同。曲面弧度大小不同,适配的安全压缩区间差异明显,不能直接套用同一套参数。
压缩量失衡,会带来两类典型量产缺陷。压缩量偏小时,羊毛轮无法完整贴合曲面轮廓,弧面高点接触充分、低点悬空,成品曲面明暗色差,边角光泽偏低,反复抛光也很难提升亮度,返工量增加。压缩量过大时,羊毛纤维被挤压倒伏,接触面局部热量堆积,玻璃表面出现点状、条状压痕,严重时形成橘皮纹理;同时羊毛轮快速板结、弹性衰减,耗材使用周期明显缩短。
不同曲面弧度,对应推荐压缩量区间。大弧度平缓曲面(R≥30),适配高密度加厚羊毛轮,压缩量建议 0.15~0.25mm,接触面更广、形变均匀,保障整体光泽一致;中小常规曲面(R10~R30),选用软硬均衡款羊毛轮,压缩量控制 0.10~0.15mm,兼顾弧面贴合能力,规避转角位置应力集中;小曲率、复杂转角曲面(R≤10),压缩量设置 0.05~0.10mm,防止尖角位置发生过抛塌边。
现场落地采用五步调试法。第一步空载标定,记录羊毛轮原始位置,设定气缸基础压力;第二步从低压缩量起步试抛,检测曲面光泽均匀度;第三步微量上调压缩量,每次小幅调整,加工取样检测,找到刚好达到目标光泽的临界值;第四步观察工件表面,一旦出现压痕,退回上一档参数,锁定安全区间;第五步量产持续跟踪,区分新轮与老化轮参数,全新羊毛轮蓬松度高,压缩量需降低 0.03~0.05mm;轮体老化板结后直接更换,不强行修改参数。同时需要联动转速,高转速工况下羊毛轮离心膨胀,应适当降低压缩量。
压缩量不是独立参数,需要配套其他工艺协同优化。前置水松轮中抛工序必须把磨削纹路处理到位,残留刀纹无法依靠羊毛轮提亮修复;保证冷却液充足,带走抛光产生的热量,减少高温诱发的压痕;定期对羊毛轮修锐,打散倒伏纤维,维持轮体弹性。对于同时包含多种弧度的复杂异形工件,可分段设置压缩参数,不同弧区独立调控。
车间调试存在几类高频误区。部分人员认为压缩量越大抛光效果越好,一味加大压力追求高光,最终引发批量压痕;直接把一套压缩参数套用在所有曲率产品上,更换工件不重新标定;忽略羊毛轮新旧差异,新轮蓬松、旧轮硬化,参数长期不变;把羊毛轮当作修磨耗材,试图依靠终抛消除前道工序残留刀纹,缺陷无法根治。
瑛利豪可提供多硬度、多密度规格羊毛轮,适配各类曲面玻璃加工工况。工艺工程师可深入产线协助压缩量标定调试,针对不同弧度工件搭建专属抛光参数档案,平衡镜面光泽效果,规避压痕、橘皮缺陷,同时延长羊毛轮使用寿命,降低量产不良损耗。
曲面玻璃终抛,压缩量是平衡光泽与压痕的核心控制点。采用梯度标定的调试思路,结合工件弧度、羊毛轮状态联动调整,稳定镜面品质,减少报废返工,提升产线综合效益。



