
深圳市瑛利豪实业:树脂轮磨料脱落分级识别,区分正常自锐与异常掉砂
深圳市瑛利豪实业:树脂轮磨料脱落分级识别,区分正常自锐与异常掉砂
玻璃精磨工序中,不少加工厂只要发现树脂轮出现颗粒脱落,就直接判定为磨轮质量缺陷,仓促更换耗材。但树脂轮精磨的核心特性就是可控自锐,钝化磨粒有序脱落是正常工作机制。如果无法区分正常自锐与异常掉砂,要么提前报废性能完好的磨轮抬高耗材成本,要么放任异常掉砂持续生产,造成玻璃划痕、崩边等批量不良。建立树脂轮磨料脱落分级识别方法,是精磨工艺稳定管控的关键。
一、基础机理:正常自锐与异常掉砂本质区别
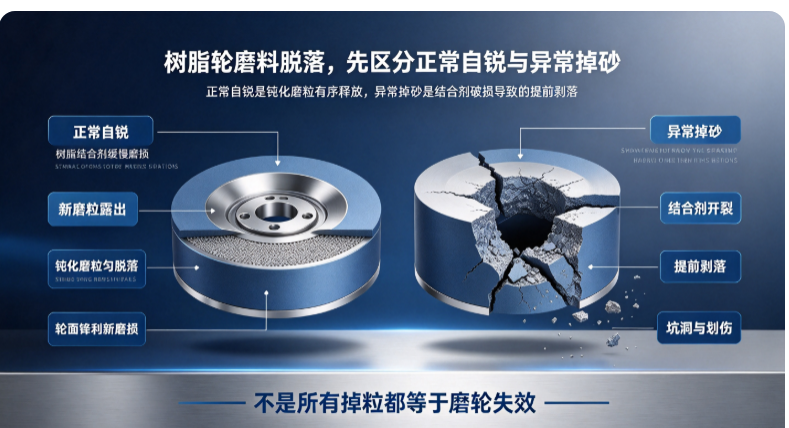
树脂轮依靠树脂结合剂包裹金刚石磨粒完成切削。正常自锐:磨粒持续磨削后刃口逐步钝化,树脂结合剂在磨削热作用下缓慢损耗,钝化后的磨粒平稳脱落,裸露出内部全新锋利磨粒,维持持续稳定切削,轮面整体均匀损耗,属于磨轮设计范围内的可控磨损。
异常掉砂:磨粒尚未钝化,在冲击、高温、设备震动作用下,连同结合剂整块剥落,轮面形成坑洞与缺块,切削力剧烈波动。脱落的硬质颗粒留在磨削区域,极易划伤玻璃边缘,属于失效式磨损。
二、树脂轮磨料脱落四级分级识别
0 级|稳定服役,理想自锐状态:轮面细腻均匀,无凹坑缺损,仅微观层面实现磨粒有序释放。磨削噪音平稳,玻璃精磨纹理均匀,无随机划痕,可正常量产,执行常规巡检。
1 级|轻度自锐,属于正常区间:轮面呈现均匀磨砂质感,微小磨粒持续缓慢脱落,无局部塌陷与大坑。这是树脂轮最优工作状态,可持续生产,按既定周期巡检。
2 级|预警状态,出现非正常脱落苗头:局部零散出现微小凹点,少量磨粒提前剥离;磨削噪音小幅波动,抽检工件偶尔出现间断细划痕。需要立刻排查诱因,提高巡检频次,不建议长时间满负荷生产。
3 级|失效,严重异常掉砂:轮面大面积坑洼、块状剥落,局部存在明显缺料缺口;磨削噪音剧烈起伏,玻璃频繁出现深划痕、崩边。必须立刻停机,禁止继续加工。
三、现场快速辨别,两类磨损的直观特征
正常自锐:轮面整体磨损均匀,无局部深坑;脱落物是微小钝化磨粒;磨粒均在钝化后才剥离;磨削电流、噪音稳定;加工后的玻璃纹理细腻规整,不会产生无规律随机划伤。
异常掉砂:局部出现坑洞、缺口;大块磨料连带结合剂一同脱落;锋利未钝化磨粒提前剥离;磨削电流波动大、异响明显;工件突发不规则划痕、边缘崩损。
四、诱发异常掉砂的五大根源
工艺参数层面:单次磨削切深过大,冲击载荷过高;进给速度突变,瞬间受力超标。
设备层面:主轴跳动超标、导轨间隙偏大、磨头持续震动,冲击轮体,破坏树脂结合剂对磨粒的把持力。
冷却层面:冷却液流量不足、冷却水质差,磨削热量无法及时带走,树脂结合剂受热软化,把持力下降。
耗材选型层面:树脂轮硬度选型与工况不匹配,结合剂偏软,锁砂能力不足;配方不适配加工材质。
装夹动平衡层面:动平衡失效,高速旋转产生周期性冲击力,加速磨粒非正常脱落。
五、现场排查处置五步流程
第一步,停机目视检查树脂轮工作面,观察磨损形态,判断属于正常自锐或是异常掉砂。
第二步,空载试机,聆听磨削噪音,监测机床电流是否存在大幅波动。
第三步,检查已加工玻璃工件,查看有无随机划痕、崩边缺陷。
第四步,逐项溯源排查,重点核查设备震动、冷却系统、磨削余量、磨轮选型、动平衡状态。
第五步,根据根因处置:调整工艺参数、检修设备、改善冷却;若轮体已经大面积缺损,直接更换树脂轮。
六、车间常见识别误区
误区一:只要看见磨粒脱落,就判定磨轮质量不合格,直接退货。很多异常掉砂由设备震动、冷却不足、参数不合理引发,并非耗材本身问题。
误区二:刻意加大切深,追求更强自锐效果,短时间引发大面积掉砂,大幅缩短耗材寿命。
误区三:只观察磨轮外观,忽略工件质量。轮面变化不明显,但微小异常掉砂已经产生细微划痕,等到批量不良才察觉。
误区四:同一硬度树脂轮通吃所有工况,粗磨、精磨、厚薄玻璃混用,造成自锐失衡或异常掉砂。
七、瑛利豪配套工艺支持
瑛利豪树脂轮采用定制树脂结合剂配方,精准控制磨粒把持力,实现可控稳定自锐,适配双边机、直边机、斜边机,覆盖建筑玻璃、家电玻璃精磨场景。工艺工程师可深入产线,协助诊断树脂轮磨损状态,根据产线设备工况、磨削余量、玻璃材质推荐适配硬度的树脂轮,同时培训车间质检人员掌握这套脱落分级识别方法,减少误判带来的耗材浪费与批量报废。
八、总结
树脂轮自锐是玻璃精磨工艺的核心优势,但可控自锐和破坏性异常掉砂的界限极易混淆。建立磨料脱落分级识别标准,帮助车间区分两种磨损形式,既能充分释放树脂轮使用寿命,降低耗材综合成本;又能提前捕捉异常掉砂隐患,规避划痕、崩边类批量不良,稳定玻璃深加工产线良率。



