
深圳市瑛利豪实业:磨轮线速度匹配逻辑,不同抛光介质的临界加工区间
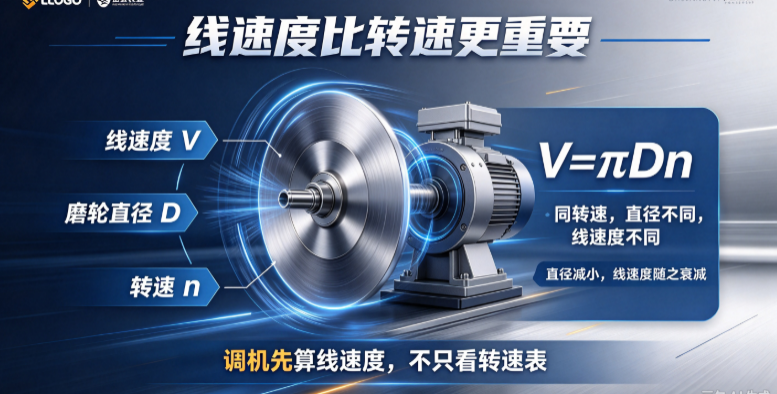
深圳市瑛利豪实业:磨轮线速度匹配逻辑,不同抛光介质的临界加工区间
车间调机时,很多师傅习惯凭经验设定磨轮转速——转速高一点效率高,低一点稳一点。但磨轮直径不同、材质不同,同样的转速对应的线速度差异很大。金刚轮直径 150mm 和橡胶轮直径 300mm,同样转每分钟 2000 转,线速度差一倍。不同磨轮材质有自己的临界加工区间,线速度过高或过低,都会直接影响磨削效率、表面质量和磨轮寿命。本文梳理线速度匹配逻辑和各介质推荐区间。
一、为什么线速度比转速更重要
磨轮切削玻璃,靠的是磨轮工作面和玻璃接触点的相对运动速度,也就是线速度,不是转速。转速相同,直径大的轮子线速度高。
线速度公式:线速度 V = π × D × n / 1000(m/s,D 为直径 mm,n 为转速 rpm)。
举例:同一台磨头,转速 2000rpm,装 150mm 金刚轮,线速度约 15.7m/s;装 300mm 橡胶轮,线速度约 31.4m/s。两者切削状态完全不同。
所以换轮时不能沿用旧转速,要根据新轮直径和材质,换算到合适线速度再调转速。
二、线速度过高或过低会怎样
线速度过高
- 发热严重:磨削区温度飙升,玻璃边缘热损伤、烧伤发雾。
- 磨轮磨损快:结合剂过热软化,磨粒提前脱落,轮面塌陷。
- 振动增大:高速旋转不平衡量放大,玻璃表面出现波纹。
- 表面质量差:抛光轮离心膨胀,接触压力失控,容易压痕和橘皮。
线速度过低
- 切削效率低:磨粒切入不充分,磨轮在玻璃表面打滑。
- 自锐性差:磨钝的磨粒不能及时脱落,轮面抛光发亮,磨削力下降。
- 表面纹路粗:每颗磨粒单次切削量大,纹路深,后道抛光工作量大。
- 玻璃崩边:低速时磨粒冲击大,薄玻璃和边角容易崩缺。
三、不同磨轮材质的推荐线速度区间
1. 金刚轮(粗磨/精磨)
金刚轮是切削主力,需要足够线速度让磨粒有效切入。
- 推荐区间:15~25 m/s。
- 粗磨:偏中高,18~25 m/s,追求去除效率。
- 精磨:偏中低,15~20 m/s,追求表面细腻。
- 过高:超过 25 m/s,发热大、崩边多。
- 过低:低于 15 m/s,切削效率低,磨轮打滑。
2. 树脂轮(精磨过渡)
树脂结合剂耐热有限,线速度不能太高。
- 推荐区间:10~18 m/s。
- 过高:超过 18 m/s,树脂发热软化,轮面塌陷、变形。
- 过低:低于 10 m/s,自锐不足,轮面抛光发亮,纹路打不细。
3. 水松轮(过渡抛光)
水松轮多孔结构,线速度适中,兼顾排屑和抛光。
- 推荐区间:8~15 m/s。
- 过高:超过 15 m/s,孔隙中冷却液被离心甩出,冷却不足,轮面堵塞加快。
- 过低:低于 8 m/s,抛光效率低,表面光泽提升慢。
4. 橡胶抛光轮(精抛)
橡胶轮柔性接触,线速度要温和,避免离心膨胀和发热。
- 推荐区间:6~12 m/s。
- 过高:超过 12 m/s,橡胶离心膨胀、发热硬化,曲面贴合变差,容易压痕。
- 过低:低于 6 m/s,抛光效率低,光泽提升慢。
5. 羊毛轮(终抛)
羊毛轮最柔性,线速度最低。
- 推荐区间:4~10 m/s。
- 过高:超过 10 m/s,羊毛纤维飞散、掉毛,玻璃表面出现绒毛附着和划伤。
- 过低:低于 4 m/s,镜面效果出不来。
四、线速度匹配的实操步骤
1. 记录磨轮直径:新轮上机前量外径。
2. 查推荐区间:根据磨轮材质确定目标线速度范围。
3. 换算转速:n = V × 1000 / (π × D),算出对应转速。
4. 设定转速:在设备上设定换算后的转速。
5. 试跑首件:观察表面质量、听声音、摸振动。
6. 微调:根据首件结果在线速度区间内微调。表面粗就降一点,效率低就升一点。
7. 记录:把磨轮直径、材质、设定转速和线速度记录在工艺卡上。
五、磨轮磨损后线速度会变
磨轮用久了外径变小,同样转速下线速度下降。比如 300mm 橡胶轮磨到 280mm,转速不变,线速度下降约 7%。
这意味着:
- 磨轮后期线速度偏低,抛光效率下降。
- 可以在磨轮生命周期内,适当提高转速补偿线速度衰减。
- 不要一直用初始转速跑到报废,后期效率会明显下降。
六、常见误区
- 所有磨轮用同一转速:不同材质临界区间不同,不能一刀切。
- 只看转速不看直径:换了不同直径的轮子,转速要重新算。
- 转速越高越好:效率确实高,但发热、磨损和振动代价大。
- 磨轮磨小了不调转速:后期线速度衰减,效率下降。
- 忽略设备极限:换算转速不能超过磨头最高转速和磨轮安全线速度。
七、瑛利豪配套建议
瑛利豪在交付每支磨轮时,会标注推荐线速度区间和对应转速参考值。技术团队上门调试时,会根据客户设备磨头转速范围和磨轮直径,帮客户换算并设定合理线速度,避免转速和线速度脱节。同时建议客户在工艺卡上记录每道工位的磨轮直径和对应转速,换轮时直接查表,不用每次重新算。
八、总结
磨轮线速度匹配,是一个简单但容易被忽略的工艺细节。不同材质的磨轮有自己的临界区间——金刚轮偏高速切削,树脂轮中速,水松轮和橡胶轮中低速,羊毛轮最低。换轮时按直径和材质换算转速,而不是沿用老参数,磨削效率、表面质量和磨轮寿命都会更稳。把线速度这件事管起来,调机就从凭感觉变成了算数据。



