
深圳市瑛利豪实业:树脂轮热稳定性测试,连续量产下结合剂软化失效预判
深圳市瑛利豪实业:树脂轮热稳定性测试,连续量产下结合剂软化失效预判
树脂轮在连续量产中突然失效——不是磨完了,而是轮面变软、塌陷、磨削力下降,玻璃表面开始出纹路和烧伤。很多工厂以为是树脂轮质量不稳定,其实是连续加工产生的热量让树脂结合剂软化了。树脂结合剂有自己的耐温上限,超过这个温度,把持磨粒的能力快速下降。本文梳理树脂轮热稳定性的判断方法和软化失效预判思路。
一、树脂轮为什么会热失效
树脂结合剂靠高分子树脂包裹金刚石磨粒完成切削。树脂材料有一个特性:温度升高到一定程度后,硬度下降、软化、甚至碳化。
玻璃磨削过程中产生热量:
- 磨粒和玻璃摩擦生热。
- 磨轮和玻璃接触区挤压生热。
- 冷却不充分时热量积累。
正常情况下,冷却液把热量带走,轮面温度保持在树脂耐受范围内。但如果切深大、进给快、冷却差,轮面温度超过树脂耐受温度,结合剂开始软化:
- 磨粒把持力下降,提前脱落。
- 轮面变软塌陷,轮廓走样。
- 树脂材料粘附在玻璃表面,造成发雾。
- 磨削力波动,表面纹路变粗。
二、热失效有什么征兆
1. 磨削电流升高
树脂轮软化后,磨粒切削力下降,设备要更大功率维持进给,电流上升。这是最早的信号。
2. 轮面颜色变化
正常树脂轮颜色均匀。热失效后局部发暗、发黄、甚至发黑,说明树脂已经过热碳化。
3. 磨削声音变闷
正常磨削是清脆沙沙声。树脂软化后声音变闷,像磨橡胶。
4. 玻璃表面烧伤
轮面过热传递到玻璃边缘,玻璃表面出现黄褐色发斑,侧光可见。
5. 磨粒异常脱落
轮面局部掉粒、出现小坑,不是正常自锐,是结合剂把持不住。
6. 轮廓快速走样
新轮刚上机时轮廓精准,跑几小时后外径明显缩小、边角变圆,说明轮面在高温下磨损加速。
三、影响树脂轮耐温的因素
1. 树脂类型
不同树脂耐温差异大:
- 酚醛树脂:耐温中等,约 120~180℃,适合一般玻璃精磨。
- 聚酰亚胺树脂:耐温高,200℃ 以上,适合大切深和连续高速加工。
- 添加填料的改性树脂:通过填料提升耐热性和耐磨性。
2. 磨料浓度
浓度高,磨粒间树脂层薄,散热好;浓度低,树脂占比大,热量积累多。
3. 冷却条件
冷却液流量、温度和清洁度直接决定轮面温度。流量小、水温高、水中含砂多,轮面温度升高。
4. 工艺参数
切深大、进给快、线速度高,磨削热增加。参数越激进,轮面温度越高。
四、怎么测试树脂轮热稳定性
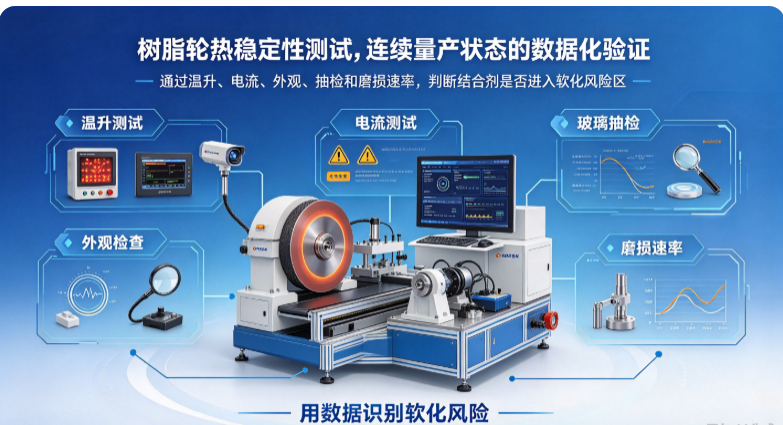
1. 连续磨削温升测试
在客户实际工况下连续磨削,用红外测温仪测磨轮工作面温度变化。每 30 分钟记录一次:
- 轮面温度稳定在多少度。
- 温度随时间是否持续上升。
- 达到稳定温度需要多久。
如果温度持续上升不收敛,说明冷却不够或树脂耐温不足。
2. 电流监测
记录磨削电流随时间变化。电流稳定,说明切削状态稳定;电流逐渐升高,说明轮面在软化。
3. 轮面外观检查
停机后观察轮面:
- 颜色是否均匀。
- 有没有局部发黑、发黄。
- 有没有软化变形痕迹。
4. 玻璃表面抽检
每隔一段时间取一件玻璃,侧光检查有没有烧伤、发雾、纹路变粗。
5. 磨损速率对比
记录相同加工量下,轮面磨损量。正常磨损应该均匀稳定;如果磨损突然加快,说明热失效开始。
五、怎么预判软化失效拐点
连续量产中,可以建立简单的预判模型:
1. 记录基线:新轮上机后前两小时,记录稳定温度、电流和玻璃表面质量,作为基线。
2. 设定预警阈值:电流升高 10%、温度升高 20℃、轮面颜色变化,任一出现即预警。
3. 跟踪趋势:每小时记录数据,看参数是稳定还是趋势性恶化。
4. 提前换轮:到达预警阈值,安排换轮,不要等到玻璃出问题。
5. 换轮后对比:新轮上机后参数回到基线,确认是轮面热衰减。
六、怎么提升树脂轮热稳定性
1. 选耐热树脂配方
连续量产、大切深场景,选聚酰亚胺或改性耐热树脂轮。初期单价高,但连续加工寿命长,综合成本更低。
2. 改善冷却
- 加大冷却液流量。
- 喷嘴对准磨削区,不要偏。
- 控制水温,水温高就加冷却装置。
- 过滤冷却水,减少含砂量。
3. 优化工艺参数
- 不要单次切深过大,分多刀走。
- 线速度在树脂轮推荐区间(10~18m/s)内,不要拉太高。
- 进给速度匹配磨轮切削能力,不硬推。
4. 轮面修锐
树脂轮使用一段时间后修锐,去除表面软化层,露出新鲜磨粒。不要等到轮面完全抛光发亮才修。
七、常见误区
- 树脂轮变软就是质量差:可能是冷却不够或切深太大,工况问题。
- 不监测温升:等玻璃烧伤了才发现,已经产生批量不良。
- 所有树脂轮用同一参数:不同树脂耐温不同,参数要匹配。
- 冷却水量随便:冷却对树脂轮寿命影响极大,不能省。
- 轮面发黑还继续用:已经碳化,磨粒把持力差,赶紧换。
八、瑛利豪树脂轮热稳定性方案
瑛利豪树脂轮覆盖普通酚醛体系和耐热改性体系,适配不同加工强度。技术团队上门时,会根据客户连续量产节拍、切深和冷却条件,推荐对应耐温等级的树脂轮,并协助建立温升和电流监测记录,帮助工厂预判软化拐点,提前换轮,避免连续产线突发失效。
九、总结
树脂轮连续量产失效,很多时候不是磨完了,而是热了。树脂结合剂有耐温上限,超过就软化、塌陷、掉粒。通过温升监测、电流跟踪和轮面外观检查,可以在玻璃出问题之前预判软化拐点。选耐热配方、管好冷却、控制参数,树脂轮在连续量产中才能稳定跑到设计寿命,而不是中途突然"掉链子"。



