
深圳市瑛利豪实业:斜边机磨轮倾角偏移,带来的边部光圈与光泽差问题
深圳市瑛利豪实业:斜边机磨轮倾角偏移,带来的边部光圈与光泽差问题
斜边机加工玻璃,最常见的外观缺陷就是斜边面上出现一圈一圈的明暗条纹,行内叫"光圈"。从侧面打光看,斜边不是均匀的光泽面,而是有几条平行于玻璃边缘的明暗带。很多工厂换了抛光轮、调了参数,光圈还是在。查到底,问题往往不在磨轮本身,而在磨轮倾角偏移——磨轮工作面和玻璃斜边面没有平行,接触时局部接触重、局部接触轻,抛出来光泽就不均匀。本文梳理斜边机倾角偏移的识别、成因和调整方法。
一、什么是斜边机光圈
斜边机在玻璃边缘磨出一个斜面(斜边),斜面宽度一般 10~25mm,角度 5°~45° 不等。好的斜边应该是:
- 整个斜面光泽均匀,没有明暗带。
- 斜面和上下平面交接处清晰,没有台阶。
- 灯光侧照,斜面反射一致。
有光圈的斜边,斜面上出现几条平行于玻璃边的明暗条纹,有的亮有的暗。这是因为斜面上不同位置抛光程度不同,有的位置抛得亮,有的位置还留有磨痕。
二、光圈和倾角偏移的关系
斜边机每道磨轮都有一个倾角,磨轮工作面要和玻璃斜边面保持平行。如果倾角偏了:
- 磨轮工作面一侧接触玻璃多,另一侧接触少。
- 接触多的位置抛光过度,接触少的位置抛光不足。
- 不同工位磨轮倾角各有偏差,累积起来就是斜面上多条明暗带。
倾角偏移 0.5°,在斜边宽度 20mm 上,接触压力差异已经能肉眼看出来。
三、倾角偏移的来源
1. 安装时没调准
换新轮或换工位时,磨轮倾角没按刻度调好,直接上机。新工位一开始就有偏差。
2. 设备长期使用磨损
斜边机磨头座、摆动机构、导轨磨损,倾角固定螺丝松动,运行一段时间后角度漂移。
3. 磨轮磨损不均
磨轮工作面一侧磨损多、一侧磨损少,相当于有效倾角变了。新轮时平行,磨一段时间后偏了。
4. 玻璃厚度变化
加工不同厚度玻璃时,斜边位置变了,磨轮倾角没有跟着重新调。
5. 压板和输送不稳
玻璃在斜边机上走偏、上下抖动,磨轮接触位置变化,相当于倾角在动态变化。
四、怎么判断是倾角问题
- 光圈平行于边:倾角偏移的光圈是平行于玻璃边缘的明暗带,不是随机划痕。
- 多工位累积:如果从粗磨开始每道都有轻微偏差,后道抛光轮抛不掉,最终光圈明显。
- 调倾角后改善:手动微调某道磨轮倾角,看光圈位置和明暗变化。如果调一道就有变化,说明倾角是主因。
- 换轮后光圈位置变:新轮上机后光圈位置移动,说明磨轮安装角度或磨损状态影响了倾角。
五、怎么调整倾角
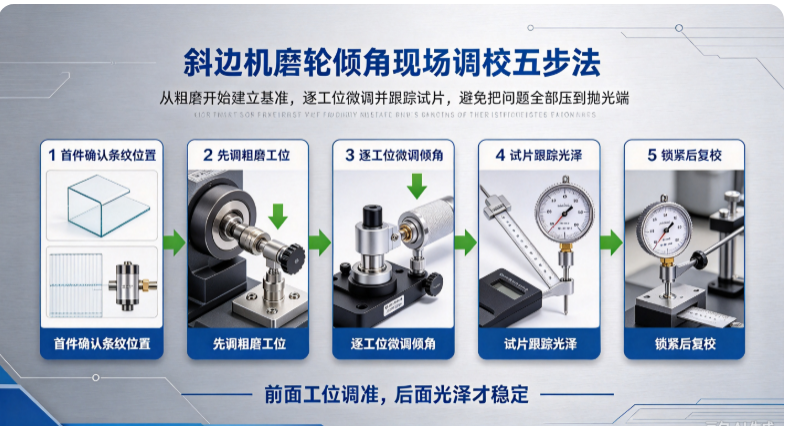
1. 粗磨工位先调准
粗磨金刚轮倾角决定斜边面的几何形状。先调粗磨轮,让磨轮工作面和斜边面完全平行,斜面上磨削痕迹均匀。粗磨轮倾角偏了,后道精磨和抛光轮都跟着偏,抛不回来。
2. 逐工位微调
每道精磨和抛光轮都要独立调倾角:
- 松开机位固定螺丝。
- 用角度样板或水平仪校准磨轮工作面和斜边面平行。
- 锁紧螺丝,跑一件试片。
- 侧光看斜面上该工位对应的位置,光泽是否均匀。
- 微调到均匀为止。
3. 用试片跟踪
每调一道工位,跑一片玻璃,单独看该工位磨削后的斜面状态。不要一次调多道,不知道是哪道起作用。
4. 锁紧后复校
锁紧螺丝后角度可能轻微变化,锁紧后再跑一件验证。
六、磨轮磨损和倾角的关系
磨轮工作面磨损不均,相当于倾角在变。要注意:
- 粗磨金刚轮:如果一侧磨损快,说明接触压力不均,可能本身倾角就偏。
- 树脂轮:偏硬的树脂轮磨损慢,但一旦磨损不均,倾角偏差放大。
- 抛光轮:橡胶轮和羊毛轮是柔性的,能补偿少量倾角偏差,但偏差太大也抛不匀。
发现磨轮单侧磨损,要回头查倾角,不能只换轮不调角度。
七、其他可能引起光泽差的原因
倾角偏移不是唯一原因,还要排除:
- 抛光轮压力不均:磨头摆动机构不同步,一侧压力大。
- 冷却不足:斜面上局部冷却不到,抛出发雾。
- 磨轮粒度跳档:粗磨纹路太粗,后道细磨打不细,斜面有纹路。
- 玻璃输送抖动:上下抖动造成横向条纹,不是倾角问题。
- 抛光轮老化:轮面堵塞或硬化,整体光泽下降。
八、日常维护要点
- 每次换轮后重新校验倾角,不要沿用旧轮位置。
- 定期检查磨头固定螺丝、摆动机构磨损。
- 发现磨轮单侧磨损,回头查倾角。
- 加工不同厚度玻璃后,重新调对应工位倾角。
- 建立斜边角度工艺卡,记录每道工位倾角值,换班换产品时直接查表。
九、瑛利豪斜边机配套建议
瑛利豪提供斜边机全系列磨轮——金刚轮粗磨、树脂轮精磨、水松轮过渡、橡胶轮和羊毛轮抛光。技术团队上门时,会协助客户逐工位校验磨轮倾角,确认粗磨到抛光每道工作面与斜边面平行,从源头消除光圈。同时根据客户斜边角度和宽度,推荐粒度和硬度匹配的磨轮组合,让斜面光泽均匀一致。
十、总结
斜边机光圈,根子往往不在抛光轮,而在前面粗磨和精磨工位的倾角偏移。磨轮工作面和斜边面不平行,接触压力不均,抛出来自然有明暗带。先调准粗磨轮倾角,再逐工位微调抛光轮,锁紧后复校,日常换轮和换产品时重新校验——把倾角这件事管起来,斜边面才能从粗磨到终抛全程均匀,光泽一致。



