
深圳市瑛利豪实业:大板面玻璃磨边翘边,磨轮磨削力均匀性优化方案
深圳市瑛利豪实业:大板面玻璃磨边翘边,磨轮磨削力均匀性优化方案
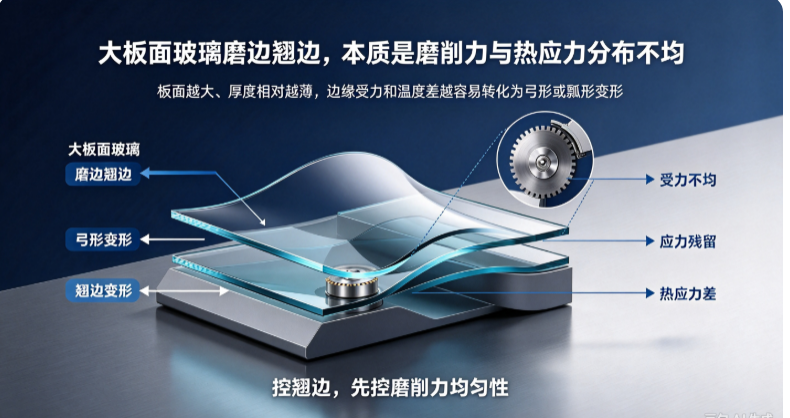
大板面玻璃(建筑幕墙、大规格装饰玻璃、家电面板)磨边后经常出现一个问题:玻璃翘曲,平面度超标,钢化后更容易自爆。很多工厂以为是玻璃原片变形或输送问题,查到底,往往是磨边时磨削力不均匀——一边磨得多、一边磨得少,玻璃内应力失衡,冷却后翘起来。大板面玻璃刚性差、尺寸大,对磨削力不均特别敏感。本文梳理大板面玻璃磨边翘边的成因和磨削力均匀性优化方法。
一、什么是磨边翘边
大板面玻璃磨边后放在平台上,边缘和平台之间有缝隙,玻璃呈弓形或瓢形。翘边方向有两种:
- 上翘:磨削侧磨得多,玻璃向磨削侧弯曲。
- 下翘:磨削侧磨得少,另一侧应力不平衡。
翘边的玻璃进钢化炉后,因为本身内应力失衡,钢化后自爆率明显升高。装饰玻璃则直接影响安装和外观。
二、为什么大板面玻璃容易翘
1. 刚性差
大板玻璃(比如 2m×3m)厚度只有 6~12mm,自身刚性弱,磨边时受力容易变形。
2. 磨削路径长
大板面磨边行程长,磨轮在不同位置磨削力可能变化,整个边部去除量不均匀。
3. 两侧磨削不对称
双边机两侧磨轮如果切深不一致,一侧磨得多、一侧磨得少,玻璃两边去除量不同,内应力不对称,必然翘。
4. 上下表面磨削不均
玻璃上表面和下表面磨削量不同,相当于单面打磨,玻璃向打磨多的一侧弯。
5. 温度不均
磨削热集中在边缘,边缘温度高、中心温度低,冷却后边缘收缩,产生翘曲。
三、磨削力不均的来源
1. 双边机两侧磨轮切深不一致
双边机左右两边磨轮,理论上应该对称。但长期使用后,两侧磨损不同步、导轨间隙不同、定位偏差,实际切深一边大一边小。
2. 磨轮工作面磨损不均
磨轮外径磨损后,如果工作面磨损不均匀(中间磨得多、边缘磨得少),磨削力在玻璃厚度方向上分布不均。
3. 输送压板压力不均
大板面玻璃靠上下压板输送。如果压板压力一侧紧一侧松,玻璃在磨削时位置偏移,实际切深变化。
4. 磨削速度变化
直线段和转角段进给速度不同,磨削力变化。大板面玻璃四个转角位置磨削量和直线段不一样。
5. 冷却不均匀
喷嘴位置偏或流量不均,一边冷却好、一边冷却差,温度变形不一样。
四、怎么判断是翘边问题
- 平台检测:磨完的玻璃放在精密平台上,用塞尺测边缘缝隙。
- 翘边方向:看玻璃向哪侧弯,推断哪侧磨削多。
- 对比两边磨量:测玻璃磨前磨后尺寸,看左右两边去除量是否一致。
- 看边缘光泽:磨削多的一侧表面更亮更细,磨削少的一侧纹路粗。
- 钢化后验证:翘边严重的玻璃钢化后自爆率升高,回头查磨边参数。
五、磨削力均匀性优化方案
1. 校准双边机两侧切深
用标准玻璃片试磨,测左右两边实际磨量:
- 两边磨量差控制在 0.05mm 以内。
- 调整两侧磨头进给位置,补偿偏差。
- 定期复校,不要一调了之。
2. 保证上下表面磨削对称
双边机上下磨轮(如果是上下双边)切深要一致。磨轮在玻璃厚度方向上对称接触,不要单面多磨。
3. 磨轮工作面修整
磨轮磨损后工作面不是平面,用修整器修平,保证整个工作面均匀接触玻璃。不要用偏磨的轮子继续跑。
4. 均匀压板压力
检查上下压板和输送滚轮,确保玻璃在磨削位置被均匀压住。大板面玻璃中间不要悬空,必要时加支撑滚轮。
5. 控制转角进给
大板面玻璃四个转角进给放慢,不要急停急推。转角处磨削力变化大,是翘边高发位置。
6. 冷却对称充足
双边机两侧喷嘴对称布置,流量一致。大板面玻璃冷却要覆盖整个边部,不要只冷一端。
7. 磨轮选型匹配
大板面玻璃粗磨用中硬结合剂金刚轮,切削均匀不跑偏。精磨和抛光轮也要保证工作面平整,不要用磨损不均的轮子。
六、工艺参数建议
- 切深对称:双边机两侧切深严格一致。
- 多刀轻磨:不要一次切深太大,分多刀走,减少单次磨削热。
- 进给平稳:直线段速度均匀,转角减速。
- 冷却充分:水量比小玻璃大,带走磨削热。
- 磨轮转速稳定:不要忽快忽慢。
七、翘边了怎么处理
1. 检测翘曲量:放在平台上测缝隙,确认翘边方向和量。
2. 对比两边磨量:找出哪侧磨多了。
3. 校准设备:调整双边机两侧切深、压板压力、冷却。
4. 修整磨轮:检查磨轮工作面是否偏磨,修整或更换。
5. 试片验证:调完后跑一片大板玻璃,再测翘边。
6. 钢化跟踪:翘边改善后跟踪钢化自爆率,确认效果。
八、瑛利浩大板面玻璃磨边方案
瑛利豪针对大板面玻璃磨边场景,提供工作面平整、磨损均匀的金刚轮和树脂轮组合。技术团队上门时,会协助校准双边机两侧切深对称性,检查磨轮工作面状态和压板压力,帮工厂建立大板面玻璃的标准磨削参数。大板面玻璃卖的就是平整和安全,磨削力均匀是第一道关。
九、总结
大板面玻璃磨边翘边,根子是磨削力不均匀——两边磨量不对称、上下表面不对称、转角和直线段不一致、冷却不对称。大板面刚性差,一点不对称就翘。校准双边机切深、修整磨轮工作面、均匀压板、对称冷却、控制转角进给——把每道磨削力调到均匀,玻璃边缘去除量一致,翘边和钢化自爆才能降下来。



