玻璃加工崩边、划痕频发?解析金刚轮与树脂轮的工艺适配要点
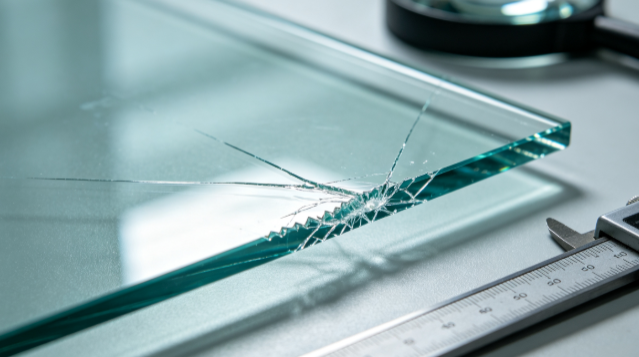
尤其是在磨轮使用过程中,如果金刚轮负责的去料量过大、树脂轮承受了过多粗磨痕,或者前后工序粒度跳级,都可能导致后续加工难以稳定消除缺陷。
玻璃磨边加工中,崩边、划痕、边缘发白、光泽不均是较为常见的质量问题。很多时候,问题并不单纯来自磨轮质量,而是与金刚轮和树脂轮的工艺匹配、粒度衔接、设备参数以及冷却条件密切相关。
尤其是在磨轮使用过程中,如果金刚轮负责的去料量过大、树脂轮承受了过多粗磨痕,或者前后工序粒度跳级,都可能导致后续加工难以稳定消除缺陷。
一、为什么玻璃磨边容易出现崩边?
金刚轮主要承担玻璃的粗磨、开形和去除余量。金刚石磨粒硬度高、切削能力强,如果选型或工艺参数不合理,就可能造成局部冲击过大。
常见原因主要有:
1. 金刚轮粒度过粗
粗粒度金刚轮虽然去料速度快,但如果加工余量较小,仍然使用过粗的磨轮,容易造成:
- 玻璃边缘微崩;
- 边角缺口;
- 粗大磨痕;
- 后续树脂轮负荷增加。
因此,不能单纯追求“切削快”,而要根据加工余量和最终边缘质量选择合适粒度。
2. 进给速度与磨轮参数不匹配
玻璃加工中,磨轮的线速度、设备进给速度、单次吃刀量等参数需要形成匹配。
如果设备进给过快,而磨削负荷较大,容易出现崩边、磨削不充分等问题;如果进给过慢,则可能造成局部过热或加工效率下降。
3. 冷却条件不足
玻璃磨削过程中需要持续有效的冷却和排屑。
如果冷却水量不足、喷淋位置偏移或者水质、过滤状态不佳,都会影响磨削区域的温度和排屑效果,从而加剧边缘缺陷。
二、划痕为什么总是消不掉?
与崩边不同,划痕更多与磨粒粒度衔接和树脂轮工艺有关。
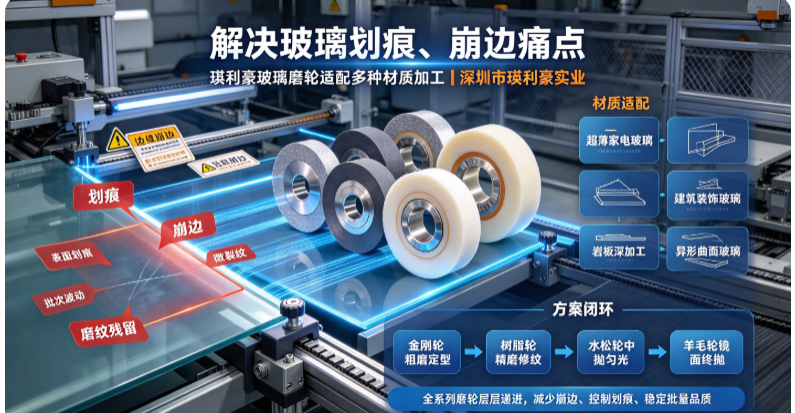
一个典型的磨边流程可以理解为:
金刚轮粗磨 → 金刚轮精磨 → 树脂轮细磨 → 抛光
前一道磨轮形成的磨痕,需要由下一道更细的磨轮逐渐消除。
如果出现:
前一道磨痕太深 → 后一道粒度跳级 → 后一道无法完全覆盖
最终就容易出现肉眼可见的深划痕。
因此,磨轮选型不能只看单个产品参数,而应该看整套磨削体系的粒度梯度。
三、金刚轮与树脂轮到底应该怎么配?
这是玻璃磨边工艺中非常关键的一点。
可以简单理解:
金刚轮负责“去料”,树脂轮负责“修痕”。
金刚轮切削能力强,主要用于快速去除玻璃余量;树脂轮则通过更细的磨粒对前一道产生的磨痕进行进一步处理。
例如一个常见的思路是:
粗粒度金刚轮
中粒度金刚轮
树脂轮
抛光轮
实际生产中可以根据玻璃厚度、余量和设备配置增加或减少轮位。
关键不是“固定目数”,而是粒度之间要合理过渡。
例如不能简单理解成:
80#金刚轮 → 600#树脂轮
就一定能够得到更好的效果。
如果80#金刚轮留下的粗磨痕较深,600#树脂轮可能需要承担过大的修痕任务,容易出现效率低、轮耗增加甚至残留划痕的问题。
因此,更合理的思路是:
粗磨 → 中磨 → 精磨 → 抛光
形成连续的加工梯度。
四、树脂轮为什么特别容易出现“越磨越花”?
树脂轮的作用主要是改善前一道磨削留下的表面状态。
但如果树脂轮本身状态异常,也可能成为划痕来源。
需要重点检查:
① 树脂轮是否出现异常磨损
磨轮工作面如果已经出现不均匀磨损,实际磨削压力就会发生变化,玻璃表面容易产生不均匀磨痕。
② 树脂结合剂是否适合当前玻璃
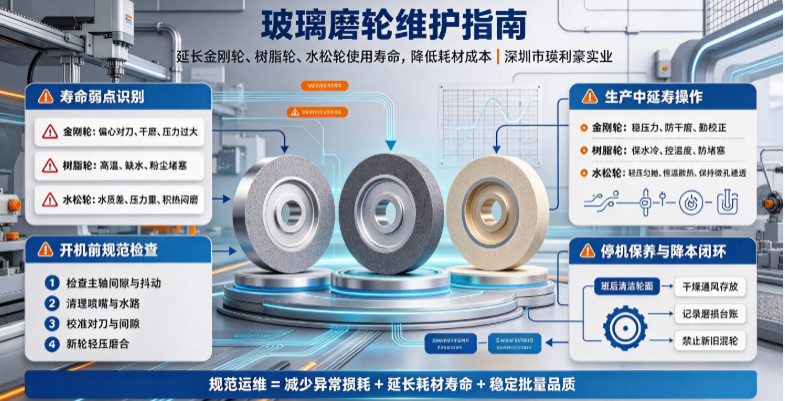
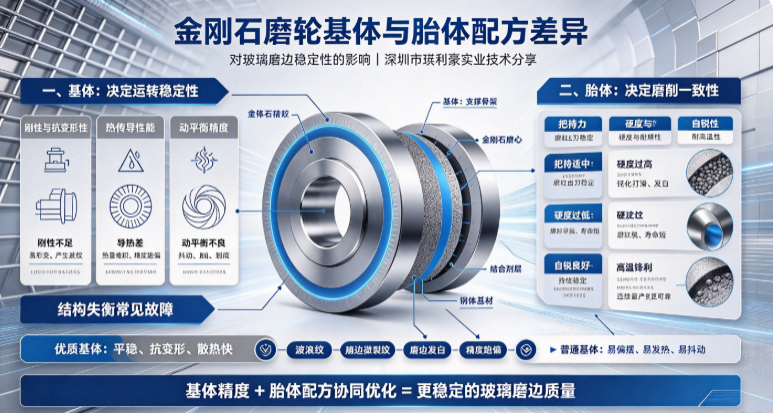
不同树脂配方在自锐性、硬度、耐磨性、锋利度和磨削温度方面存在差异。
硬度过高可能导致自锐不足、磨削发热;过软则可能出现消耗过快、加工稳定性不足。
③ 树脂轮是否与前一道金刚轮匹配
这是很多加工现场容易忽略的问题。
如果前一道金刚轮已经产生严重崩边或粗深划痕,单纯更换树脂轮通常无法从根本上解决问题。
树脂轮不是“万能修复轮”。
五、崩边与划痕,要分开排查
实际生产中可以按照下面的思路判断:
| 问题 | 优先检查 |
|---|---|
| 玻璃入口崩边 | 金刚轮、进给速度、玻璃夹持 |
| 玻璃出口崩边 | 后段磨轮、出料状态、设备参数 |
| 边缘连续粗糙 | 金刚轮粒度及磨削参数 |
| 表面深划痕 | 前后轮粒度匹配 |
| 树脂轮后仍有粗纹 | 金刚轮磨痕过深或粒度跳级 |
| 边缘发白 | 精磨、抛光及冷却条件 |
| 光泽不均 | 树脂轮/抛光轮状态及压力 |
| 局部异常划伤 | 磨轮工作面、玻璃碎屑、冷却水过滤 |
六、除了磨轮,设备参数同样重要
即使选择了合适的金刚轮和树脂轮,如果设备参数没有匹配,也可能出现质量问题。
重点关注:
磨轮线速度
速度过低或过高,都可能改变实际磨削状态。
进给速度
进给速度越高,并不意味着生产效率一定越高。如果超过磨轮的有效加工能力,反而可能增加崩边和磨痕。
磨削压力/吃刀量
单次去除量过大,会明显增加磨削负荷。
冷却水
需要保证冷却水能够准确覆盖磨削区域,并及时带走玻璃粉和磨屑。
玻璃夹持与输送
玻璃在输送过程中如果发生振动、偏移,也可能表现为类似磨轮问题的崩边和划痕。
七、一个实用的排查顺序
当客户反馈:
“最近玻璃崩边严重,而且划痕越来越多。”
不要第一时间就更换磨轮。
可以按照:
第一步:检查玻璃原片
确认玻璃本身是否存在边缘缺陷或微裂纹。
第二步:检查金刚轮
看工作面磨损、锋利度、粒度以及实际去料量。
第三步:检查树脂轮
观察是否钝化、异常磨损或工作面堵塞。
第四步:检查粒度梯度
确认前后轮之间有没有明显的粒度跳级。
第五步:检查设备参数
重点检查进给速度、磨轮转速、吃刀量。
第六步:检查冷却系统
包括水量、喷淋位置、过滤和玻璃粉排放。
这样排查,通常比“发现划痕→直接换树脂轮”更加有效。
八、磨轮厂家真正应该解决的不是“单个轮子”,而是整套工艺
对于玻璃加工企业而言,磨轮选型的最终目标不是单纯追求某一个磨轮的锋利度或者使用寿命,而是建立稳定的磨削链。
比较合理的产品开发思路是:
金刚轮解决切削效率,树脂轮解决表面质量,抛光轮解决最终光泽。
三者需要围绕玻璃材质、厚度、边型和设备形成整体匹配。
因此,当出现崩边、划痕问题时,最有效的解决方式通常不是简单地问:
“应该换什么型号的轮?”
而应该进一步分析:
“前一道轮做了什么?产生了什么磨痕?下一道轮能不能有效消除?”
这才是玻璃磨边磨轮选型的核心。